Doprava zdarma od 1 999 Kč
Rychlá expedice
Ověřený obchod
Tisíce zákazníků


Doprava zdarma od 1 999 Kč
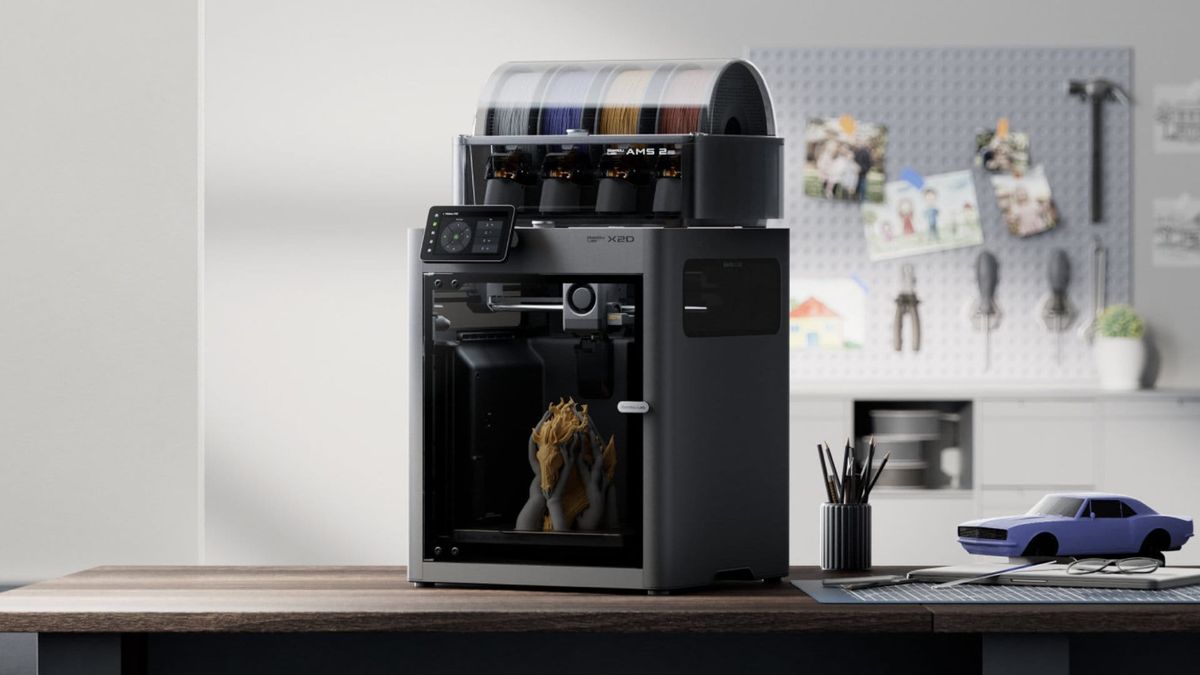
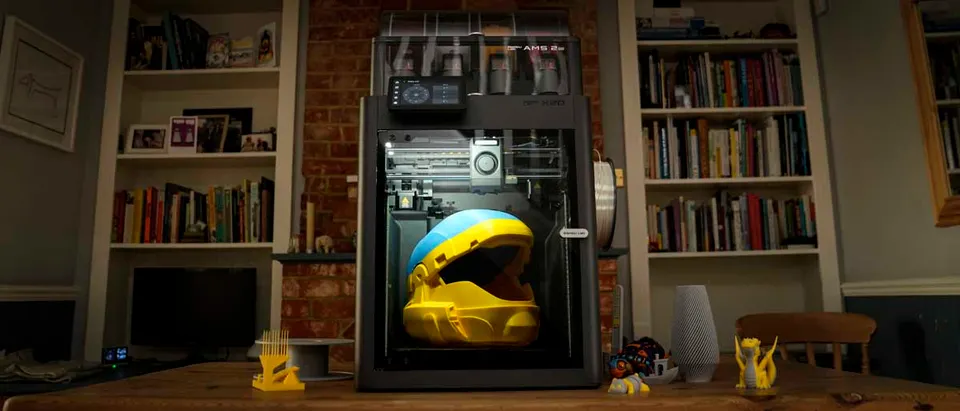
Dlouho platilo, že dvoutryskový FDM tisk patřil hlavně do dražších pracovních stanic. Běžný domácí nebo firemní uživatel většinou volil jednu trysku a k ní systém pro střídání filamentů. To funguje dobře pro barvy, ale u podpěr má jeden zásadní háček: model i podpěra procházejí stejnou tryskou. Při každé změně materiálu je potřeba čistit hotend, dělat purge věž nebo vyhazovat materiál do odpadu.
Nové stroje jako Bambu Lab X2D a větší Bambu Lab H2D posouvají dvoutryskový tisk blíž k lidem, kteří chtějí hlavně lepší výsledky bez laboratorního nastavování. Nejde jen o marketingový trik. Druhá tryska je užitečná hlavně tam, kde se tisknou převisy, technické díly, uzavřené dutiny nebo pohledové spodní plochy.
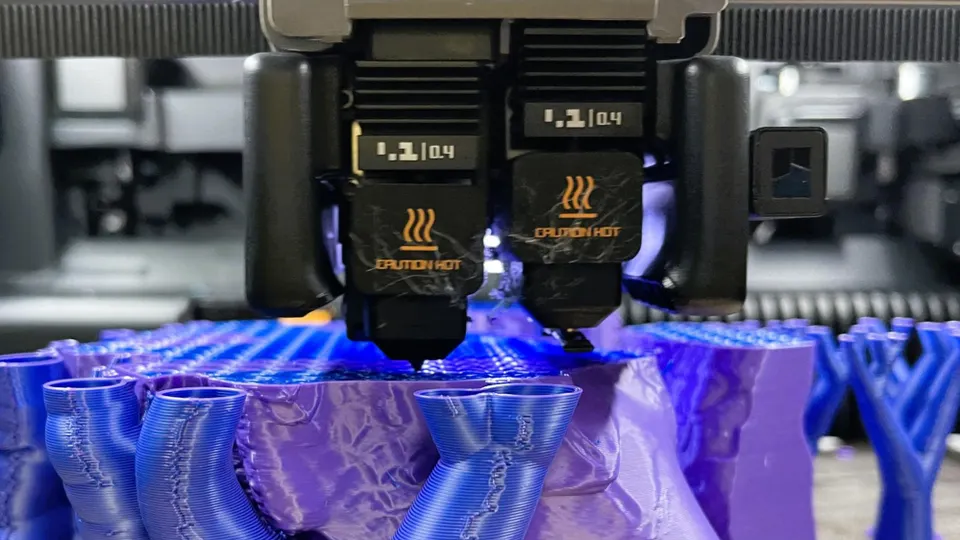
U jedné trysky bývá největší kompromis vzdálenost mezi podpěrou a modelem. Když necháte mezeru větší, podpěra jde snadno ulomit, ale spodní plocha modelu je hrubší. Když mezeru zmenšíte, spodní plocha je lepší, ale podpěra se může přilepit tak pevně, že ji budete odlamovat kleštěmi, nožem nebo broušením.
Dvě trysky umožní oddělit modelový materiál od podpůrného materiálu. Model se tiskne například z PLA a kontaktní vrstva podpěr z PETG nebo speciálního podpůrného filamentu. Protože se tyto materiály ke konkrétnímu modelovému plastu nechytají tak silně, můžete ve sliceru použít menší nebo nulovou vzdálenost na rozhraní podpěry. Výsledek je podstatně čistší spodní plocha a méně ručního dočišťování.
Praktický příklad: tisknete držák s vodorovnou kapsou pro matici. Na jedné trysce bude horní část kapsy často chlupatá a bude vyžadovat začištění. Se samostatným podpůrným rozhraním může být plocha rovnější, rozměr kapsy přesnější a matice do ní zapadne bez dobroušení.
Pro běžné použití je nejzajímavější kombinace PLA a PETG. Pokud tisknete model z PLA, může PETG fungovat jako kontaktní vrstva podpěr. Pokud tisknete z PETG, dá se podobně použít PLA. Důvod je jednoduchý: tyto dva materiály se k sobě při správném nastavení nechytají tak ochotně jako dvě vrstvy stejného plastu.
Neznamená to, že máte tisknout celé podpěry z dražšího nebo pomalejšího materiálu. Často stačí použít druhý materiál jen pro rozhraní podpěr – tedy několik horních vrstev, které se dotýkají modelu. Zbytek podpěr může zůstat ze stejného materiálu jako model. Šetříte filament, zkracujete čas a pořád získáte čistší kontakt.
U této metody je potřeba hlídat teploty. PLA nemá rádo dlouhý pobyt v horké komoře, PETG zase může při špatném chlazení tahat vlákna. Začněte s hotovým profilem pro konkrétní tiskárnu a filament, neměňte deset věcí najednou a první test udělejte na malém dílu s jedním převisem.
PVA podpěry jsou lákavé, protože se dají rozpustit ve vodě. Největší smysl dávají u geometrií, kde se k podpěrám po vytištění fyzicky nedostanete: vnitřní kanály, složité dutiny, organické tvary nebo modely s jemnými detaily, které by se při páčení snadno poškodily.
Zároveň je fér říct, že PVA není univerzální zázrak. Je dražší, citlivé na vlhkost a vyžaduje pečlivé skladování. Pokud zvlhne, může bublat, ucpávat trysku nebo tisknout nekonzistentně. Pro jednoduchý převis na držáku bývá levnější a rychlejší použít PETG rozhraní pro PLA. PVA si nechte pro díly, kde by mechanické odstraňování podpěr bylo opravdu rizikové.
Systémy typu AMS a MMU řeší hlavně automatické podávání více filamentů do jedné trysky. Jsou skvělé pro barevné modely, popisky, loga nebo jednoduché vícemateriálové tisky. Jejich slabina se projeví při častém střídání nekompatibilních materiálů: jedna tryska musí být po každé změně vyčištěná, jinak se materiály promíchají.
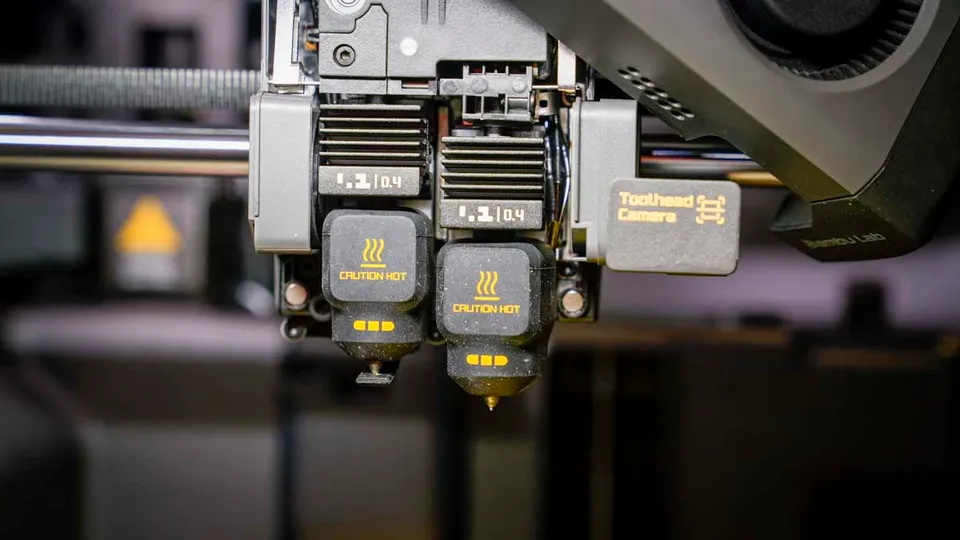
Dvoutrysková tiskárna má pro podpěry přirozenou výhodu. Každý materiál má vlastní hotend nebo vlastní výstup, takže se omezí čištění mezi změnami. Méně purge cyklů znamená méně odpadu a kratší pauzy. Při tisku podpěr se navíc nemusí při každé vrstvě vyplachovat zbytky modelového materiálu z jedné společné trysky.
To ale neznamená, že dvě trysky vždy nahradí AMS. Pokud chcete tisknout model se čtyřmi barvami PLA, zásobník filamentů je pořád velmi pohodlný. Ideální kombinace je často obojí: AMS pro výběr barev a dvojice trysek pro oddělení modelu od podpůrného materiálu.
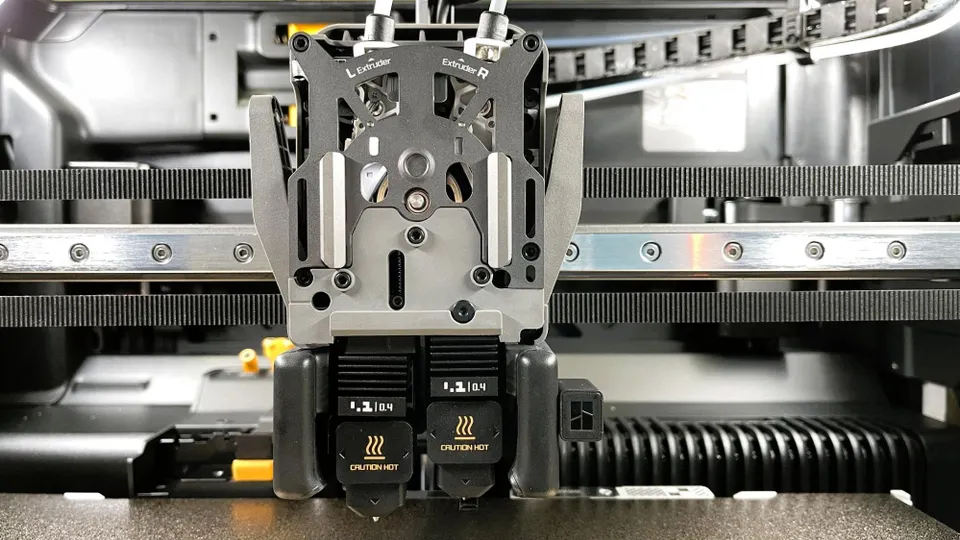
Bambu Lab X2D míří na uživatele, kteří chtějí kompaktnější uzavřenou tiskárnu s dvoutryskovým tiskem a menším vstupním rozpočtem. Hlavní levá tryska používá přímý pohon, pomocná pravá tryska je řešená přes Bowden podávání. To snižuje hmotnost nástrojové hlavy, ale pomocná tryska je pomalejší. Pro podpůrné rozhraní to většinou nevadí, protože podpěra netvoří hlavní objem modelu.
H2D je větší a výkonnější platforma. Nabízí větší tiskový prostor, vyšší teplotu hotendu a vyhřívanou komoru pro technické materiály. Dává smysl tam, kde se tisknou větší díly, sériovější zakázky, kompozity, ASA, ABS nebo nylon. Pokud ale tisknete hlavně PLA, PETG a menší funkční díly, X2D může přinést nejdůležitější výhodu dvou trysek bez zbytečně velkého stroje.
Rozhodování tedy není jen o tom, který model je lepší. Důležité je, jak často budete druhou trysku opravdu používat. Pro firmu, která denně tiskne přípravky s podpěrami a chce snížit ruční práci, může být dvoutryskový stroj rychle zaplacený. Pro uživatele, který tiskne dekorace bez podpěr, bude přínos menší.
Ve sliceru se zaměřte hlavně na materiál rozhraní podpěr. Nemusíte hned měnit hustotu všech podpěr ani tisknout podpěry celé z druhého materiálu. Začněte tím, že jako druhý materiál zvolíte jen rozhraní podpěr. Ušetříte čas i filament a snáz poznáte, jestli kombinace funguje.
Druhá důležitá volba je vzdálenost mezi podpěrou a modelem. U odděleného podpůrného materiálu můžete jít blíž než u stejného materiálu. Právě tady vzniká čistší spodní povrch. Pokud se podpěra stále trhá špatně, zvyšte vzdálenost po malých krocích. Pokud je spodní plocha hrubá, zkuste ji naopak snížit.
Pozor také na sušení filamentů. PETG, PVA, nylon i některé podpůrné materiály výrazně zhorší povrch, když jsou vlhké. U PVA berte suchý box skoro jako povinnou výbavu. U PETG se vyplatí filament před důležitým tiskem vysušit, i když se na první pohled tváří v pořádku.
Dvě trysky dávají největší smysl u dílů, kde podpěry rozhodují o kvalitě nebo pracnosti. Typicky jde o funkční kryty, držáky, přípravky, modely s rovnou spodní pohledovou plochou, složité technické prototypy a díly s kombinací tuhého a pružného materiálu.
Menší smysl dávají u jednoduchých modelů bez převisů, u rychlých prototypů, kde vzhled spodní plochy neřešíte, nebo u čistě barevných PLA výtisků s mnoha barvami. Tam může být praktičtější dobře nastavený jednoutryskový stroj se zásobníkem filamentů.
Nejlepší test je jednoduchý: vezměte model, u kterého běžně strávíte deset minut odstraňováním podpěr, a vytiskněte ho s odděleným podpůrným rozhraním. Pokud podpěra odskočí rukou a spodní plocha nepotřebuje nůž ani brusný papír, druhá tryska pro vás není luxus. Je to nástroj, který šetří čas po každém tisku.
Dvoutryskové FDM tiskárny neodstraňují všechny kompromisy, ale výrazně posouvají práci s podpěrami. Největší přínos není v tom, že tiskárna umí dva materiály na papíře. Přínos je v čistším rozhraní podpěr, menším množství odpadu, rychlejším střídání materiálů a menším riziku, že hotový díl poškodíte při odlamování podpěr.
Pokud tisknete hlavně jednoduché PLA modely, jedna tryska vám bude dál stačit. Pokud ale často řešíte podpěry, spodní plochy, technické tvary nebo kombinaci PLA, PETG a rozpustných materiálů, dvoutryskový tisk je jedna z nejpraktičtějších inovací, které se teď dostávají do dostupnějších FDM tiskáren.


