Doprava zdarma od 1 999 Kč
Rychlá expedice
Ověřený obchod
Tisíce zákazníků


Doprava zdarma od 1 999 Kč
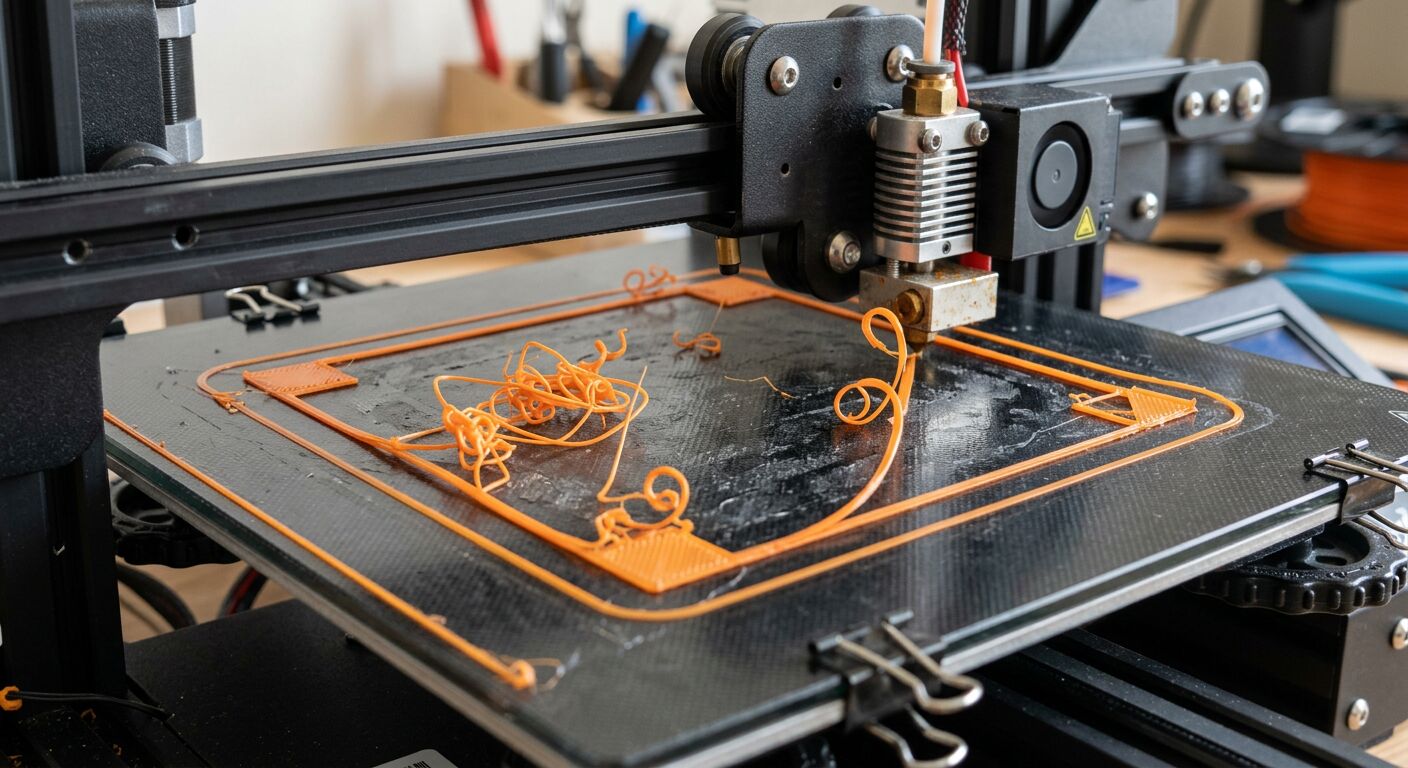
Každý, kdo tiskne na FDM 3D tiskárně, dříve nebo později narazí na stejný scénář: model vypadá ve sliceru perfektně, tiskárna začne bez protestů, ale výsledek má zvednuté rohy, chlupy mezi díly, posunuté vrstvy nebo křehké stěny. Dobrá zpráva je, že většina chyb 3D tisku má poměrně jasné příčiny a dá se opravit systematicky.
Nejdůležitější pravidlo zní: neměňte pět věcí najednou. Upravte jednu hodnotu, vytiskněte krátký test a zapište si výsledek. Jinak nepoznáte, co skutečně pomohlo.
Než začnete ladit profil, odpovězte si na tři otázky:
Pokud chyba začne na první vrstvě, řešte nejdříve podložku, kalibraci Z a přilnavost. Pokud se objevuje až po delší době, podezřelé jsou teplota, proudění vzduchu, mechanika, ucpávání trysky nebo kvalita filamentu.
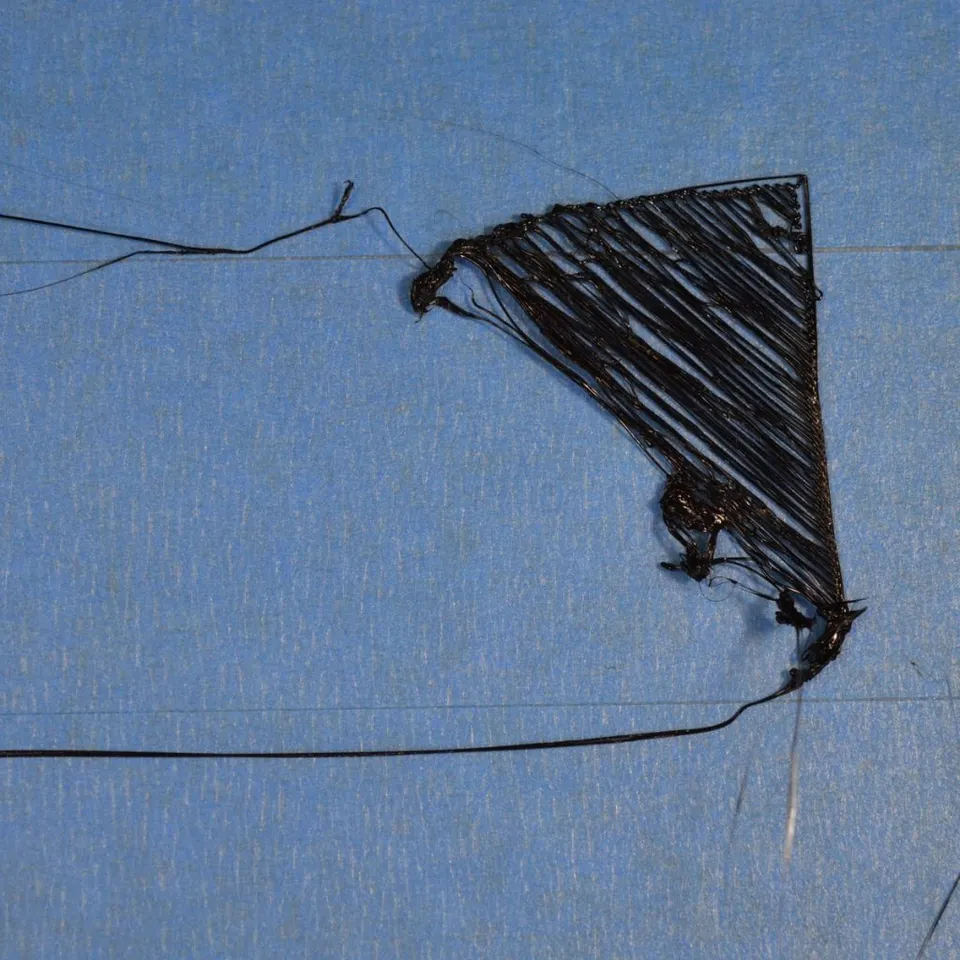
Špatná první vrstva je nejčastější příčina neúspěšného tisku. Projevuje se tak, že se linky nelepí k podložce, táhnou se za tryskou, tvoří se mezery nebo se výtisk po pár minutách odlepí.
Nejprve vyčistěte tiskovou podložku. Mastnota z prstů stačí k tomu, aby PLA nebo PETG drželo výrazně hůř. U běžných PEI plátů pomůže teplá voda s kapkou prostředku na nádobí, důkladné opláchnutí a osušení čistou utěrkou. Isopropylalkohol používejte podle typu povrchu a doporučení výrobce. Nepoužívejte agresivní chemii naslepo, některé speciální povrchy byste mohli poškodit.
Potom zkontrolujte výšku první vrstvy. Když je tryska příliš vysoko, linky jsou kulaté a mezi nimi zůstávají mezery. Když je příliš nízko, materiál se hrne do stran, povrch je drsný a extruder může cvakat. Správná první vrstva je mírně přimáčknutá, jednotlivé linky se spojují, ale nejsou rozorané tryskou.
Pomáhá také zpomalit první vrstvu. U problematických dílů nastavte první vrstvu přibližně na 15 až 30 mm/s, přidejte brim a ověřte správnou teplotu podložky pro daný materiál.
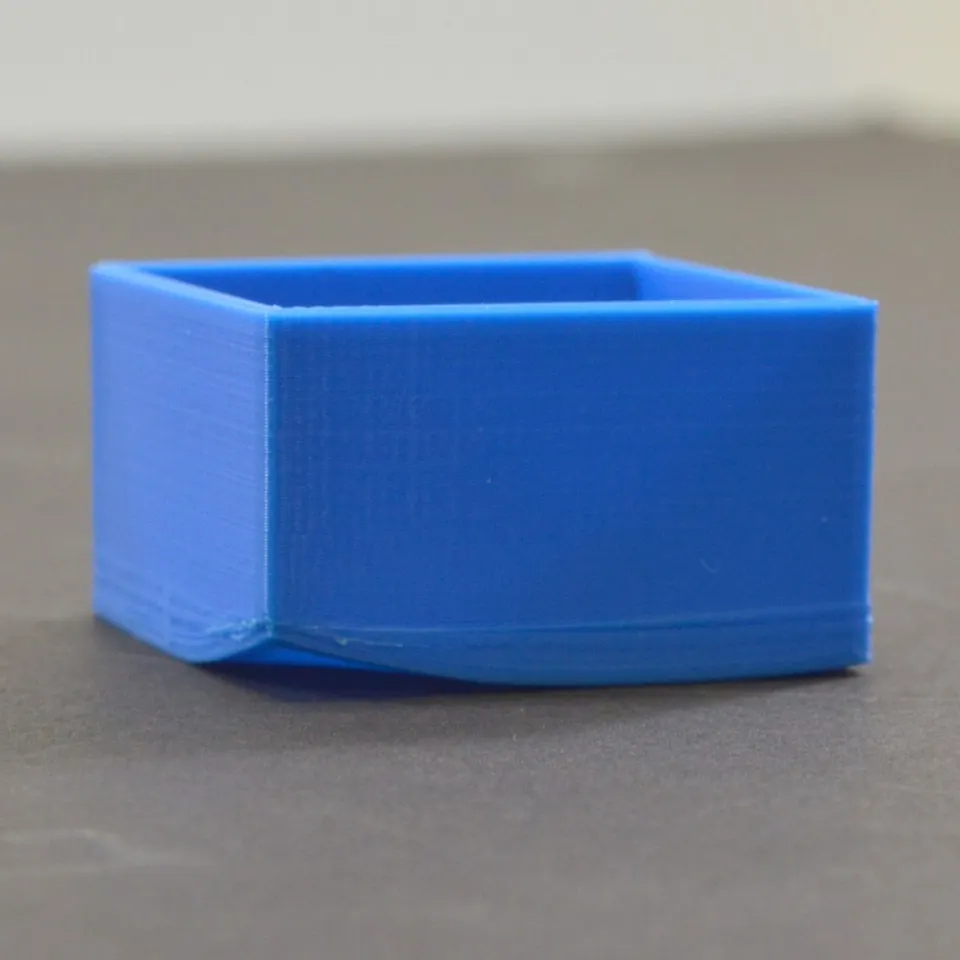
Warping vzniká tím, že se materiál při chladnutí smršťuje. Typicky se zvedají rohy velkých ploch, díl se deformuje a v horším případě se odlepí celý. Nejčastější je u ABS, ASA, nylonu a větších PETG dílů, ale může se objevit i u PLA, pokud je podložka špinavá nebo model drží jen malou plochou.
Začněte přilnavostí: čistá podložka, správná první vrstva, vhodná teplota podložky a brim. U velkých dílů pomůže širší brim 5 až 10 mm. Pokud tisknete materiál citlivý na smršťování, omezte průvan a prudké chlazení. Otevřené okno, klimatizace nebo ventilátor u tiskárny umí zničit i jinak dobře nastavený tisk.
U ABS a ASA je často nutný uzavřený prostor s vyšší a stabilní teplotou okolí. U PLA naopak příliš teplý uzavřený prostor může způsobit měknutí filamentu v extruderu, takže je potřeba rozlišovat materiály. Pokud se díl kroutí opakovaně, zkuste změnit orientaci modelu, rozdělit ho na menší části nebo zvolit materiál s menším smršťováním.
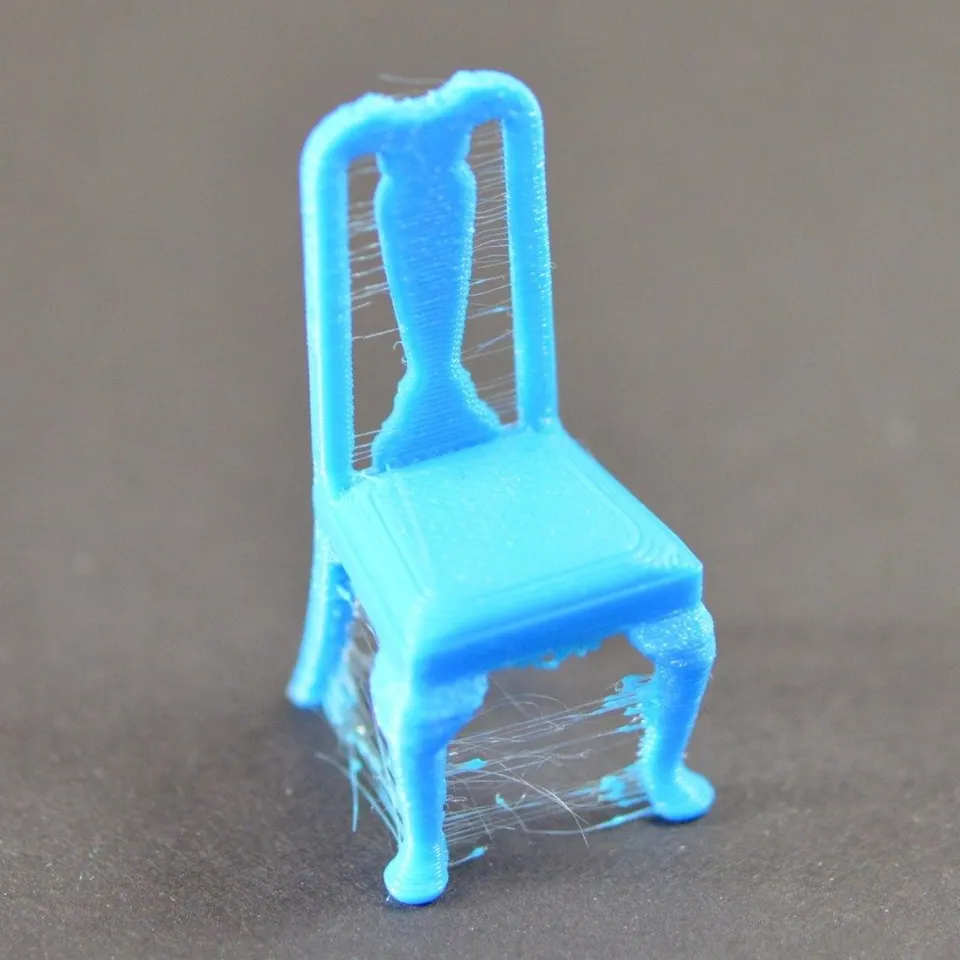
Stringování vypadá jako jemné nitky mezi věžičkami, hranami nebo oddělenými částmi výtisku. Vzniká, když z trysky při přejezdech dál vytéká materiál.
Nejdříve snižujte teplotu po malých krocích, například o 5 °C. Příliš vysoká teplota zlepšuje tok materiálu, ale zároveň zvyšuje vytékání z trysky. Potom dolaďte retrakce. U přímého extruderu bývají kratší, u Bowden vedení delší. Nepřehánějte to: příliš dlouhá nebo příliš rychlá retrakce může způsobit broušení filamentu, ucpávání nebo nepravidelnou extruzi.
Velký vliv má vlhký filament. PETG, TPU a nylon dokážou nasát vlhkost rychleji, než se zdá. Pokud tisk praská, syčí, povrch je hrubý a současně hodně stringuje, filament usušte. Uložení v uzavřeném boxu se silikagelem je levná prevence.
Ve sliceru pomáhá také nastavit přejezdy tak, aby tryska zbytečně nepřejížděla přes viditelné obrysy, zapnout otírání při retrakci a zkontrolovat, zda není tryska zvenku obalená starým materiálem.
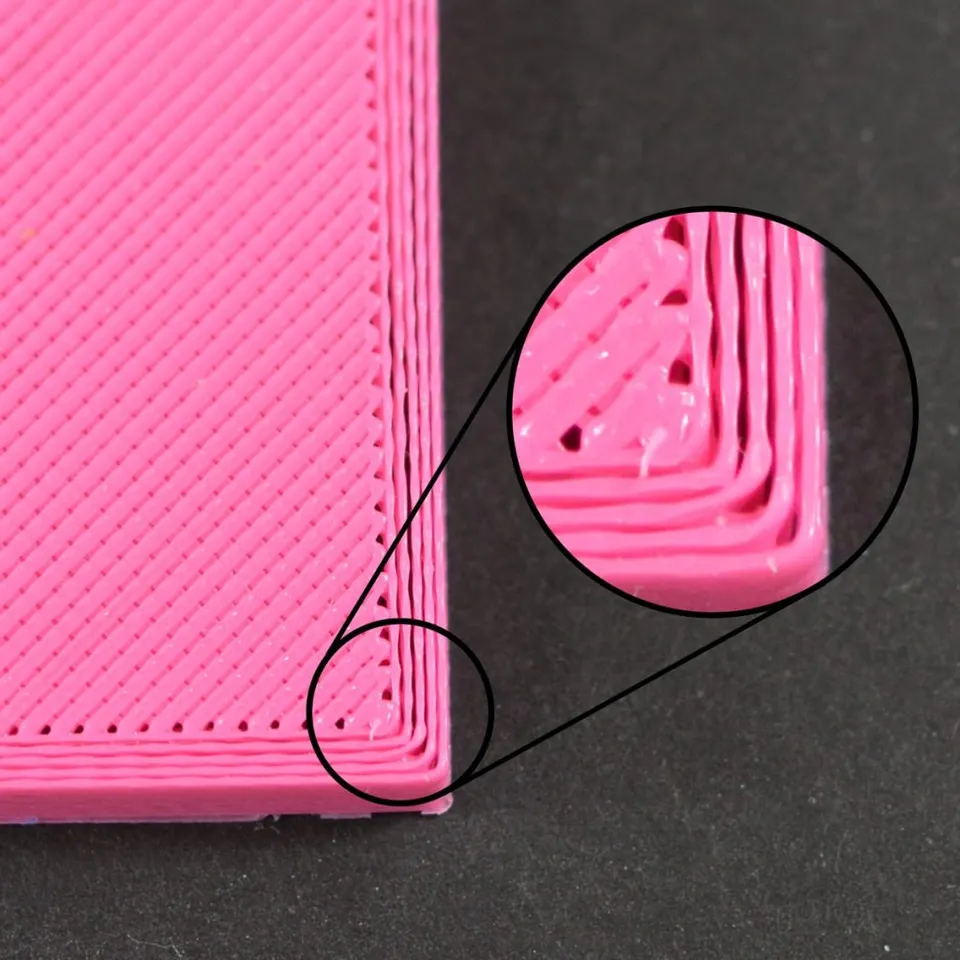
Podextruze znamená, že tiskárna vytlačuje méně plastu, než má. Poznáte ji podle mezer mezi perimetry, řídké horní vrstvy, přerušovaných linek, křehkých stěn nebo cvakání extruderu.
Postupujte od jednoduchého ke složitému. Zkontrolujte, zda se cívka volně odvíjí a filament není překřížený. Podívejte se na podávací kolečko extruderu, jestli není zanesené prachem z filamentu. Ověřte, že filament bez odporu prochází vedením a že není poškozená PTFE trubička.
Další podezřelá část je tryska. Částečně ucpaná tryska může chvíli tisknout normálně a potom dělat tenké nebo přerušované linky. Pomůže vyčištění, cold pull nebo výměna trysky. Pokud tisknete abrazivní materiály, jako filamenty s karbonem nebo glow efektem, běžná mosazná tryska se může rychle opotřebovat.
Zkontrolujte také slicer. Příliš nízká teplota, příliš vysoká rychlost, moc velká výška vrstvy nebo nereálný průtok pro daný hotend způsobí, že tiskárna nestíhá tavit materiál. U běžné trysky 0,4 mm držte šířku extruze a výšku vrstvy v rozumných mezích. Pokud chcete tisknout rychleji, zvedejte teplotu opatrně a sledujte kvalitu povrchu.
Přextruze je opačný problém: materiálu je moc. Povrch je hrubý, rohy jsou nateklé, horní vrstvy mají rýhy a první vrstva se může rozšiřovat do stran. Typickým projevem je sloní noha, tedy rozšířená spodní hrana modelu.
Nejdříve ověřte, zda není první vrstva příliš přimáčknutá. Lidé často snižují Z, aby výtisk lépe držel, ale tím si vytvoří deformované spodní rozměry. Potom zkontrolujte průtok ve sliceru. U nového filamentu se vyplatí vytisknout jednoduchý test průtoku a upravit flow multiplier po malých krocích.
Sloní nohu umí zmírnit nižší teplota podložky po prvních vrstvách, správné chlazení a kompenzace sloní nohy ve sliceru. U technických dílů, které se mají zasouvat do sebe, nezapomeňte navrhnout vůle. FDM tisk není obrábění a příliš těsný model bude drhnout i na dobře seřízené tiskárně.
Posun vrstev vypadá dramaticky: část modelu se od určité výšky vytiskne stranou. Příčinou bývá mechanický problém, náraz trysky do výtisku, příliš vysoká rychlost nebo špatné napnutí řemenů.
Nejprve zjistěte, v jaké ose se posun stal. Pokud se model posunul doleva nebo doprava, hledejte problém na ose X. Pokud dopředu nebo dozadu, řešte osu Y. Zkontrolujte řemeny, dotažení řemenic na hřídelích, volný pohyb osy a případné drhnutí kabelů. Tisková hlava i podložka se musí pohybovat hladce po celé dráze.
Častá příčina je i kolize trysky s výtiskem. Když se rohy modelu zvednou nebo se podpory kroutí, tryska do nich při přejezdu narazí a motor přeskočí kroky. V takovém případě nestačí napínat řemeny, je potřeba vyřešit warping, chlazení, Z-hop nebo podpory.
Pokud tisknete velmi rychle, snižte akcelerace a rychlosti pro problematický materiál. Tiskárna může zvládat vysoké rychlosti na jednoduchém testu, ale složitý model s ostrými změnami směru je náročnější.
Když se vrstvy špatně spojí, model je křehký a praská po horizontálních liniích. Nejčastěji je teplota trysky příliš nízká, chlazení příliš silné nebo je v okolí tiskárny průvan.
Zvyšte teplotu trysky po malých krocích a sledujte, zda se zlepší pevnost. U materiálů jako ABS, ASA nebo nylon omezte ventilátor a použijte uzavřený prostor. U PLA naopak chlazení potřebujete, ale ne vždy na 100 %. Malé díly a převisy potřebují více chlazení, pevnost velkých technických dílů často těží z o něco vyšší teploty a menšího foukání.
Důležitá je také orientace modelu. FDM výtisk je obvykle nejslabší mezi vrstvami. Pokud má díl nést sílu, natočte ho tak, aby zatížení nešlo přímo proti spojům vrstev.
Malé pupínky na povrchu mohou vznikat při začátku a konci perimetru, kvůli vlhkému filamentu, špatné retrakci, vysoké teplotě nebo nestabilnímu průtoku. Viditelný šev není nutně chyba, ale dá se lépe schovat.
Ve sliceru nastavte pozici švu na roh nebo zadní stranu modelu. U kulatých modelů zkuste náhodný šev, pokud je lepší rozptýlit drobné značky než mít jednu výraznou čáru. Pomáhá také správně nastavená retrakce, pressure advance nebo linear advance, pokud je tiskárna podporuje.
Pokud jsou pupínky doprovázené praskáním a matnými fleky, řešte vlhký filament. Pokud se objevují hlavně po delších přejezdech, řešte retrakce a teplotu. Pokud vytéká materiál kolem závitu trysky nebo heatbreaku, zastavte tisk a zkontrolujte hotend, protože únik plastu může poškodit celou tiskovou hlavu.
Mosty se prověšují, když materiál nemá dost podpory, je příliš horký nebo se nechladí dost rychle. Převisy se zase deformují, když je úhel moc strmý pro daný materiál a chlazení.
Zkuste snížit teplotu, zvýšit chlazení a zpomalit mosty. U dlouhých mostů pomůže změnit orientaci modelu nebo přidat podpory. U převisů je často lepší model pootočit už ve sliceru než se snažit zachránit nemožnou geometrii nastavením.
Podpory nejsou ostuda. Důležité je nastavit rozumnou vzdálenost mezi podporou a modelem. Příliš malá mezera způsobí, že podpory nepůjdou sundat. Příliš velká mezera zhorší spodní povrch modelu.
Když tiskárna jede dál, ale z trysky nevychází materiál, může jít o ucpání, problém s podáváním nebo heat creep. Heat creep nastává, když teplo postupuje příliš vysoko do studené části hotendu a filament změkne dřív, než má.
Zkontrolujte ventilátor hotendu, teplotu, retrakce a průchod filamentu. Příliš mnoho retrakcí na malém detailu může materiál opakovaně ohřívat a deformovat. U PLA v příliš teplém boxu se problém zhoršuje.
Při ucpání nezkoušejte násilím tlačit studený filament. Nahřejte hotend na správnou teplotu, zkuste ruční extruzi, vyčistěte trysku jehlou vhodného průměru nebo proveďte cold pull. Pokud se problém vrací, vyměňte trysku a zkontrolujte, zda nepoužíváte nevhodnou teplotu nebo příliš nekvalitní filament.
Když nevíte, kde začít, použijte tento pořadník:
Ke každému filamentu si uložte profil. Zapište značku, materiál, barvu, trysku, teplotu, podložku, chlazení a poznámku, co fungovalo. Stejný PETG od dvou výrobců se může chovat jinak a černý filament se může tisknout lépe než průhledný.
Před delším tiskem se vyplatí krátká kontrola:
Většina problémů 3D tisku není náhoda. Je to kombinace přilnavosti, teploty, průtoku, chlazení, mechaniky a filamentu. Když budete postupovat po jednotlivých příčinách, místo abyste náhodně měnili nastavení, ušetříte materiál, čas i nervy.


