Livrare gratuită de la 1 999 Kč
Livrare rapida
Magazin verificat
Mii de clienti


Livrare gratuită de la 1 999 Kč
Výběr filamentu není jen otázka barvy a ceny. Stejný model se z PLA, PETG a ASA může chovat úplně jinak: jeden bude krásně ostrý, druhý přežije pád ze stolu a třetí vydrží léto na balkoně. Nejrychlejší pravidlo zní: PLA berte na snadný a hezký tisk, PETG na běžné funkční díly a ASA na venkovní nebo teplem namáhané součásti.
Níže najdete praktické srovnání bez zbytečné teorie. Hodnoty berte jako orientační, protože konkrétní značka, přísady, barva filamentu a nastavení tiskárny mohou výsledek posunout. Přesto vám pomohou vybrat materiál ještě před tím, než ztratíte několik hodin tiskem špatného dílu.
| Potřeba | Nejlepší volba | Proč |
|---|---|---|
| První tisky, dekorace, figurky, prototypy | PLA | Tiskne se nejsnáze, drží tvar a má minimum deformací. |
| Držáky, kryty, díly do dílny, díly namáhané nárazem | PETG | Je houževnatější než PLA, lépe lepí po vrstvách a snese vyšší teplotu. |
| Venkovní držáky, díly do auta mimo extrémní teploty, kryty na slunce | ASA | Má vysokou odolnost vůči UV záření, počasí a teplu. |
| Jemné detaily a ostré hrany | PLA | Obvykle méně teče a méně stringuje než PETG. |
| Velký technický díl bez uzavřené tiskárny | PETG | ASA se u větších dílů bez komory ráda kroutí. |
| Díl na přímé letní slunce | ASA | PLA měkne příliš brzy, PETG je lepší, ale ASA je jistější. |
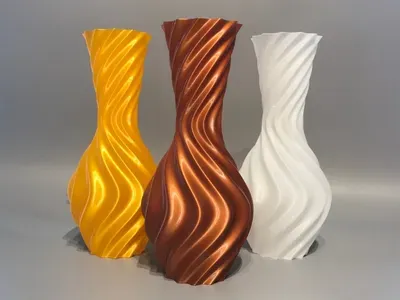
PLA je materiál, který bych doporučil každému začátečníkovi jako první cívku. Tiskne se při nižších teplotách, má malou smrštivost a na správně připravené podložce obvykle drží bez boje. Díky tomu se hodí na dekorace, figurky, vázy, šablony, prototypy, organizační boxy, držáky na stůl nebo díly, u kterých je důležitější vzhled než dlouhodobá mechanická odolnost.
Typické nastavení bývá zhruba 190-230 °C na trysce a 50-60 °C na podložce. U moderních tiskáren často stačí profil ve sliceru a základní kontrola první vrstvy. PLA je také dobré na rychlé ověření rozměrů: vytisknete prototyp, zkusíte montáž, upravíte model a teprve finální kus vytisknete z odolnějšího materiálu.
Slabina PLA je teplo a křehkost. V autě, za oknem nebo na černém povrchu na slunci se může díl začít deformovat už při teplotách, které nejsou pro člověka nijak extrémní. PLA také často praskne spíše čistě než aby se ohnulo. To nevadí u dekorace, ale vadí u západky, pantíku nebo držáku, který dostává rázy.
Praktický příklad: krytka na elektroniku v interiéru, držák kabelů u počítače nebo designový stojánek na figurku jsou skvělé projekty pro PLA. Držák kamery na kolo, klip do auta nebo venkovní konzole už vhodné nejsou.
PETG je dobrý kompromis mezi snadným tiskem a odolností. Oproti PLA bývá houževnatější, méně křehký a lépe snáší náraz. Má také lepší odolnost vůči vlhkosti a chemikáliím v běžném prostředí. Proto je oblíbený na držáky, kryty, krabičky, dílenské pomůcky, distanční prvky, držáky senzorů, montážní přípravky nebo náhradní plastové součástky v domácnosti.
Typické nastavení se často pohybuje kolem 220-250 °C na trysce a 70-90 °C na podložce. Některé značky a rychlé profily mohou chtít vyšší teplotu. PETG má rád čistou a správně zvolenou tiskovou plochu. Na hladké PEI se může přilepit až příliš silně, proto se často používá separační vrstva podle doporučení výrobce podložky. U texturovaných plátů bývá práce příjemnější, ale první vrstva pořád rozhoduje.
PETG umí stringovat. Pokud jsou na výtisku jemné chloupky mezi částmi modelu, řešte hlavně vysušení filamentu, teplotu trysky, retrakce a rychlost přejezdů. Mokré PETG poznáte podle praskání při tisku, horšího povrchu, bublinek a většího množství vláken. Cívku se vyplatí skladovat v sáčku nebo boxu se silikagelem a u náročnějších dílů ji před tiskem vysušit.
Na rozdíl od PLA je PETG vhodnější pro díly, které se trochu prohýbají. Právě mírná pružnost je výhoda u nacvakávacích krytů a držáků. Není ale ideální na velmi jemné ostré detaily, protože povrch může být lesklejší a hrany méně křupavé než u PLA.
Praktický příklad: držák na nářadí v dílně, kryt senzoru u akvária, distanční vložka, krabička pro elektroniku nebo pevnější montážní šablona jsou typické projekty pro PETG. Pokud má díl zůstat venku dlouhé měsíce na slunci, zvažte raději ASA.
ASA je technický materiál podobný ABS, ale s lepší odolností vůči UV záření. Dává smysl tam, kde by PLA změklo a PETG by časem trpělo sluncem. Hodí se na venkovní držáky, kryty, díly na zahradu, části pro fotovoltaiku, krytky na střechu, díly pro modely používané venku nebo technické součásti, které mají lépe snášet teplo.
Typické nastavení bývá přibližně 250-270 °C na trysce a 90-110 °C na podložce. U ASA je zásadní stabilní teplé prostředí. Malé díly se někdy povedou i na otevřené tiskárně, ale větší kusy bez komory často praskají, odlepují rohy nebo se kroutí. Uzavřená tiskárna, brim, vhodná tisková plocha a pomalejší chlazení výrazně zvyšují šanci na úspěch.
ASA při tisku uvolňuje výpary, proto nepatří do malé nevětrané místnosti. Ideální je uzavřená tiskárna s filtrací nebo dobré větrání po dokončení tisku. Zároveň nechcete průvan přímo přes model, protože ten zvyšuje riziko deformací. To je častý rozdíl proti PLA: u ASA neřešíte jen teplotu trysky, ale celý tepelný režim kolem výtisku.
Výhodou ASA je také povrchová úprava. Dá se brousit, lepit a vyhlazovat acetonem, pokud víte, co děláte a pracujete bezpečně. Pro běžný e-shopový výběr je ale nejdůležitější jednoduchá otázka: bude díl dlouhodobě venku nebo u zdroje tepla? Pokud ano, ASA je často správná odpověď.
Praktický příklad: držák senzoru na fasádě, venkovní kryt kamery, adaptér k zahradní technice nebo kryt na slunné místo je lepší tisknout z ASA než z PLA. U velkého plochého krytu ale počítejte s komorou a testem adheze.
PLA je nejjednodušší. PETG je pořád dobře zvládnutelné, ale vyžaduje lepší kontrolu první vrstvy, vlhkosti a stringingu. ASA je nejnáročnější, hlavně kvůli smrštění, kroucení a potřebě stabilního tepla.
Pořadí pro začátečníka: PLA, PETG, ASA.
PLA je nejslabší. U dílů v teplém interiéru ještě poslouží, ale v autě nebo na slunci riskujete deformaci. PETG je zřetelně lepší a pro mnoho praktických dílů stačí. ASA jde ještě výš a lépe si drží tvar v prostředí, kde by PLA už změklo.
Pořadí pro teplo: ASA, PETG, PLA.
Na krátkodobé použití venku může fungovat PETG, ale pro dlouhodobé vystavení slunci je lepší ASA. PLA venku použijte jen u věcí, kde nevadí rychlejší stárnutí, deformace nebo výměna dílu.
Pořadí pro venek: ASA, PETG, PLA.
PLA je tuhé a rozměrově pěkné, ale křehčí. PETG je houževnatější a často lepší pro díly, které se mají trochu prohnout nebo absorbovat náraz. ASA je dobré pro technické díly, hlavně pokud k mechanickému namáhání přidáte teplo nebo venkovní prostředí.
Pro čistě mechanické zatížení ale nezapomeňte na orientaci vrstev, počet perimetrů, výplň a konstrukci modelu. Špatně navržený díl z ASA může prasknout dříve než dobře navržený díl z PETG.
Vyberte PLA. Ušetříte čas, tisk bude klidnější a povrch obvykle hezčí. Pokud chcete pevnější variantu, zvažte PLA+ nebo houževnaté PLA, ale pořád ho nepoužívejte jako materiál do vysokých teplot.
Začněte PETG. Je praktičtější než PLA, když díl občas dostane ránu, ponese zátěž nebo bude v kontaktu s vlhkostí. PLA dává smysl jen tehdy, když chcete maximálně snadný tisk a víte, že díl nebude namáhaný.
Buďte opatrní. Interiér auta se na slunci umí zahřát velmi vysoko. PLA není vhodné. PETG může stačit pro méně kritické díly mimo přímý žár, ale pro lepší tepelnou rezervu volte ASA. U dílů, které mohou ovlivnit bezpečnost, 3D tisk raději nepoužívejte bez odborného návrhu a testování.
Volte ASA, pokud máte tiskárnu schopnou ASA spolehlivě tisknout. Pokud ne, PETG může být dočasná nebo méně náročná volba, ale počítejte s nižší rezervou na slunci a UV záření.
PETG bývá lepší start než PLA, protože nepraská tak snadno. U ASA záleží na tvaru, směru vrstev a prostředí použití. Pokud potřebujete skutečnou pružnost, hledejte spíše TPU, ne PLA, PETG ani ASA.
První chyba je tisknout všechno z PLA jen proto, že se tiskne hezky. Na stole je PLA výborné, ale venku a v autě rychle narazí na limity.
Druhá chyba je přejít rovnou na ASA bez připravené tiskárny. ASA není jen pevnější PLA. Vyžaduje teplo, adhezi, větrání a trpělivost. Pokud máte otevřenou tiskárnu a tisknete velký plochý díl, PETG může být realističtější volba.
Třetí chyba je ignorovat vlhkost. PETG i ASA umí nasát vlhkost a pak tisknout hůř. Když nový profil najednou dělá bubliny, nitky a hrubý povrch, nehledejte problém jen ve sliceru.
Čtvrtá chyba je spoléhat na materiál místo návrhu. Pro pevný díl často pomůže přidat perimetry, zaoblení rohů, větší dosedací plochu, správnou orientaci vrstev a lokální zesílení. Materiál je jen jedna část výsledku.
Začněte otázkou, kde bude díl žít. Interiér a vzhled znamená PLA. Běžná funkce, vlhkost a nárazy znamenají PETG. Slunce, venek a vyšší teplota znamenají ASA.
Potom vytiskněte malý test. U technických dílů se vyplatí vytisknout jen kritickou část: klip, otvor, závit, západku nebo roh velkého krytu. Ověříte rozměry a chování materiálu za pár desítek minut, ne po osmihodinovém tisku.
Nakonec dolaďte profil podle materiálu. U PLA hlídejte chlazení a první vrstvu. U PETG řešte vlhkost, stringing a separaci od podložky. U ASA řešte komoru, brim, minimální průvan a bezpečné větrání.
PLA je nejlepší volba, když chcete snadný tisk, pěkný povrch a rychlý výsledek. PETG je univerzální materiál pro funkční díly, které mají vydržet víc než dekorace. ASA vyberte ve chvíli, kdy díl čeká venkovní prostředí, UV záření nebo vyšší teplota.
Pokud si nejste jistí, vezměte PLA na prototyp, PETG na první funkční verzi a ASA na finální venkovní díl. Tím snížíte riziko neúspěšného tisku a zároveň nebudete zbytečně používat náročnější materiál tam, kde jeho výhody nepotřebujete.


