Doprava zdarma od 1 999 Kč
Rychlá expedice
Ověřený obchod
Tisíce zákazníků


Doprava zdarma od 1 999 Kč
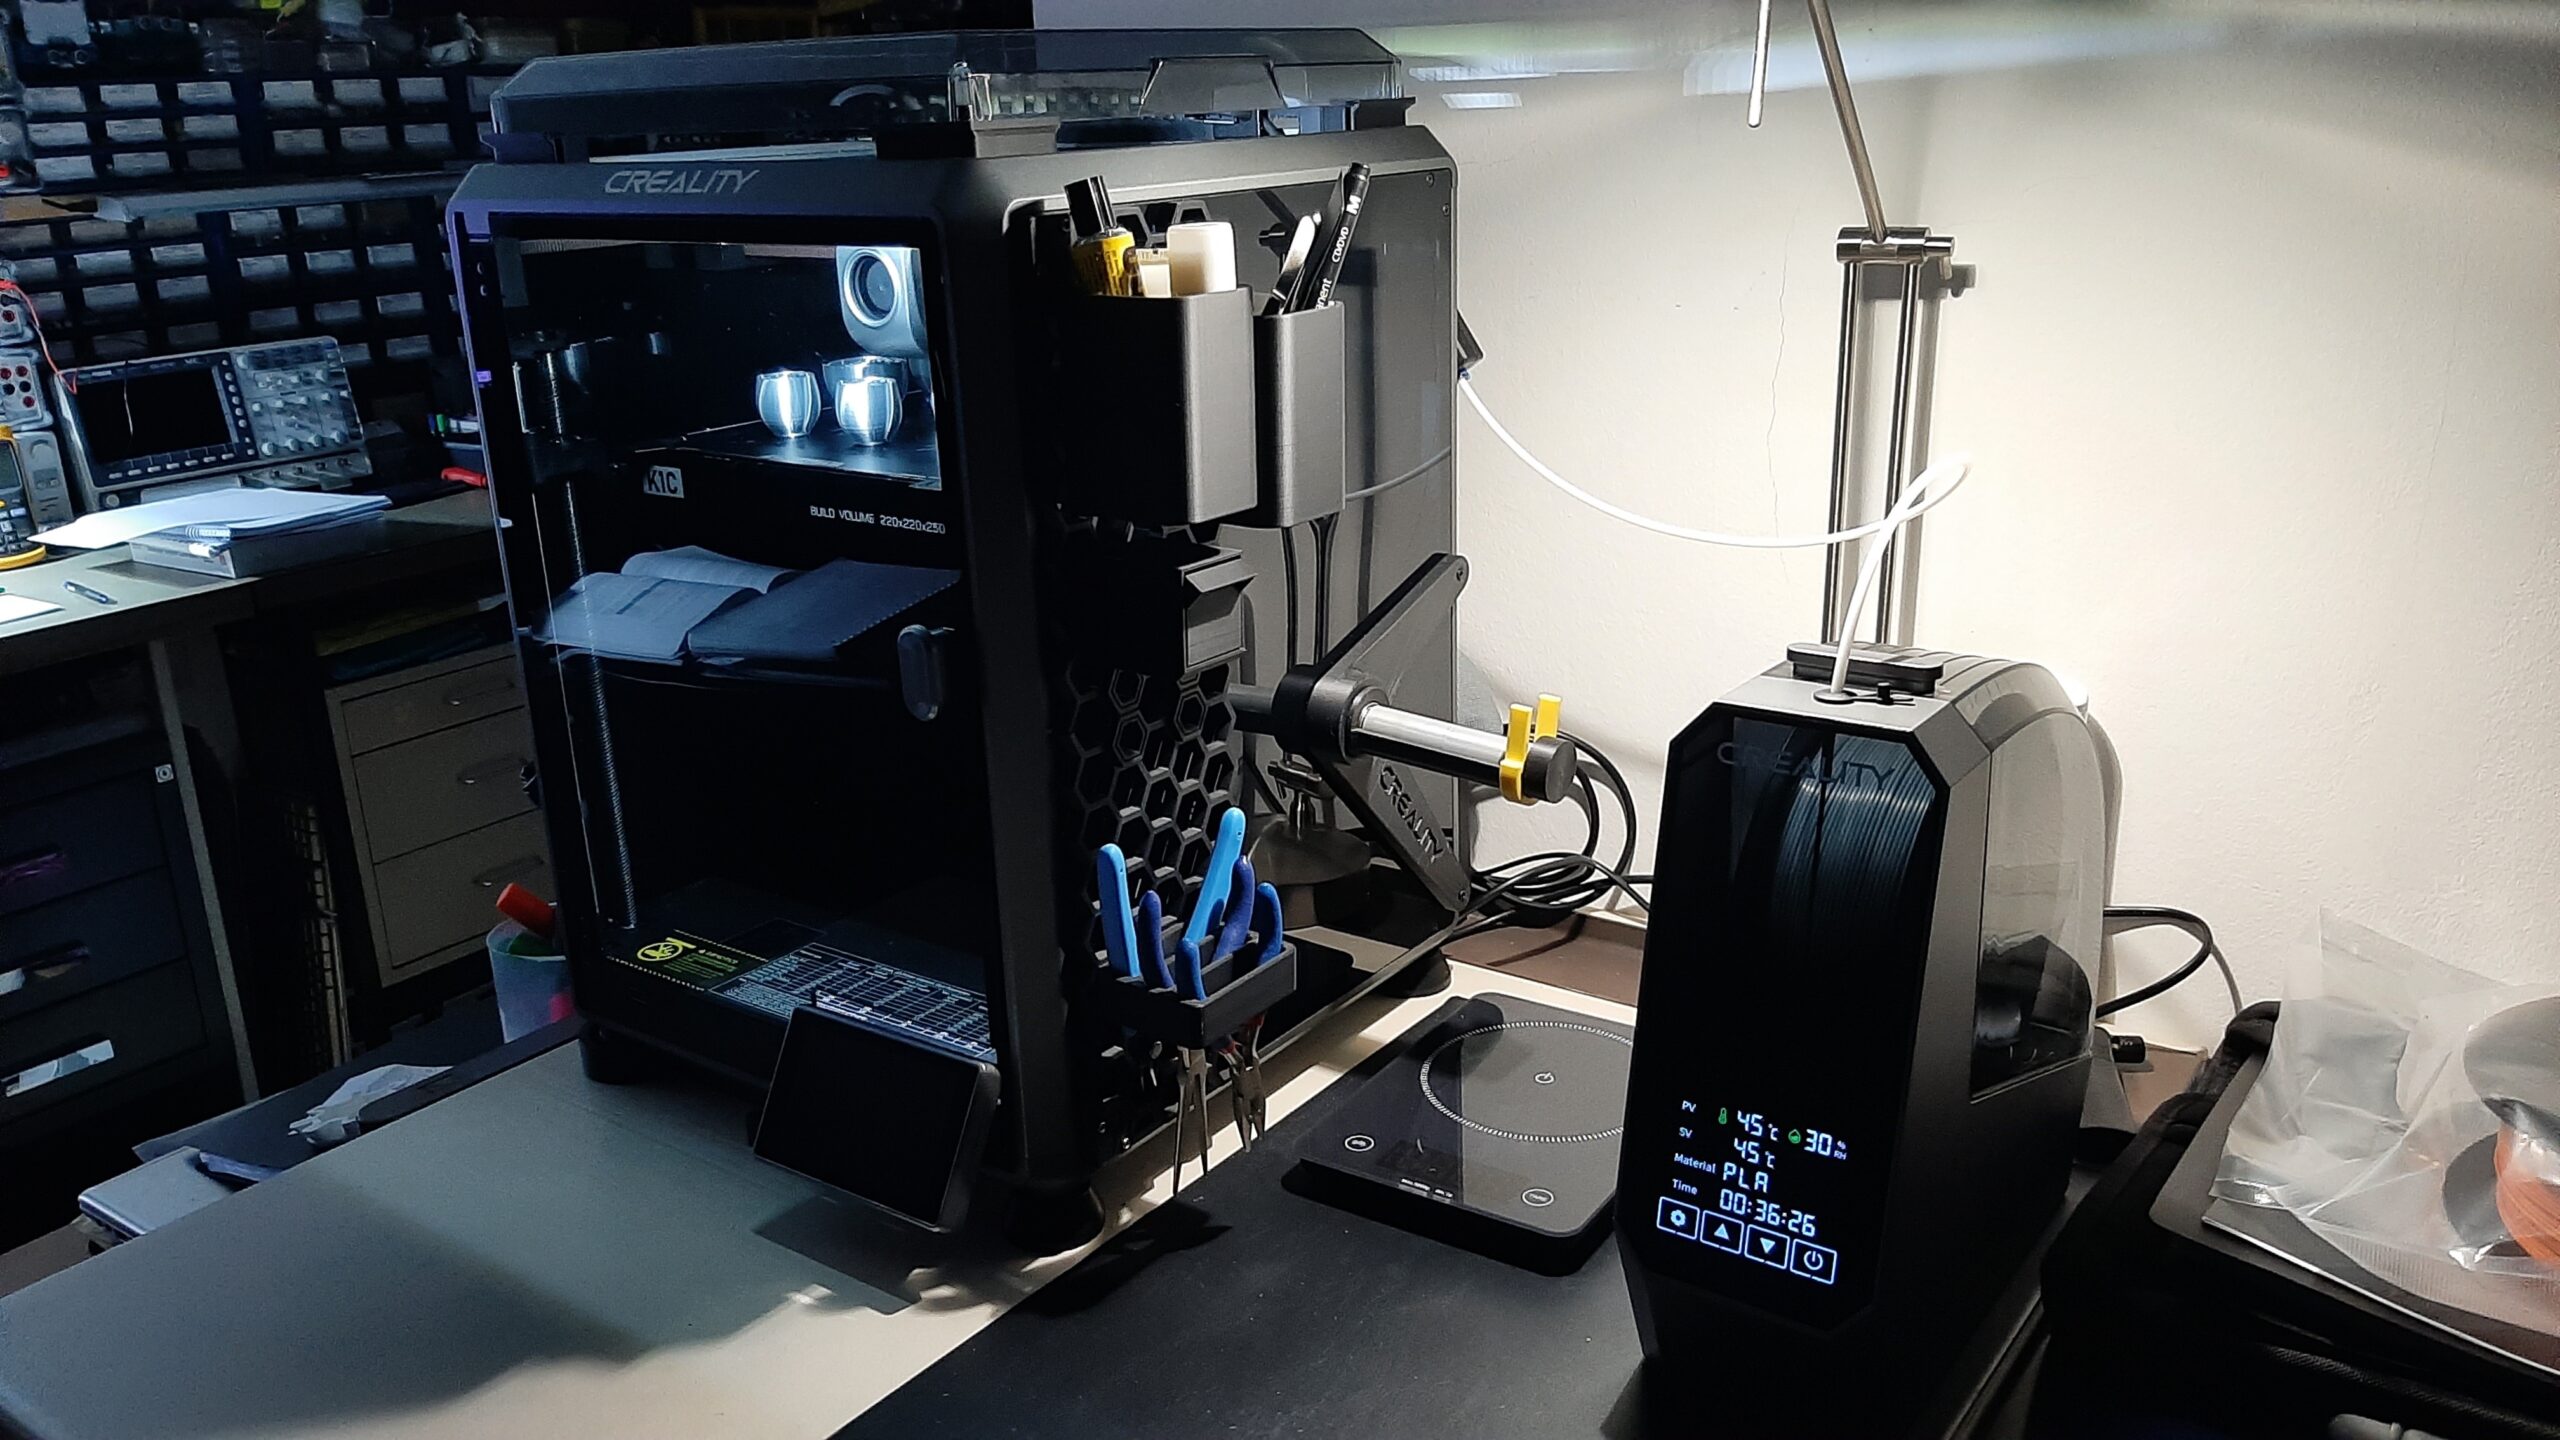
Vlhký filament není novinka. Jen se dnes projevuje rychleji a viditelněji. Tiskárny zrychlily, běžné profily používají vyšší průtoky a mnoho hobby dílen už netiskne jen PLA. PETG, TPU, nylon, podpůrné materiály a kompozity reagují na vlhkost mnohem citlivěji než běžné PLA, takže problém, který dříve vypadal jako drobný stringing, dnes často znamená pokažený vícedílný tisk přes noc.
Dobrá zpráva je, že řešení nemusí být drahé. Část uživatelů potřebuje jen rozumné skladování: uzavíratelné boxy, sáčky a regenerovatelný silikagel. Aktivní sušička dává smysl až ve chvíli, kdy tisknete hygroskopické materiály, necháváte cívky otevřené delší dobu nebo potřebujete spolehlivý výsledek na zakázku.
Nejdůležitější pravidlo zní jednoduše: drybox není totéž co sušička. Drybox udržuje suchý filament v dobrém stavu. Aktivní sušička umí z už navlhlého filamentu vlhkost znovu dostat ven.
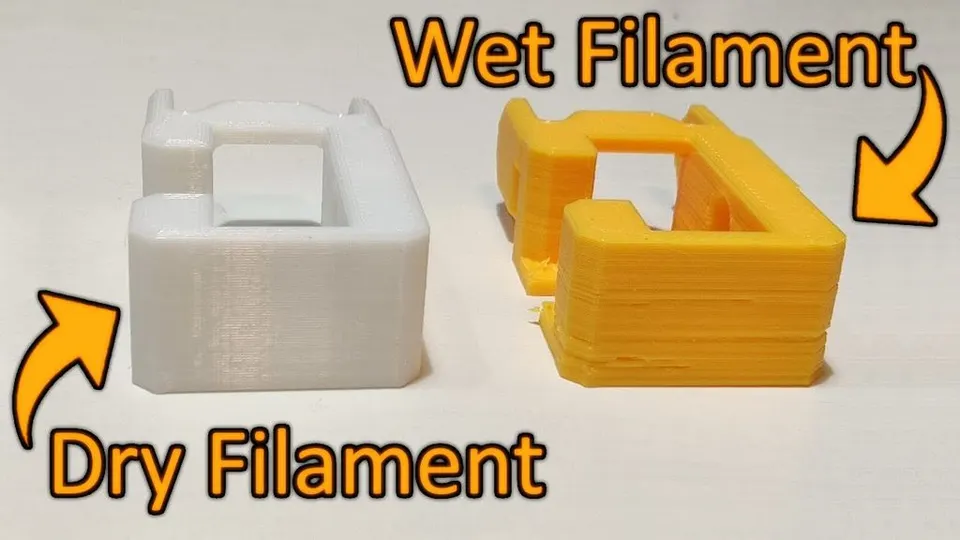
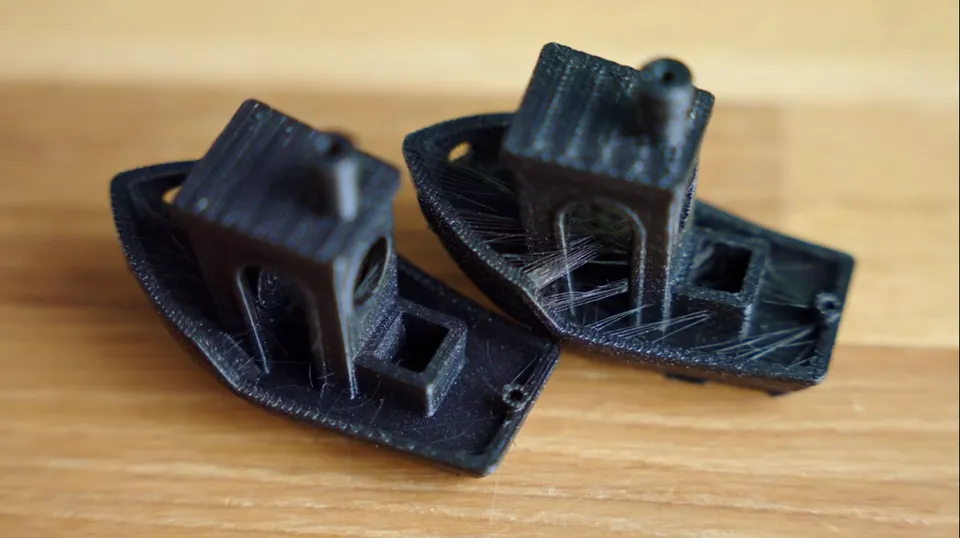
Vlhkost se v hotendu mění na páru. Ta narušuje tok roztaveného plastu, vytváří drobné bubliny a rozhazuje tlak v trysce. Výsledek se často plete s chybně nastavenou retrakcí, vysokou teplotou nebo špatným chlazením.
Typické projevy jsou:
Praktický test je jednoduchý: pokud stejný g-code tiskl minulý měsíc čistě a dnes se stejnou cívkou náhle tahá vlákna, nejdřív vysušte filament. Teprve potom ladte retrakci, teplotu a rychlosti.
PLA absorbuje vlhkost pomaleji než PETG, TPU nebo nylon. Čerstvě otevřená cívka PLA obvykle nepotřebuje preventivní sušení, pokud byla skladovaná v sáčku se silikagelem a netisknete v extrémně vlhké místnosti.
Sušení PLA řešte hlavně tehdy, když cívka ležela týdny na otevřené polici, začala praskat v extruderu nebo tisk náhle získal hrubý povrch. Bezpečný pracovní rozsah bývá přibližně 45-50 °C po 4-7 hodin. U PLA nepřidávejte teplotu jen proto, aby bylo hotovo rychleji. Příliš vysoká teplota může změkčit filament na cívce, jednotlivé závity se k sobě přilepí a problém se přesune z kvality tisku do zasekávání podavače.
Pro běžné domácí PLA tedy často stačí: po tisku cívku vrátit do uzavíratelného sáčku, přidat vysušený silikagel a nenechávat ji celé léto vedle okna, v garáži nebo ve sklepě.
PETG je materiál, u kterého se vlhkost projevuje velmi často. Typický scénář: tisknete držák nebo krabičku, najednou je model obalený jemnými vlasci a zvyšování retrakce nepomáhá. Pokud byla cívka PETG otevřená déle než několik dní až týdnů, sušení je rozumnější první krok než další ladění profilu.
Pro PETG se v praxi používá zhruba 55-65 °C po 6-8 hodin. U kritického tisku, průhledných dílů nebo rychlého profilu se vyplatí sušit preventivně. Suché PETG má stabilnější extruzi, méně bublin a lépe drží vrstvy.
PETG skladujte v uzavřeném boxu nebo vakuovém sáčku se silikagelem. Pokud tisknete PETG často, je pohodlné mít jednu aktivní cívku v dryboxu s průchodkou pro PTFE hadičku a ostatní cívky uložené zvlášť.
TPU a další ibilní materiály jsou citlivé na vlhkost i na mechaniku podávání. Když je TPU mokré, netvoří jen stringing. Často pění, ztrácí hezký povrch, zhorší se spojení vrstev a u měkkých materiálů může být tisk celkově neklidný.
U TPU počítejte se sušením častěji než u PLA. Typický rozsah je přibližně 50-60 °C po 6-8 hodin, podle konkrétní tvrdosti a doporučení výrobce. U měkkých TPU nespěchejte s vyšší teplotou, protože se filament i cívka mohou deformovat.
Pro dlouhé pružné díly je ideální tisknout rovnou z dryboxu nebo ze sušičky s výstupem pro filament. Tím omezíte situaci, kdy první hodina vypadá dobře a konec tisku už sbírá vlhkost z místnosti.
Nylon je jiná liga. Nasává vlhkost rychle a v praxi dokáže ztratit tiskovou kvalitu i během jednoho dne v otevřené místnosti. Pro funkční díly, ozubená kola, držáky, přípravky nebo technické prototypy je sušení nylonu prakticky povinné.
Běžné hodnoty se pohybují kolem 70-90 °C po 8-16 hodin, u některých nylonů i výše podle materiálového listu. Tady už nestačí obyčejný plastový box se silikagelem. Potřebujete aktivní sušičku, která požadovanou teplotu opravdu drží, má cirkulaci vzduchu a zvládne bezpečný dlouhý provoz.
Po vysušení nylon netiskněte z otevřené cívky. Ideální je tisk přímo ze sušičky nebo uzavřeného dryboxu. Pokud cívku po sušení jen položíte na držák vedle tiskárny, část práce ztratíte ještě před dokončením delšího tisku.
Drybox je uzavřená nádoba s těsněním, silikagelem a ideálně vlhkoměrem. Je výborný pro skladování a pro tisk z již suché cívky. Hodí se pro PLA, PETG i TPU, pokud filament předem není výrazně navlhlý. Levné řešení může být pevný plastový box s těsněním, držákem cívky, PTFE průchodkou a sáčkem regenerovaného silikagelu.
Aktivní sušička přidává řízený ohřev a proudění vzduchu. To je rozdíl, který rozhoduje u PETG, TPU, nylonu a podpůrných materiálů. Dobrá sušička má nastavitelnou teplotu, časovač, prostor pro běžné 1kg cívky a možnost tisknout přímo z ní. U technických materiálů sledujte hlavně maximální teplotu. Sušička, která končí na 55 nebo 60 °C, může stačit pro PLA a část PETG, ale nebude ideální pro nylon.
AMS s aktivním sušením spojuje automatické podávání více materiálů, uzavřené skladování a řízené sušení. U moderních systémů typu AMS 2 Pro je důležitá praktická hranice: maximální teplota sušení kolem 65 °C je velmi užitečná pro PLA, PETG a některé běžné materiály, ale nestačí na kompletní vysušení všech technických filamentů. Pro nylon, některé PA-CF, PC nebo vysoce náročné podpůrné materiály může být potřeba výkonnější sušicí jednotka.
Před nákupem také ověřte, zda vaše konkrétní tiskárna, firmware a napájení podporují scénář, který chcete používat. U některých kombinací nemusí být možné aktivně sušit stejnou jednotku, ze které právě tisknete. To neznamená, že je systém zbytečný, jen je potřeba plánovat: jedna cívka se může sušit, zatímco tisk probíhá z jiné jednotky nebo z externího držáku.
Stačí vám drybox, pokud tisknete hlavně PLA, cívky spotřebujete rychle a po tisku je vracíte do uzavřeného sáčku nebo boxu. Drybox je také dobrý první krok pro PETG, pokud netisknete zakázky a dokážete cívku před kritickým tiskem případně dosušit jinde.
Aktivní sušičku zvažte, pokud:
Pro menší dílnu dává smysl kombinace: jedna až dvě aktivní sušičky pro přípravu materiálu a několik pasivních dryboxů pro skladování rozdělaných cívek. Je to levnější a praktičtější než kupovat aktivní sušení pro každou cívku.
V zimě bývá vzduch v interiéru často sušší, ale pozor na sklepy, garáže a nevytápěné sklady. V létě a při deštivém počasí se problémy s PETG, TPU a nylonem objevují častěji. Proto se vyplatí zavést jednoduchou rutinu.
U PLA kontrolujte hlavně křehkost a povrch. Pokud cívka ležela otevřená déle než měsíc, dejte jí krátké sušení před důležitým tiskem. U PETG sušte před delším nebo pohledovým tiskem, pokud byla cívka otevřená déle než týden. TPU sušte před každou důležitější tiskovou relací. Nylon sušte vždy a tiskněte přímo z uzavřeného prostředí.
Silikagel pravidelně regenerujte. Indikační silikagel je praktický, protože vidíte, kdy je nasycený. Vlhkoměr v boxu berte jako orientační pomůcku, ne jako laboratorní přístroj. Pokud box ukazuje dlouhodobě vysokou vlhkost, vyměňte těsnění, přidejte čerstvý silikagel nebo zmenšete objem boxu.
| Materiál | Kdy sušit | Orientační sušení | Doporučené skladování |
|---|---|---|---|
| PLA | Při praskání, křehkosti nebo horším povrchu | 45-50 °C, 4-7 h | Sáček nebo box se silikagelem |
| PETG | Při stringingu, po delším otevření, před kritickým tiskem | 55-65 °C, 6-8 h | Drybox nebo vakuový sáček |
| TPU | Před delším tiskem, při pěnění a vlasení | 50-60 °C, 6-8 h | Drybox s tiskem přes PTFE průchodku |
| Nylon | Prakticky vždy před tiskem | 70-90 °C, 8-16 h | Tisk přímo ze sušičky nebo uzavřeného boxu |
Berete-li hodnoty jako startovní bod a ne jako dogma, vyhnete se většině problémů. Konkrétní filament může mít jiné limity podle směsi, barvy, příměsí a typu cívky. U dražších technických materiálů se vždy držte doporučení výrobce.
První chyba je sušit příliš horko. Vyšší teplota nemusí znamenat lepší výsledek. U PLA může zničit celou cívku, u TPU způsobit deformaci a u plastových cívek problém dřív než u samotného materiálu.
Druhá chyba je věřit, že silikagel vysuší mokrý filament. Silikagel snižuje vlhkost vzduchu v boxu, ale vlhkost uzavřenou v materiálu bez tepla a času spolehlivě neodstraní.
Třetí chyba je ladit slicer před sušením. Pokud je filament mokrý, přidávání retrakce jen maskuje příčinu. U PETG tak snadno skončíte s profilem, který funguje jen náhodou a příště bude zase špatně.
Čtvrtá chyba je otevřené skladování po sušení. Když cívku vysušíte a necháte ji týden na držáku, začínáte znovu. Sušení a skladování musí fungovat jako jeden postup.
Pokud tisknete hlavně PLA a občas PETG, kupte nejdřív dobré uzavíratelné boxy, silikagel a vlhkoměr. Pokud PETG tisknete často, přidejte aktivní sušičku s možností tisku z boxu. Pokud používáte TPU nebo nylon, aktivní sušička už není pohodlí, ale součást přípravy materiálu.
AMS s aktivním sušením dává největší smysl uživatelům, kteří chtějí kombinovat více barev nebo materiálů a zároveň mít cívky v kontrolovanějším prostředí. Neberte ho ale jako univerzální náhradu výkonné sušičky pro všechny technické materiály. Je to velmi praktický systém pro každodenní tisk, zatímco nylon a náročné kompozity si pořád zaslouží samostatnou pozornost.


