Doprava zdarma od 1 999 Kč
Rychlá expedice
Ověřený obchod
Tisíce zákazníků


Doprava zdarma od 1 999 Kč
Karbonové filamenty vypadají lákavě: matný technický povrch, tužší díly, menší kroucení a pocit, že tiskárna najednou zvládá opravdové funkční součástky. Jenže PLA-CF, PETG-CF, PA-CF ani svítící nebo dřevěné filamenty nejsou obyčejné materiály v jiné barvě. Obsahují tvrdé částice nebo vlákna, která při průchodu hotendem obrušují trysku.
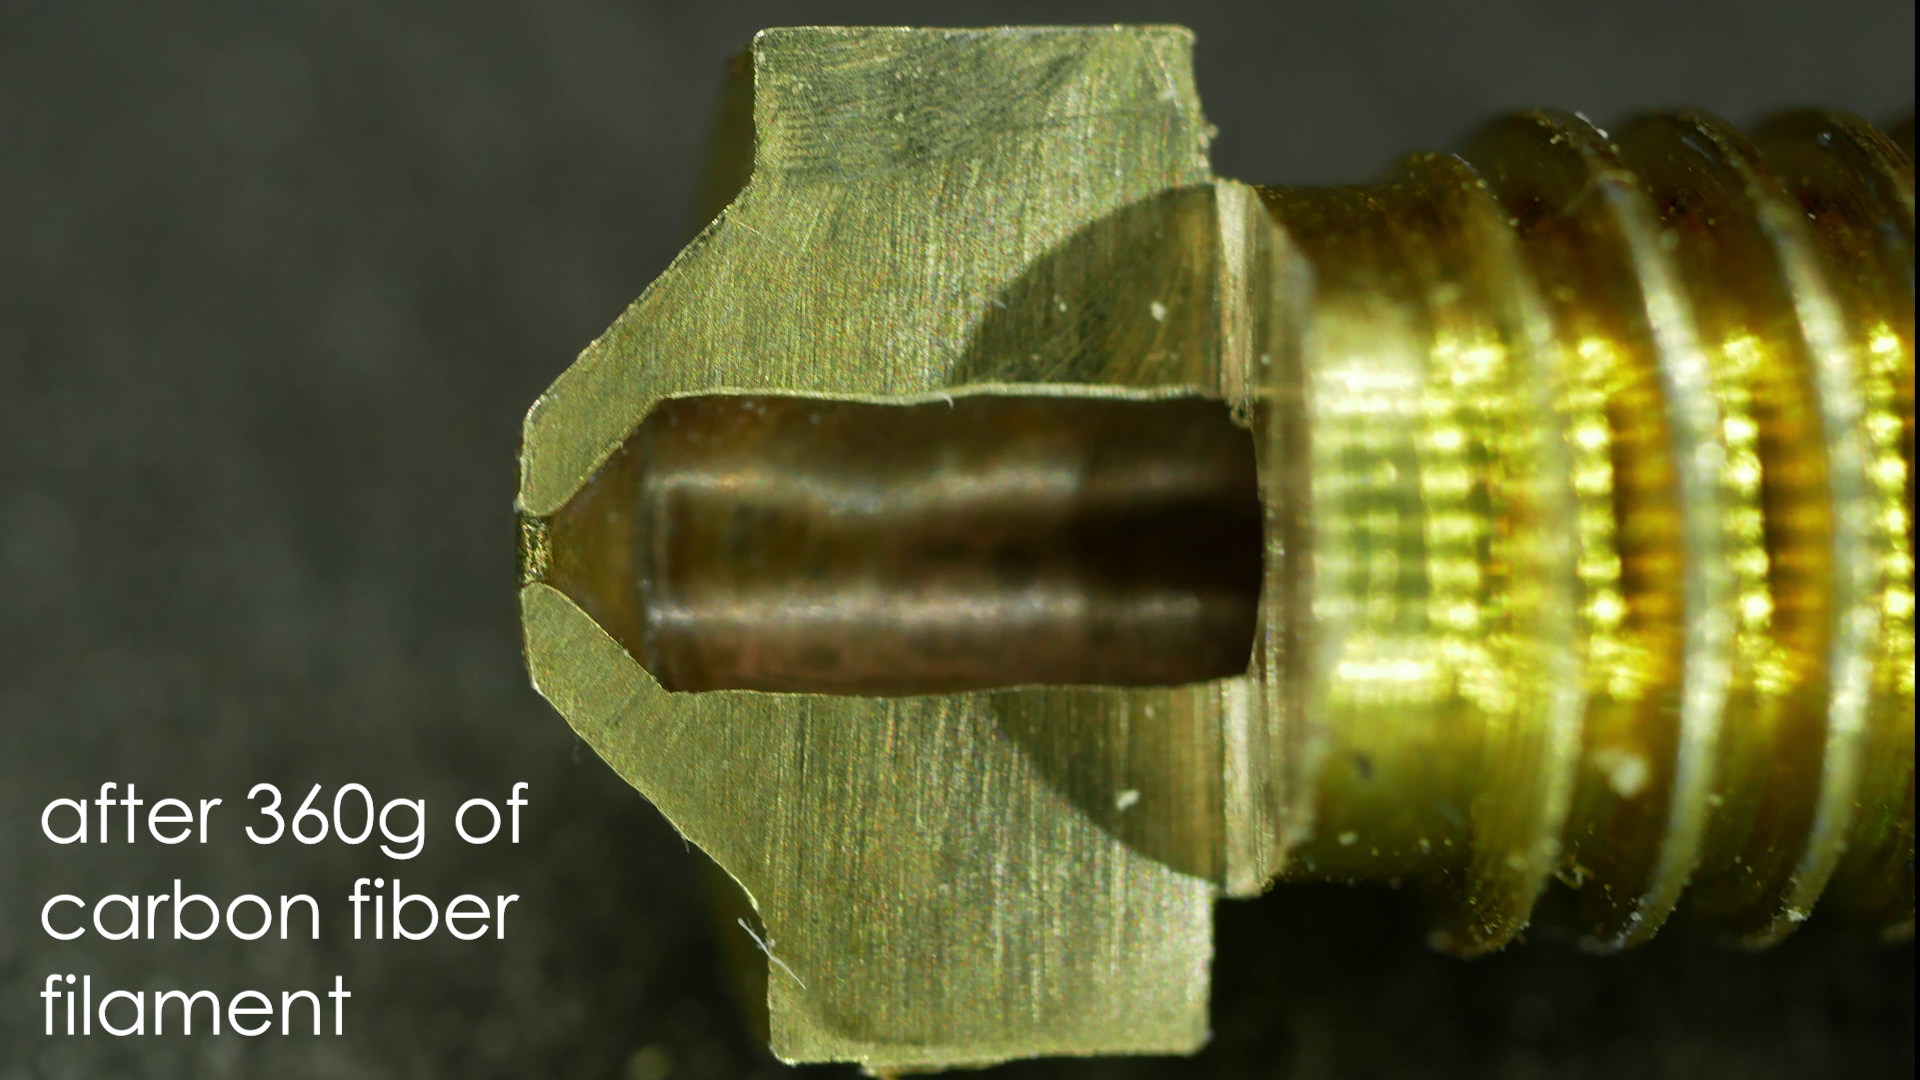
U běžného PLA mosazná tryska vydrží dlouho. U abrazivních filamentů se ale může otvor trysky zvětšovat už po několika stovkách gramů materiálu. Výsledek bývá nenápadný: díly začnou být rozměrově nepřesné, horní vrstvy jsou hrubší, tiskárna přetéká materiálem a profil, který fungoval minulý týden, najednou nedává smysl.
Tento článek vysvětluje, kdy mosaz ještě stačí, kdy už je lepší kalená tryska, proč se často doporučuje 0,6 mm tryska a jak upravit slicer, aby se karbonový filament tiskl spolehlivě.
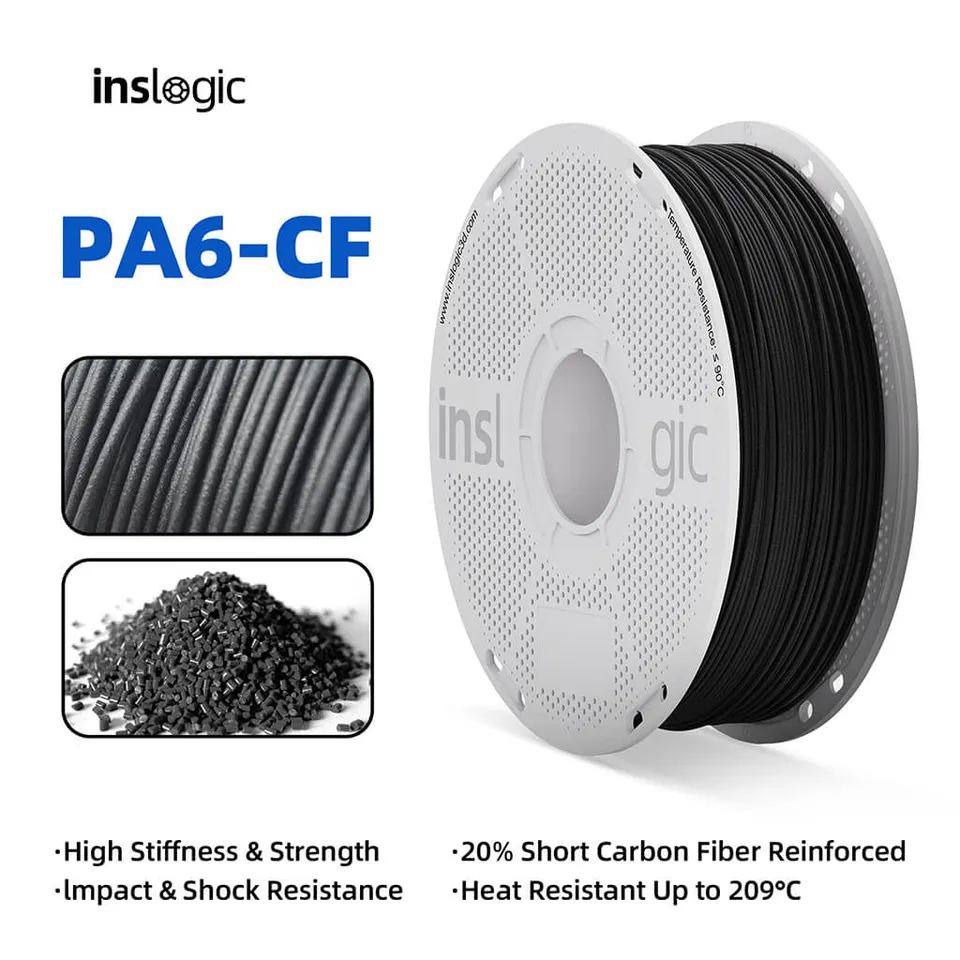
Abrazivní filament je materiál, který obsahuje příměs schopnou mechanicky opotřebovávat trysku nebo části podavače. Nejde jen o karbon.
Mezi typické abrazivní materiály patří:
Základní plast je pořád důležitý. PLA-CF se tiskne a chová jinak než PA-CF. Karbonová příměs obvykle zvyšuje tuhost, zlepšuje rozměrovou stabilitu a vytváří pěkný matný povrch, ale sama z PLA neudělá nylon ani z PETG neudělá průmyslový laminát. Vždy vybírejte materiál podle základního polymeru a až potom podle výplně.
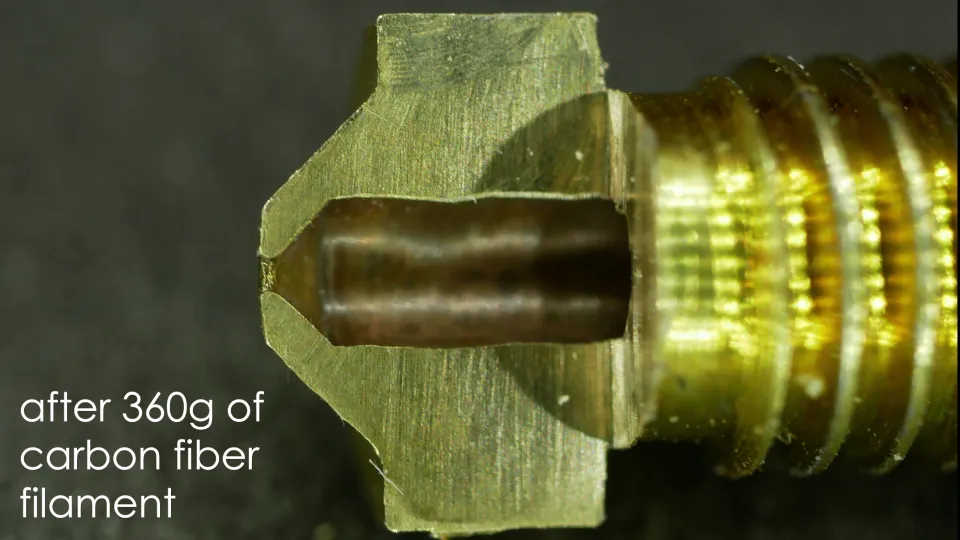
Mosaz je u FDM tiskáren oblíbená z dobrého důvodu. Dobře vede teplo, je levná, snadno se vyrábí a pro PLA, PETG, ABS nebo ASA funguje výborně. Problém je tvrdost. Uhlíková nebo skelná vlákna a tvrdé pigmenty se při extruzi chovají jako velmi jemné brusivo.
Tryska se neopotřebuje tak, že by náhle přestala tisknout. Většinou se pomalu zvětšuje otvor. Z trysky 0,4 mm může být po čase 0,45 mm, 0,5 mm nebo více. Slicer ale stále počítá s původním průměrem. Tiskárna proto vytlačuje víc materiálu, než profil předpokládá.
Typické příznaky opotřebené mosazné trysky:
Pokud tisknete jeden malý díl z PLA-CF na mosazné trysce, tiskárna se pravděpodobně hned nezničí. Pokud ale plánujete tisknout celou cívku karbonového nebo svítícího materiálu, mosaz je špatná úspora. Cena nové mosazné trysky je nízká, ale nepřesné díly, ztracený čas a opakované ladění profilu stojí víc.
Mosaz používejte pro běžné neplněné materiály:
Mosaz může dávat smysl i tehdy, když tisknete čistě detailní modely z obyčejného PLA a chcete co nejlepší tepelnou vodivost. U malých průměrů, například 0,25 mm nebo 0,2 mm, bývá mosaz pro neabrazivní materiály pořád praktická volba.
Jakmile ale do filamentu vstupuje karbon, sklo, svítící pigment, kovový prášek, dřevo nebo kámen, berte mosaz jako spotřební nouzové řešení. Pro pravidelný tisk je lepší přejít na odolnější trysku.
Kalená tryska je nejběžnější upgrade pro abrazivní filamenty. V praxi znamená hlavně odolnější otvor trysky, který se karbonem nebo glow pigmentem neobrousí tak rychle jako mosaz.
Výhody kalené oceli:
Nevýhody kalené oceli:
Po výměně mosazné trysky za kalenou neočekávejte, že starý profil bude vždy perfektní. Často stačí zvýšit teplotu o 5 až 15 °C, snížit maximální objemový průtok a znovu zkalibrovat průtok. U rychlých tiskáren je limit průtoku důležitější než samotná rychlost v mm/s.
0,4 mm tryska je univerzální standard, ale u plněných filamentů není vždy nejlepší. Větší otvor snižuje riziko ucpání a lépe pouští krátká vlákna nebo tvrdé částice. Proto se pro karbonové a sklem plněné filamenty často doporučuje 0,6 mm tryska.
0,6 mm tryska se hodí, když:
Oproti 0,4 mm ztratíte část detailu, ale u technických dílů to často nevadí. Naopak získáte silnější linky, rychlejší tisk větších součástí a klidnější průchod materiálu. Pro mnoho servisních a funkčních dílů je 0,6 mm kalená tryska praktičtější než snaha protlačit každý kompozit přes 0,4 mm.
0,8 mm tryska už dává smysl hlavně pro velké díly, rychlé prototypy a hrubší mechanické součásti. Na malé přesné díly může být zbytečně velká.
Kalená ocel je dobrý začátek, ale není jediná možnost. Pokud tisknete abrazivní materiály často, vyplatí se zvážit lepší trysku.
Rubínové trysky mají velmi odolnou špičku a dobře zvládají abrazivní materiály. Jsou dražší a je potřeba dávat pozor při manipulaci, protože špička je přesná součástka, ne nástroj na mechanické páčení.
Trysky z karbidu wolframu nebo podobně odolných materiálů kombinují vysokou odolnost s lepší tepelnou vodivostí než běžná kalená ocel. Jsou výborné pro častý tisk karbonu, skla nebo technických kompozitů, ale stojí víc.
Bimetalové a povlakované trysky se snaží spojit výhody více materiálů: dobrý přenos tepla, odolnou špičku a nižší lepení materiálu. U těchto trysek se vyplatí vybírat podle konkrétní tiskárny a dostupných profilů.
Praktické pravidlo:
Tryska není jediná část, která trpí. Abrazivní filament může časem opotřebovat i podávací kolečka, vodicí dráhy a u některých systémů také části automatického podávání materiálu. To se týká hlavně filamentů se sklem, karbonem a tvrdými pigmenty.
U tiskáren, které mají volitelná kalená podávací kolečka, je dobré je při pravidelném tisku kompozitů používat. Pokud tisknete přes vícebarevný nebo automatický podávací systém, ověřte, zda výrobce daný filament doporučuje. Některé křehké nebo abrazivní materiály mohou v dlouhých drahách praskat, drolit se nebo zrychleně opotřebovávat podávací části.
Při přechodu na karbonový nebo jiný abrazivní filament nezačínejte slepě od profilu pro obyčejné PLA. Použijte profil pro stejný základní polymer a upravte ho podle doporučení výrobce filamentu.
Karbonové PLA se často tiskne o něco tepleji než běžné PLA. PETG-CF vychází z PETG a PA-CF z nylonu, takže potřebuje úplně jiné teploty, sušení i prostředí. Kalená ocel navíc přenáší teplo hůř než mosaz, takže může být potřeba přidat několik stupňů.
Začněte takto:
Vždy vytiskněte teplotní věž nebo aspoň malý testovací díl. Hledejte kombinaci dobré vrstvené pevnosti, čistého povrchu a stabilního toku.
Kompozity mohou téct jinak než čistý plast. Po výměně trysky nebo materiálu zkalibrujte průtok. U rychlých tiskáren snižte maximální objemový průtok, dokud se neztratí podextruze v dlouhých rovných úsecích.
Pokud výtisk vypadá dobře při pomalém tisku, ale při rychlém infillu začne být slabý nebo děravý, problém není nutně v teplotě. Často je to právě limit průtoku.
Pro první testy netlačte na maximální rychlost. U PLA-CF a PETG-CF začněte klidně pomaleji než u běžného materiálu. U PA-CF je důležitější stabilní teplota, sucho a přilnavost vrstev než rekordní čas tisku.
Dobrý výchozí bod pro funkční díly je střední rychlost, více perimetrů a konzervativní akcelerace. Karbonový filament často vypadá dobře i při nižší výšce vrstvy, protože matný povrch schová vrstvy lépe než lesklé PLA.
U 0,6 mm trysky bývá praktický rozsah přibližně 0,2 až 0,32 mm. Pro pevné a čisté díly začněte kolem 0,24 mm. Jemnější vrstvy použijte pro vzhled, vyšší vrstvy pro rychlost a pevné servisní díly.
Obecně se držte pod přibližně 80 % průměru trysky. U 0,6 mm trysky tedy nedává smysl tlačit výšku vrstvy příliš vysoko jen proto, že to slicer dovolí.
Chlazení se řídí hlavně základním polymerem. PLA-CF obvykle snese více chlazení, PETG-CF méně a PA-CF často potřebuje opatrnější přístup. Karbonová příměs sama o sobě neznamená, že můžete ignorovat pravidla pro nylon, PETG nebo PLA.
Karbonový nylon je hygroskopický, tedy pohlcuje vlhkost. Mokré PA-CF prská, dělá hrubý povrch, zhoršuje pevnost vrstev a může ucpat trysku. PETG-CF také těží ze sušení. PLA-CF bývá tolerantnější, ale i u něj může vlhkost zhoršit povrch.
Pokud má být díl funkční, sušte podle doporučení výrobce filamentu a skladujte cívku v uzavíratelném boxu se silikagelem. U PA-CF je ideální tisknout přímo ze sušicího boxu.
Pro většinu uživatelů dává smysl tato sada:
Pokud tisknete jednou za čas dekorativní glow PLA, začněte kalenou tryskou. Pokud chcete vyrábět držáky, přípravky nebo díly z PA-CF, počítejte s větší investicí: odolná tryska, sušení, uzavřená tiskárna a pečlivě odladěný profil.
PLA-CF je dobrý první karbonový filament. Má pěkný matný povrch, snadno se tiskne a hodí se na kryty, přípravky, technické prototypy a díly, které mají být tuhé. Použijte kalenou trysku, ideálně 0,6 mm pro spolehlivost.
PETG-CF je praktičtější pro díly, které mají snést trochu vyšší teplotu a houževnatější provoz než PLA-CF. Počítejte s kalenou tryskou, sušením a pečlivým laděním stringingu.
PA-CF je technický materiál pro funkční díly, ale vyžaduje nejvíc disciplíny. Potřebuje sušení, vhodnou tiskárnu, správnou podložku a stabilní teploty. Kalená nebo prémiová odolná tryska je povinnost.
Glow filament nevypadá jako technický kompozit, ale svítící pigment umí mosaznou trysku opotřebovat překvapivě rychle. Pro větší tisk nebo celou cívku použijte kalenou trysku.
Woodfill a metalfill berte podobně jako ostatní plněné materiály. Často pomůže větší průměr trysky, nižší rychlost a profil laděný podle konkrétní značky.
Mosazná tryska je skvělá pro běžné materiály, ale není vhodná pro pravidelný tisk karbonových a jiných abrazivních filamentů. Jakmile tisknete PLA-CF, PETG-CF, PA-CF, glow, woodfill nebo sklem plněné materiály, přejděte minimálně na kalenou trysku.
Pro většinu domácích a dílenských tiskáren je nejpraktičtější kombinace 0,6 mm kalená tryska, konzervativní rychlost, správně nastavený průtok a suchý filament. U častého tisku technických kompozitů se vyplatí lepší tryska, odolnější podavač a vlastní profil pro každý materiál.
Nejdůležitější rada je jednoduchá: nevybírejte karbon jen podle názvu. Nejdřív řešte základní plast, potom abrazivitu, potom trysku a až nakonec rychlost. Tak získáte díly, které nejen dobře vypadají, ale také drží rozměry a tisknou se opakovatelně.