Doprava zdarma od 1 999 Kč
Rychlá expedice
Ověřený obchod
Tisíce zákazníků


Doprava zdarma od 1 999 Kč
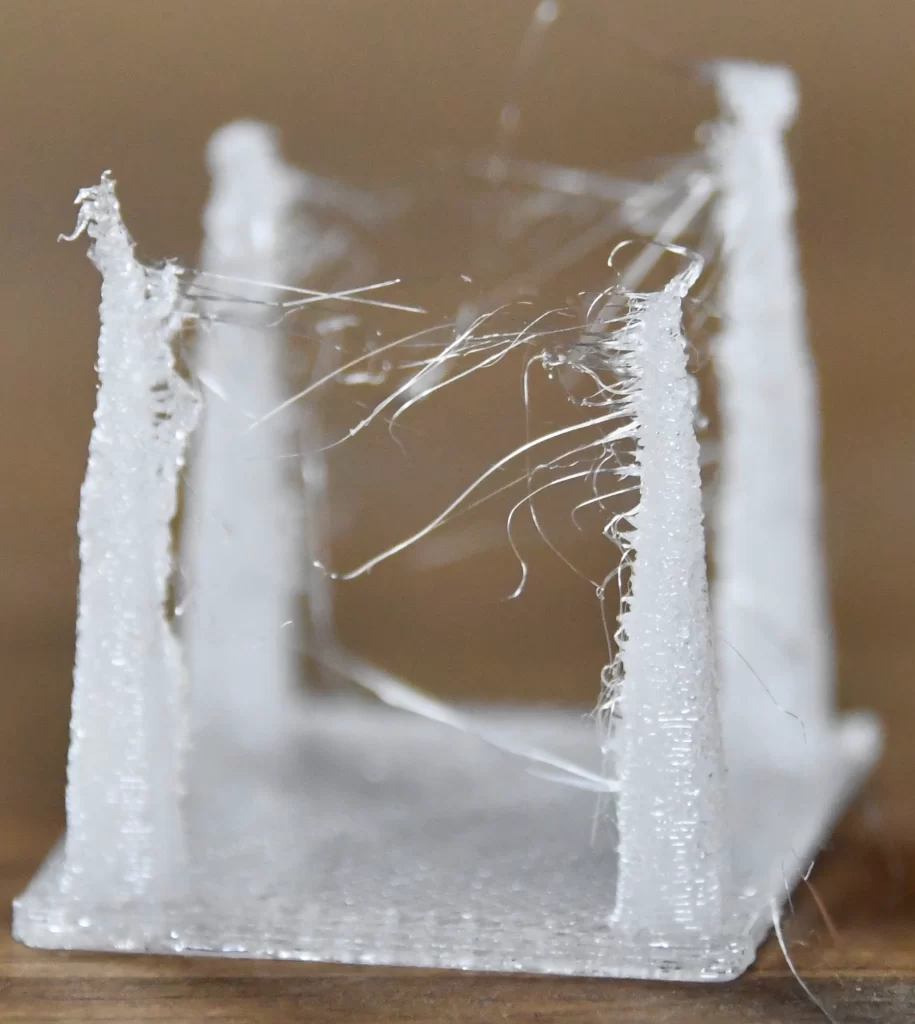
V létě se u 3D tisku často objeví potíže, které přes zimu skoro neřešíte: více stringování, matnější nebo hrubší povrch, drobné bublinky ve stěnách, praskání z trysky a občas i zasekávání při výměně materiálu. Na vině nemusí být hned špatný profil ve sliceru. Často stačí, že cívka několik dnů nebo týdnů ležela v místnosti s vyšší vlhkostí.
To ale neznamená, že máte sušit úplně každou cívku před každým tiskem. U PLA bývá vlhkost méně častý hlavní problém než u nylonu, TPU nebo podpůrných materiálů. PETG je někde mezi: tisknout umí i bez dokonalého sušení, ale jakmile navlhne, začne se chovat výrazně hůř. Cílem je poznat, kdy sušení opravdu pomůže, a kdy je lepší nejdřív hledat chybu v teplotě, retrakcích, chlazení nebo průtoku.
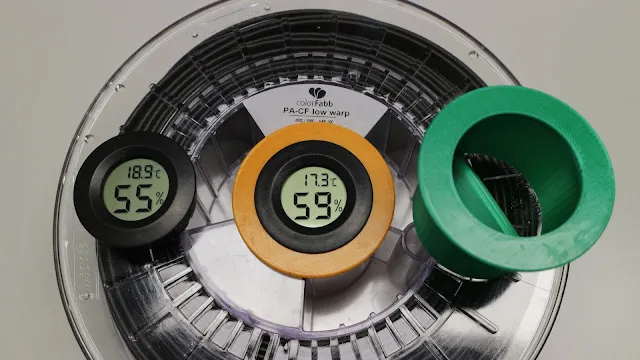
Filamenty jsou do různé míry hygroskopické, tedy pohlcují vodu ze vzduchu. V českém létě se střídá teplo, otevřená okna, bouřky a vyšší relativní vlhkost. Cívka ponechaná na držáku vedle tiskárny proto může po pár dnech tisknout jinak než čerstvě rozbalený materiál.
Problém se projeví hlavně při zahřátí v hotendu. Voda uzavřená v plastu se začne měnit na páru, narušuje plynulou extruzi a zhoršuje spojení vrstev. Někdy to slyšíte jako jemné praskání nebo syčení. Jindy žádný zvuk nepoznáte, ale výtisk je chlupatější, méně pevný nebo má drobné krátery v povrchu.
Víc je to vidět u tiskáren s automatickými výměnami materiálu, více nástroji nebo dlouhými podávacími cestami. Při výměnách se materiál opakovaně nahřívá, chladne, odtahuje a znovu zavádí. Vlhký filament pak snadněji stringuje v hotendu, vytahuje tenká vlákna a může dělat problémy při zavádění další barvy nebo materiálu.
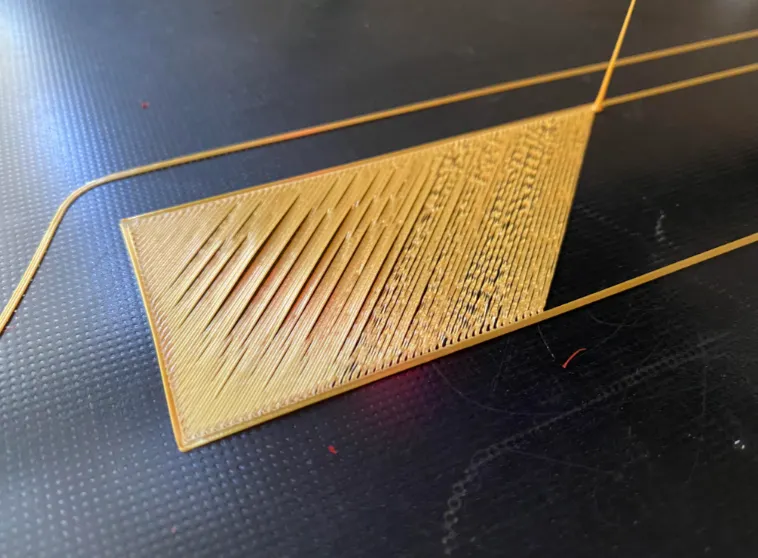
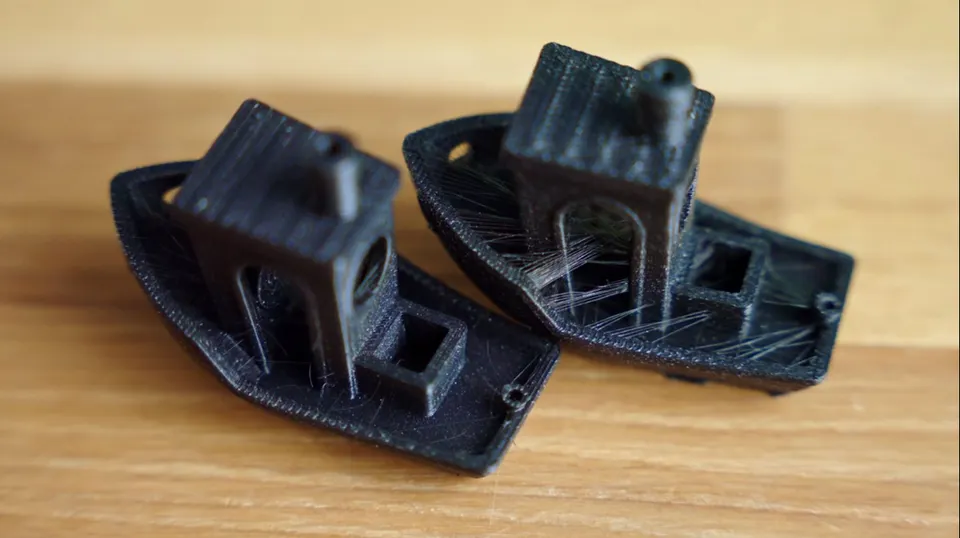
Nejspolehlivější je kombinace více příznaků najednou. Jeden chloupek na modelu ještě není důkaz, že je cívka mokrá.
U PETG a TPU je potřeba počítat s tím, že určitá míra stringování je normální i u suchého materiálu. Pokud ale stejný profil dříve tiskl čistě a po pár vlhkých dnech najednou vyrábí pavučiny, sušení je velmi rozumný první krok.
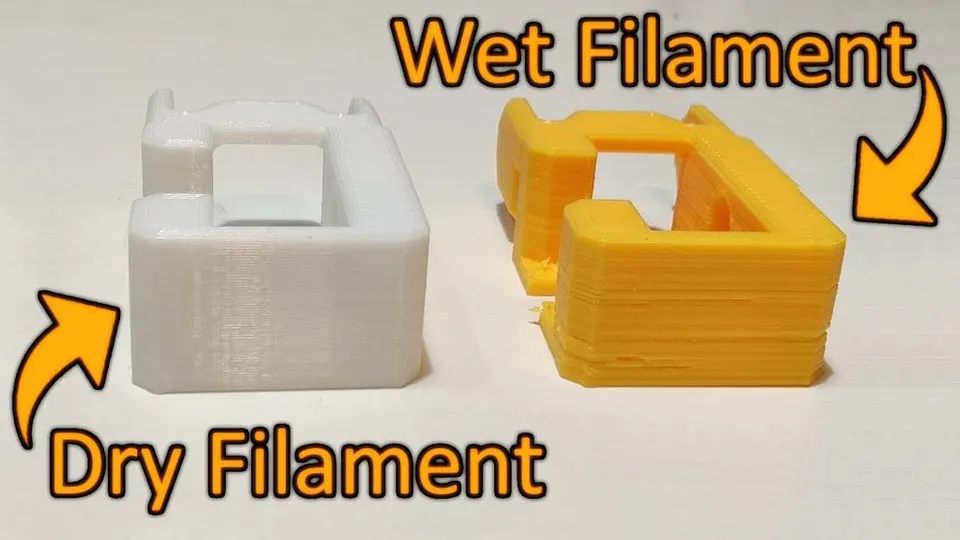
Než cívku dáte na několik hodin do sušičky, udělejte krátkou kontrolu. Ušetříte čas a vyhnete se tomu, že budete sušením řešit chybu v nastavení.
Praktické pravidlo: když slyšíte praskání z trysky a současně vidíte bublinky nebo nepravidelný povrch, sušení má vysokou šanci pomoct. Když vidíte jen stringování bez dalších příznaků, nejdřív ověřte teplotu a retrakce.
PLA je nejčastější materiál a zároveň materiál, u kterého se vlhkost často přeceňuje. Běžná cívka PLA, která je pár dnů otevřená v normálním bytě, obvykle nepotřebuje okamžité sušení. Pokud tiskne čistě, drží vrstvy a nestrunuje víc než obvykle, nechte ji být.
Sušení PLA dává smysl hlavně v těchto situacích:
Pro PLA se držte nízkých teplot. Typicky stačí 45 až 50 °C po dobu 4 až 6 hodin. Nepřehřívejte ho v troubě bez kontroly teploty. PLA měkne relativně brzy a nepřesná trouba umí cívku i strunu zkroutit nebo slepit.
PETG snese vlhkost hůř než PLA a zároveň přirozeně rád teče z trysky. Proto je někdy těžké poznat, jestli je problém v materiálu, nebo v profilu. Pokud PETG najednou výrazně víc stringuje, zanechává na povrchu drobné pupínky, prská z trysky nebo má napěněný vzhled, sušení je vhodné.
Pro PETG počítejte přibližně s 55 až 65 °C po dobu 4 až 8 hodin podle toho, jak dlouho byla cívka otevřená. U transparentních a lesklých PETG bývá vlhkost na povrchu vidět rychleji, protože bublinky a zákal pokazí optický vzhled. U technických dílů je důležitější pevnost vrstev a konzistentní extruze.
Po sušení PETG nenechávejte několik dní znovu na otevřeném držáku. Ideální je tisknout přímo ze suchého boxu nebo cívku po tisku vrátit do uzavřené nádoby se silikagelem.
Nylon, tedy PA, berte jako materiál, který se má sušit preventivně. U něj není otázka, jestli někdy navlhne, ale jak rychle. Otevřená cívka nylonu může v letní vlhkosti zhoršit tisk velmi rychle, a u delších tisků se vyplatí podávat materiál přímo ze suchého nebo vyhřívaného boxu.
Typické příznaky vlhkého nylonu jsou praskání z trysky, bublinky, chlupatý povrch, slabší vrstvy a horší rozměrová stabilita. U plněných nylonů, například s karbonem, se vždy řiďte doporučením výrobce konkrétního filamentu. Obecně se nylon často suší kolem 70 až 80 °C po dobu 6 až 12 hodin. Některé materiály vyžadují přesnější postup a vyšší teplotní stabilitu, než nabídne běžná domácí trouba.
U nylonu nestačí cívku jednou vysušit a pak ji týden nechávat na stole. Vysušit, tisknout ze suchého boxu, po tisku zavřít zpět - to je postup, který dává u PA největší smysl.
Konkrétní hodnoty vždy ověřte u výrobce filamentu. Směsi se liší a cívky nemusí snášet stejnou teplotu jako samotný materiál.
| Materiál | Kdy sušit | Orientační teplota | Orientační čas |
|---|---|---|---|
| PLA | Při příznacích, po delším otevřeném skladování, před náročným vícebarevným tiskem | 45 až 50 °C | 4 až 6 h |
| PETG | Při stringování navíc, bublinkách, praskání nebo horším povrchu | 55 až 65 °C | 4 až 8 h |
| Nylon / PA | Preventivně před tiskem, ideálně tisknout ze suchého boxu | 70 až 80 °C | 6 až 12 h |
| TPU | Při stringování, bublinkách a měkké nepravidelné extruzi | 50 až 60 °C | 4 až 8 h |
| PVA / BVOH | Téměř vždy chránit před vzduchem, sušit podle výrobce | podle výrobce | podle výrobce |
Pokud používáte kartonové cívky nebo cívky s lepeným středem, hlídejte také odolnost samotné cívky. Materiál by možná vyšší teplotu zvládl, ale cívka se může zdeformovat, rozlepit nebo drhnout v podavači.
Nejlepší je dedikovaná sušička filamentu s ventilátorem a nastavitelnou teplotou. U běžných materiálů stačí model, který stabilně drží teplotu a umožní odvádět vlhký vzduch. Některé sušičky dovolí tisknout přímo z boxu, což je výhoda hlavně u PETG, TPU a nylonu.
Dobře funguje i sušička potravin, pokud se do ní vejde cívka a umí držet nízké teploty. Výhodou je cirkulace vzduchu. Nevýhodou bývá větší hlučnost a nutnost upravit patra nebo víko.
Trouba je nouzové řešení. Domácí trouby často kolísají o víc, než ukazuje displej, a krátká špička teploty může poškodit PLA nebo zdeformovat cívku. Pokud troubu použijete, dejte dovnitř samostatný teploměr, počkejte na ustálení teploty a nepoužívejte režim, který vytváří prudké lokální přehřátí.
Mikrovlnku nepoužívejte. Filament ani cívka nejsou potravina a výsledek je špatně kontrolovatelný.
Silikagel je výborný na udržení nízké vlhkosti v uzavřeném prostoru, ale neberte ho jako rychlou náhradu sušičky. Pokud je cívka už výrazně navlhlá, nejdřív ji vysušte teplem a teprve potom ji zavřete do boxu se sušidlem.
Pro běžný provoz se osvědčuje jednoduchý systém:
U uzavřených multi-materiálových systémů pomáhá doplnit vysoušedlo a sledovat vlhkost uvnitř. Otevřené systémy bez krytu ale nejsou suchý box. Pokud jsou cívky volně v místnosti, berte je jako otevřeně skladovaný filament.
V létě není nutné dělat z každé cívky laboratorní projekt. Stačí pár návyků.
Nové cívky nechávejte v sáčku, dokud je opravdu nepotřebujete. Rozbalený materiál po tisku vraťte do boxu. PLA sušte až při příznacích nebo před důležitým tiskem. PETG sušte častěji, hlavně když má být povrch čistý. Nylon sušte před použitím a tiskněte ho ze suchého boxu.
Když se objeví problémy, nehádejte. Poslechněte trysku, podívejte se na povrch, porovnejte s jinou cívkou a teprve potom měňte profil. Správně vysušený a dobře skladovaný filament vám ušetří čas, materiál i zbytečné ladění sliceru.


