Doprava zdarma od 1 999 Kč
Rychlá expedice
Ověřený obchod
Tisíce zákazníků


Doprava zdarma od 1 999 Kč
Nylon patří mezi materiály, po kterých člověk sáhne ve chvíli, kdy PLA nebo PETG přestávají stačit. Ne kvůli vzhledu, ale kvůli funkci. Nylonové díly umí být houževnaté, odolné proti opotřebení, snášejí tření, rázy a často i chemicky náročnější prostředí. Typické použití jsou ozubená kola, kluzná pouzdra, držáky v dílně, přípravky, kryty, panty, západky nebo náhradní mechanické díly.
Má to ale háček: nylon není filament, který se jen vybalí, nacvakne do tiskárny a tiskne jako PLA. Je hygroskopický, tedy rychle natahuje vlhkost ze vzduchu. Mokrá struna prská v trysce, vytváří bublinky, chloupky, slabší vrstvy a matný nebo hrubý povrch. U nylonu proto nerozhoduje jen profil ve sliceru, ale hlavně sušení, skladování a správná volba konkrétního typu.
PA je zkratka pro polyamid, běžně označovaný jako nylon. Číslo za PA říká, o jaký typ polyamidu jde. V praxi se u FDM tisku nejčastěji setkáte s PA6, PA12 a s variantami vyztuženými uhlíkovými vlákny, tedy PA-CF.
PA6 je pevný a houževnatý nylon s velmi dobrými mechanickými vlastnostmi, ale bývá náročnější na tisk. Více pohlcuje vlhkost, silněji pracuje při chladnutí a často vyžaduje uzavřený tiskový prostor. Hodí se tam, kde dává smysl obětovat pohodlí tisku výměnou za mechanickou odolnost.
PA12 je obvykle přívětivější varianta nylonu. Méně nasává vlhkost, méně se kroutí a lépe drží rozměry. Často je vhodnější pro běžnou dílnu, kde chcete funkční díl bez příliš dlouhého ladění. Pro mnoho uživatelů je PA12 lepší první nylon než PA6.
PA-CF znamená polyamid s uhlíkovými vlákny. Základ může být PA6, PA12, PA11, PA612 nebo jiný nylonový kopolymer. Uhlíková vlákna zvyšují tuhost, zlepšují rozměrovou stabilitu a často snižují kroucení. Zároveň ale materiál více obrušuje trysku, takže vyžaduje tvrzenou, rubínovou nebo jinou otěruvzdornou trysku.
Po nylonu sáhněte, když má díl pracovat mechanicky. Dobré příklady jsou díly vystavené rázům, ohybu, tření nebo opakovanému namáhání. V dílně to může být držák nástroje, doraz, vodítko, kluzný prvek, páčka, zámek, spona nebo kryt, který má vydržet pád na zem.
Nylon je také zajímavý pro díly, které se dotýkají kovu nebo po sobě kloužou. Má nízký koeficient tření a dobrou odolnost proti otěru, takže se používá na pouzdra, převody, distanční prvky a technické přípravky. U takových dílů často vyhrává nad PLA, které je tvrdé, ale křehčí, a nad PETG, které se může při zatížení více deformovat.
Nylon naopak není nejlepší volba pro dekorační modely, snadné prototypy nebo díly, kde stačí běžná pevnost. Pokud tisknete krytku, držák na polici nebo jednoduchý organizér, PETG, ASA nebo kvalitní PLA může být levnější, rychlejší a spolehlivější volba.
PA6 je materiál pro technické díly, u kterých záleží na houževnatosti a mechanické odolnosti. V suchém stavu může nabídnout velmi dobré vlastnosti, ale vlhkost mu umí výkon výrazně zhoršit. Proto je PA6 citlivý nejen při tisku, ale i při skladování a používání.
U PA6 počítejte s důkladným sušením před tiskem. Prakticky se často pohybujete kolem 70-90 °C po dobu několika hodin podle doporučení výrobce konkrétní struny. U silně navlhlé cívky může být potřeba sušit déle. Ideální je tisknout přímo ze suchého boxu, protože PA6 umí vlhkost natahovat rychle i během delšího tisku.
PA6 také ocení uzavřenou tiskárnu. Větší díly se bez stabilní teploty okolí mohou kroutit, odlepovat od podložky nebo praskat mezi vrstvami. Na otevřené tiskárně lze vytisknout malé díly, ale u větších technických součástek bývá enclosure prakticky nutnost.
PA6 zvolte pro namáhané funkční díly, kde řešíte houževnatost, mechanickou rezervu a odolnost proti opotřebení. Není to ideální první technický filament, ale pokud už zvládáte PETG, ASA a sušení materiálů, dává velký smysl.
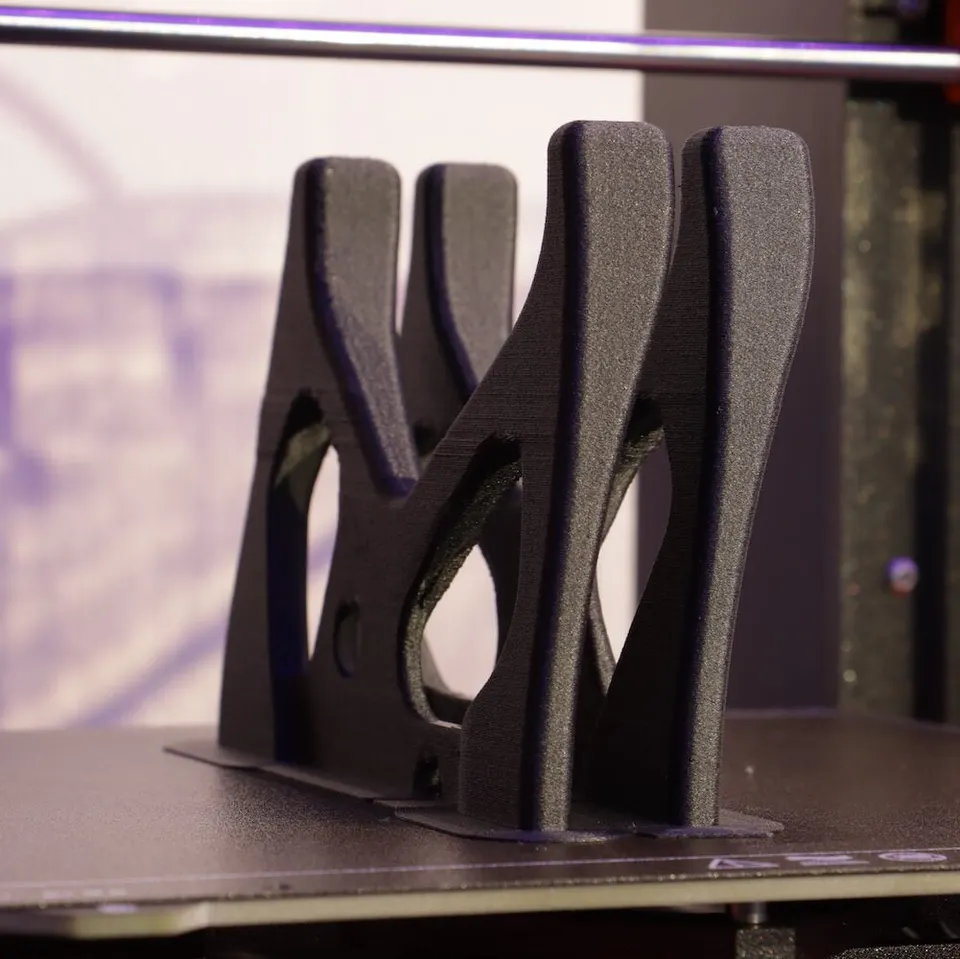
PA12 bývá ve FDM tisku příjemnější. Stále je to nylon, takže sušení neobejdete, ale obvykle se chová klidněji než PA6. Méně se kroutí, lépe drží rozměry a méně trpí na rychlé navlhnutí. Díky tomu se hodí pro uživatele, kteří chtějí vlastnosti nylonu, ale nechtějí každý tisk proměnit v laboratorní proces.
PA12 je dobrá volba pro západky, kryty, držáky, lehce pružné díly, přípravky a mechanické součásti, kde je důležitá odolnost a rozměrová stabilita. Pokud má díl fungovat v běžné dílně, v autě mimo extrémní teploty nebo ve stroji jako nenápadná pomocná součástka, PA12 často nabídne velmi dobrý poměr výkonu a náročnosti.
Nevýhodou může být vyšší cena a u některých směsí nižší tuhost než u PA-CF. Pokud potřebujete, aby byl díl co nejméně pružný, samotný PA12 nemusí být ideál. V takovém případě se vyplatí podívat po PA12-CF.
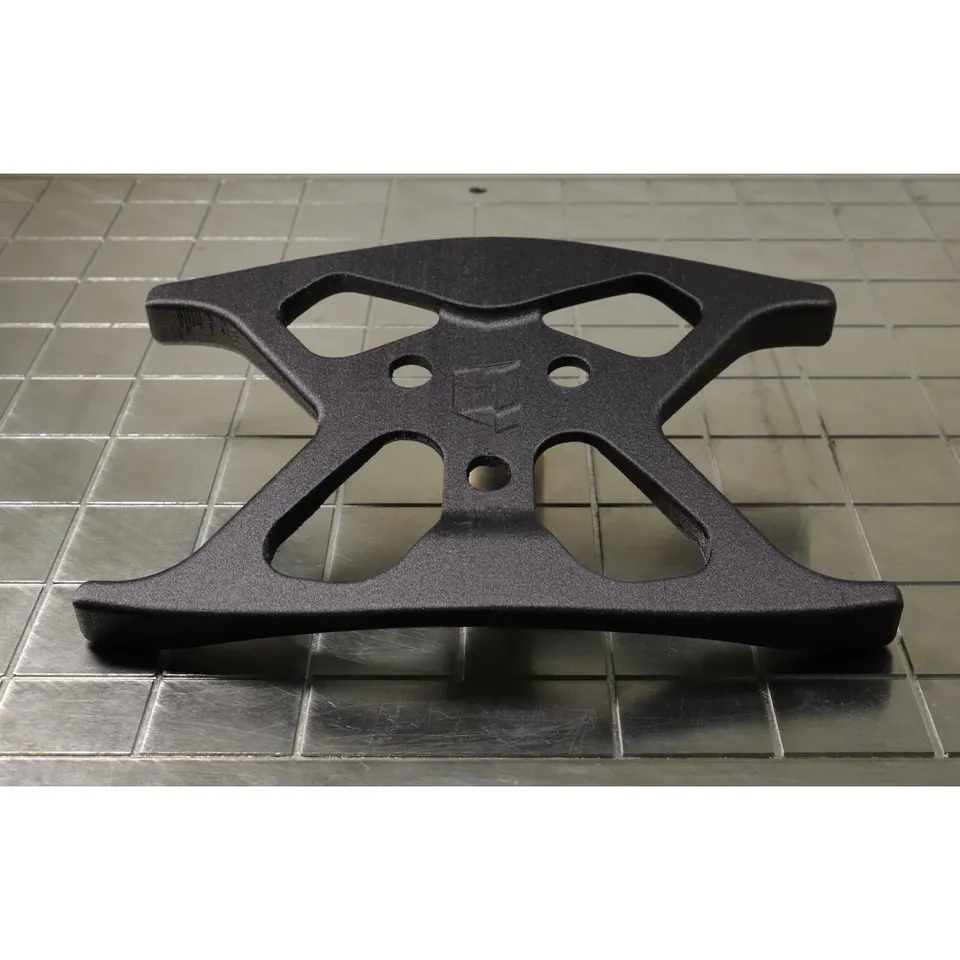
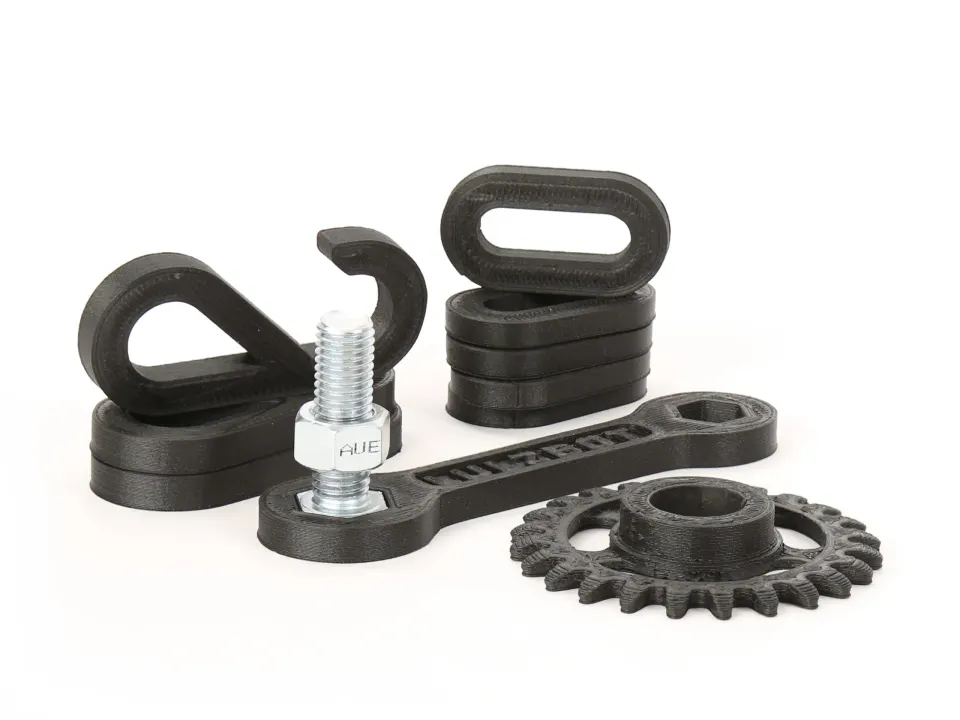
PA-CF je často nejlákavější nylon pro uživatele moderních uzavřených tiskáren. Uhlíková vlákna materiál zpevní, zvýší tuhost a pomáhají omezit kroucení. Výsledné díly mívají pěkný technický matný povrch, dobře drží tvar a působí velmi profesionálně.
PA-CF se hodí na pevné držáky, ramena, přípravky, upínací prvky, kryty elektroniky, konstrukční díly a součásti, které mají být tuhé. Pokud by byl čistý nylon příliš pružný, uhlíková vlákna pomohou. Zároveň ale nečekejte, že PA-CF je automaticky nejlepší na všechno. Vlákna zvyšují tuhost hlavně ve směru tisku, ale mezi vrstvami stále rozhoduje kvalita vrstvení, sušení a orientace dílu.
Důležité je použít správnou trysku. PA-CF je abrazivní a běžnou mosaznou trysku dokáže postupně zvětšit. Tím se zhorší přesnost dávkování, povrch i rozměry. Pro PA-CF používejte tvrzenou ocel, bimetal, rubín nebo jinou trysku určenou pro abrazivní materiály.
Nejčastější chyba u nylonu je tisk z vlhké cívky. Projeví se prskáním v hotendu, bublinkami ve stěnách, vlákněním, špatným povrchem, horší pevností a někdy i nestabilním průtokem. U technického dílu je to problém, protože špatný vzhled často znamená i horší mechanické vlastnosti.
Cívku před tiskem usušte podle doporučení výrobce. Orientačně se u nylonů často používá 70-90 °C po dobu 6-12 hodin, ale vždy respektujte konkrétní materiál a typ cívky. Některé plastové cívky nesnesou vysokou teplotu, takže je lepší ověřit i teplotní odolnost špulky.
Po vysušení filament skladujte v uzavřené nádobě se silikagelem. U delších tisků tiskněte rovnou ze suchého boxu. U nylonu nestačí cívku usušit jednou a nechat ji týden na stole. Pokud je vzduch v místnosti vlhký, materiál se postupně vrátí do špatného stavu.
Nylon obvykle potřebuje vyšší teplotu trysky než PLA nebo PETG. Často se pohybujete přibližně mezi 250-300 °C, u některých směsí i výše. Podložka bývá podle materiálu zhruba 40-110 °C. Rozdíly mezi PA12, PA6 a PA-CF jsou velké, proto berte profil výrobce jako výchozí bod, ne jako detail navíc.
U větších dílů pomůže uzavřený prostor. Nejde jen o maximální teplotu, ale o stabilitu prostředí. Průvan a rychlé chladnutí zvyšují riziko kroucení. Ventilátor vrstvy používejte opatrně. Příliš mnoho chlazení může zhoršit spojení vrstev, příliš málo chlazení může zhoršit převisy. U funkčních dílů je lepší trochu horší převis než slabé vrstvy.
Důležitá je i podložka. Nylon se nechová stejně jako PLA. Často pomůže speciální lepidlo na nylon, separační vrstva, vhodný tiskový plát nebo doporučený adhezivní přípravek. Nespoléhejte na to, že stejný povrch, který perfektně drží PETG, bude automaticky fungovat i pro PA.
Pokud s nylonem začínáte, vyberte PA12 nebo PA12-CF. Odpustí víc chyb, méně se kroutí a lépe se ladí. Pro běžné funkční díly je to často nejrychlejší cesta k použitelnému výsledku.
Pokud potřebujete vyšší houževnatost a jste připraveni řešit sušení, enclosure a přesnější proces, zvažte PA6. Dává smysl pro mechanicky namáhané součásti, kde se vyplatí vyšší náročnost.
Pokud potřebujete hlavně tuhost, přesnost a stabilitu, zvolte PA-CF. Jen si pohlídejte, z jakého nylonu je směs vyrobená. PA6-CF bude obvykle náročnější na vlhkost, PA12-CF bude často příjemnější na tisk a skladování.
Pro malou západku, která se má opakovaně ohýbat, může být vhodný čistý PA12. Zachová určitou pružnost a snese mechanické namáhání lépe než křehčí materiály.
Pro tuhý držák kamery, senzorů nebo elektroniky je často lepší PA-CF. Díl bude méně pružit, bude rozměrově stabilnější a povrch bude působit technicky čistě.
Pro kluzné pouzdro, vodítko nebo ozubené kolo dává smysl nylon kvůli odolnosti proti opotřebení a nízkému tření. U takových dílů je ale zásadní správná orientace vrstev, dostatek perimetrů a velmi suchý filament.
Pro velký kryt na otevřené tiskárně není PA6 dobrý první pokus. Pokud nemáte enclosure a sušičku, bude rozumnější PA12, PA-CF s nízkým kroucením, případně úplně jiný materiál podle teploty a použití.
První chyba je podcenění vlhkosti. Pokud nylon prská, vlasí nebo má hrubý povrch, nehledejte nejdřív kouzelnou retrakci. Začněte sušením.
Druhá chyba je použití mosazné trysky pro PA-CF. Fungovat to chvíli může, ale tryska se opotřebuje a kvalita tisku se zhorší. U abrazivních směsí berte tvrdou trysku jako povinnou výbavu.
Třetí chyba je špatná orientace dílu. U funkčních součástek navrhujte tisk tak, aby hlavní síly neodtrhávaly vrstvy od sebe. U PA-CF je to obzvlášť důležité, protože uhlíková vlákna neudělají z osy Z zázrak.
Čtvrtá chyba je přehnaná víra v jednu univerzální teplotu. Nylonové filamenty se liší podle výrobce, plniva i základního polymeru. Profil berte jako start a dolaďte teplotu, průtok, rychlost a chlazení na konkrétní tiskárně.
Nylon je výborný materiál pro funkční 3D tisk, ale vyžaduje disciplínu. PA6 nabídne vysoký výkon, ale trestá vlhkost a slabé tiskové podmínky. PA12 je praktičtější a často lepší první volba. PA-CF přidává tuhost, stabilitu a technický vzhled, ale potřebuje otěruvzdornou trysku a stále suchý filament.
Pokud chcete z nylonu dostat dobré díly, začněte správnou volbou materiálu, sušte před tiskem, skladujte v suchu a tiskněte s ohledem na orientaci vrstev. Pak se z nylonu stane jeden z nejužitečnějších filamentů pro opravdové mechanické součástky, nejen další položka v seznamu materiálů.


