Doprava zdarma od 1 999 Kč
Rychlá expedice
Ověřený obchod
Tisíce zákazníků


Doprava zdarma od 1 999 Kč
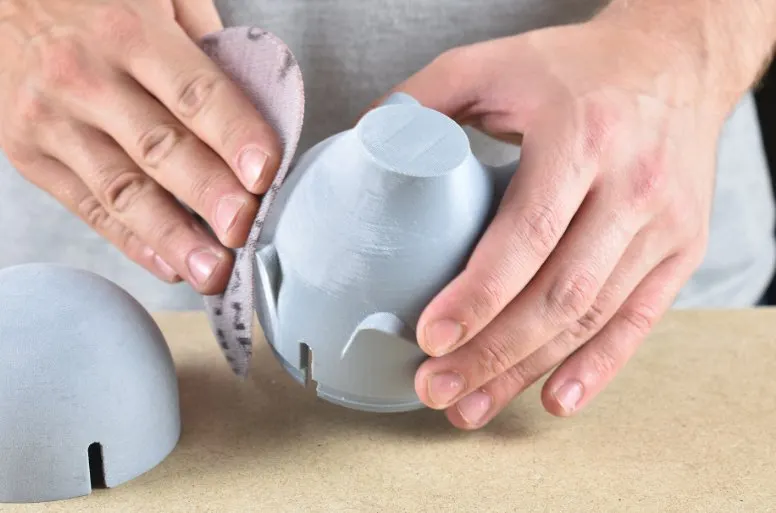
Výtisk po sundání z podložky ještě nemusí být hotový výrobek. U funkčního držáku často stačí odstranit podpěry a začistit hrany, ale u dekorací, cosplay doplňků, krytů elektroniky nebo dárkových modelů rozhoduje právě postprocessing. Díky němu zmizí viditelné vrstvy, spoje mezi díly a drobné vady tisku. Výsledek pak může vypadat jako vstřikovaný plast, lakovaný prototyp nebo ručně vyráběný model.
Dobrá zpráva je, že nepotřebujete profesionální lakovnu. Potřebujete vědět, jaký materiál opracováváte, jak hladký povrch chcete a v jakém pořadí jednotlivé kroky dělat. Nejčastější chyba je začít příliš jemným brusným papírem, přidat moc tmelu, spěchat s lakem nebo použít rozpouštědlo na materiál, pro který se nehodí.
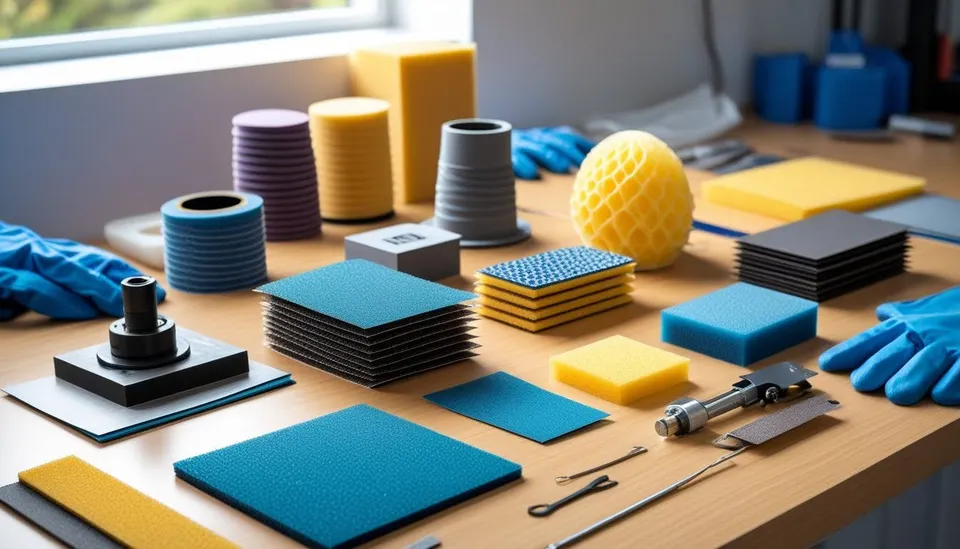
Základní sada pro většinu FDM výtisků je jednoduchá: ostrý odlamovací nůž nebo skalpel, jehlové pilníky, brusné papíry v hrubostech přibližně 120, 180, 240, 400, 600 a 1000, smirková houbička, vteřinové lepidlo, dvousložkový epoxid, plnič ve spreji, jemný modelářský tmel, základová barva, finální barva a případně bezbarvý lak. Hodí se také respirátor, rukavice, ochranné brýle a dobré větrání.
U větších modelů se vyplatí přidat brusný blok. Prsty kopírují nerovnosti a snadno vytvoří vlnky, zatímco rovný blok drží plochu rovnou. Na zakřivené povrchy je lepší pružná brusná houbička. Na malé detaily použijte pilník, vatovou tyčinku s nalepeným smirkem nebo proužek brusného papíru přehnutý přes párátko.
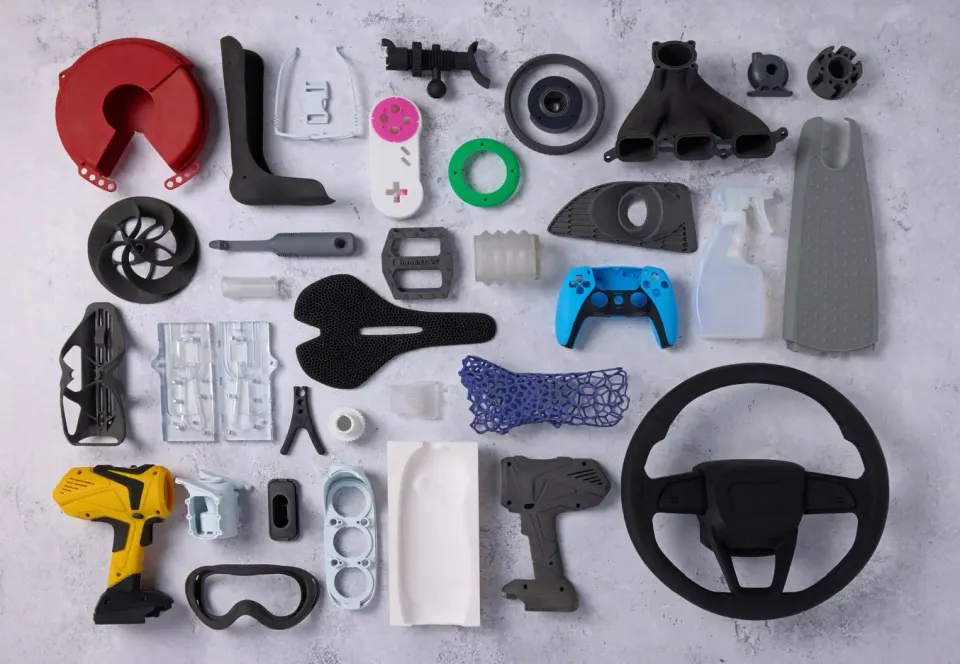
Jiný postup zvolíte pro figurku na poličku a jiný pro namáhaný držák do auta. Dekorativní model může mít vrstvy schované pod tmelem, plničem a lakem. Funkční díl ale nesmí ztratit přesnost, pružnost ani pevnost. Každá vrstva tmelu a barvy přidává materiál. U otvorů, závitů, západek a lícovaných ploch proto chraňte rozměry maskovací páskou nebo je po dokončení znovu opatrně začistěte.
U dílů, které budou venku nebo na slunci, myslete i na materiál. PLA se v teple měkne a postprocessing z něj neudělá tepelně odolný plast. PETG je houževnatější, ale hůř se brousí a některé barvy na něm drží slaběji bez dobrého základu. ASA a ABS se dají krásně chemicky vyhladit, ale při práci s rozpouštědly potřebují výrazně lepší bezpečnostní režim.
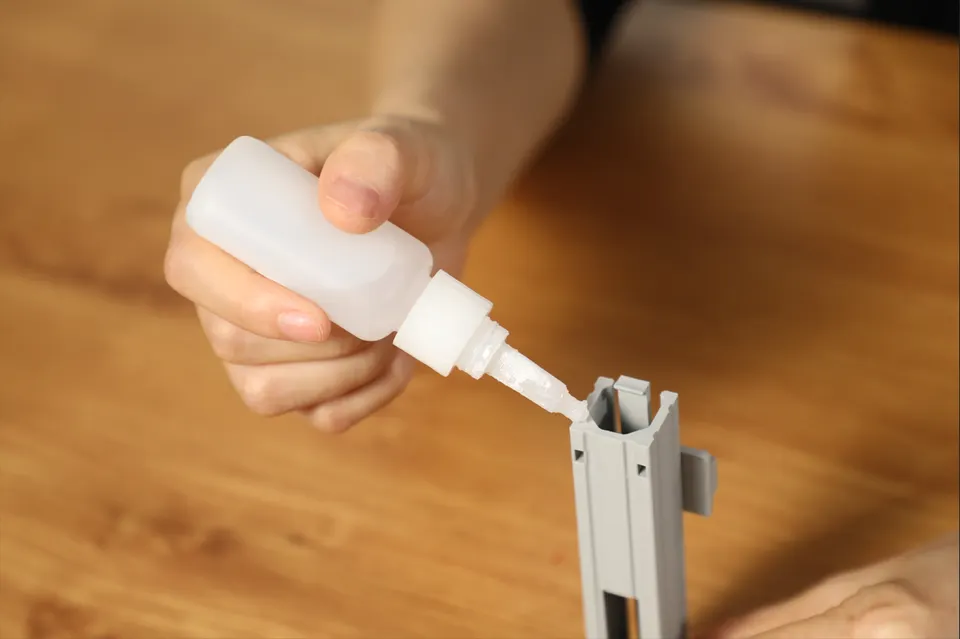
Než otevřete lepidlo, díly nasucho složte. Odstraňte zbytky podpor, nitky, sloní nohu a hrbolky v místě spoje. Hrany lehce zdrsněte brusným papírem kolem 180 až 240, aby lepidlo mělo do čeho mechanicky zakotvit. U dlouhých spojů si připravte svěrky, gumičky nebo malířskou pásku. U složitých modelů si na vnitřní stranu udělejte malé značky, aby se díly při lepení neotočily.
Pro PLA je nejrychlejší volbou vteřinové lepidlo. Řídké lepidlo nateče do přesného spoje, gelové lépe vyplní drobnou mezeru a tolik nestéká. Aktivátor urychlí vytvrzení, ale může zanechat bělavý povlak, proto ho používejte střídmě a raději mimo viditelné plochy.
PETG bývá s lepením tvrdohlavější. Pro lehké dekorativní spoje může fungovat vteřinové lepidlo, pro pevnější sestavy je vhodnější dvousložkový epoxid nebo lepidlo určené na plasty. Spoj předem odmastěte a zdrsněte. Pokud je spoj namáhaný, neponechávejte vše jen na lepidle. Přidejte kolíky, zámky, šrouby, vložené dráty nebo tištěné čepy.
ABS a ASA lze lepit také rozpouštědlově, protože povrch se dá částečně naleptat a spoj se po odpaření rozpouštědla chová více jako svařený plast. To je pevné, ale méně odpouští chyby a vyžaduje větrání, rukavice a opatrnost. U velkých dílů je praktičtější epoxid, protože dá čas na přesné usazení.
U pružných materiálů, například TPU, počítejte s tím, že pevný křehký spoj se může při ohybu odloupnout. Hledejte pružné kontaktní nebo polyuretanové lepidlo a vždy testujte na odřezku.
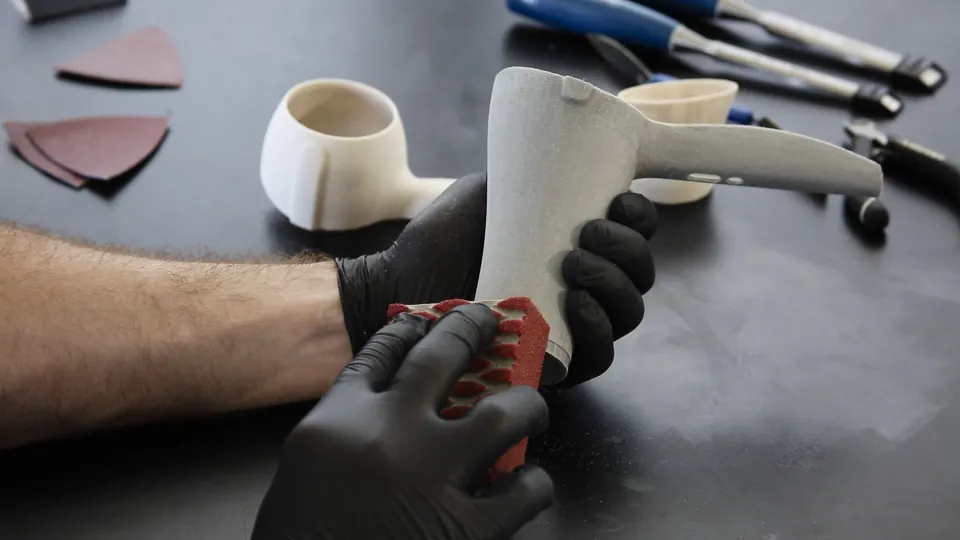
Broušení neznamená vzít nejjemnější papír a dlouho čekat. Začněte tak hrubě, jak je nutné, ale ne hruběji. Pokud potřebujete srovnat vrstvy, zbytky podpor nebo přechod mezi dvěma lepenými díly, začněte přibližně hrubostí 120 až 180. Jakmile tvar sedí, přejděte na 240, potom 400 a pro lakovaný povrch na 600 až 1000. Přeskakování hrubostí šetří čas jen zdánlivě. Jemný papír pak neumí rychle odstranit rýhy po hrubém broušení.
PLA brousíte raději s lehkým tlakem. Při dlouhém suchém broušení se plast zahřívá, měkne a začne se mazat. Pomáhá krátký pohyb, časté čištění papíru a u jemnějších kroků mokré broušení. PETG se může při broušení také mazat a tahat, proto je lepší ostrý brusný papír, menší tlak a více trpělivosti. ABS a ASA se brousí příjemněji, ale prach z broušení nechcete dýchat u žádného materiálu.
Po každém kroku díl očistěte. Prach v rýhách klame oko a po nastříkání základu se objeví jako špinavé mapy. Na suché čištění stačí měkký kartáček, na závěr voda s kapkou saponátu nebo vhodný odmašťovač podle materiálu. Před lakováním musí být díl úplně suchý.
Tmel používejte na vady, ne jako omítku přes celý model. Na drobné spáry, rýhy a stopy po podporách stačí modelářský nebo akrylový tmel. Naneste ho špachtlí nebo starou kartou, zatlačte do mezery a přebytek hned stáhněte. Čím méně tmelu zůstane mimo vadu, tím méně budete brousit.
Na větší spoje a hlubší mezery je vhodný dvousložkový polyesterový nebo epoxidový tmel. Drží lépe a méně se propadá, ale rychle tvrdne a zapáchá, takže pracujte po malých dávkách. U lepených modelů bývá nejlepší postup: slepit, zpevnit spoj zevnitř, zatmelit spáru, obrousit, nastříkat plnič, zkontrolovat, znovu lokálně zatmelit.
Plnič ve spreji je ideální na jemné vrstvy po FDM tisku. Nestříkejte jednu silnou vrstvu. Lepší jsou dvě až tři tenké vrstvy s časem na odvětrání. Po vytvrzení povrch přebruste 400 až 600. Plnič zvýrazní chyby, takže se nelekejte, když první nástřik ukáže více vad než holý plast. Právě proto se používá.
U velmi hladkých dekorativních výtisků můžete použít i tenkou epoxidovou vrstvu. Ta zalije vrstvy a vytvoří pevný povrch, ale umí zalít detaily, zaoblit ostré hrany a přidat hmotnost. Hodí se spíš na cosplay, rekvizity a velké organické tvary než na přesné mechanické díly.
Finální barva nikdy neschová špatnou přípravu. Pokud jsou po základu vidět rýhy, budou vidět i po barvě, jen výrazněji. Po broušení díl umyjte, odmastěte a nechte vyschnout. Prach odstraňte jemným štětcem nebo ofukem. Na místa, která mají zůstat rozměrově přesná, použijte maskovací pásku.
První přijde základová barva nebo plnič. Na PLA a PETG je dobré použít základ vhodný na plasty. Stříkejte ze vzdálenosti doporučené výrobcem spreje a začínejte mimo díl, aby první kapky neudělaly skvrnu. Pohybujte se plynule a raději přidejte další tenkou vrstvu než jednu mokrou vrstvu, která steče.
Po základu následuje kontrolní broušení. Matný povrch krásně ukáže lesklé prohlubně, které ještě nejsou srovnané. Jakmile je základ rovnoměrný, můžete nanášet barvu. Pro modely a prototypy fungují akrylové spreje, airbrush i štětec. Sprej je rychlý na větší plochy, airbrush dává nejlepší kontrolu na drobné modely a štětec se hodí na detaily.
Bezbarvý lak vybírejte podle použití. Matný lak schová drobné nedokonalosti a působí realisticky u figurek. Lesklý lak zvýrazní tvar, ale také ukáže každou vlnku. Pololesk je dobrý kompromis pro kryty, držáky a technické modely. U namáhaných dílů nechte lak vytvrdnout déle než jen na dotek. Povrch může být suchý za hodinu, ale mechanicky odolný až později.
Chemické vyhlazování je lákavé, protože umí vrstvy zjemnit bez dlouhého broušení. Není ale univerzální. Nejznámější je vyhlazování ABS a ASA pomocí acetonu. Výpary naleptají povrch, vrstvy se slijí a díl získá hladký až lesklý vzhled. Příliš dlouhá expozice však ztratí ostré detaily, zaoblí hrany a může změnit rozměry.
Aceton je hořlavý a jeho výpary nejsou vhodné do uzavřené místnosti bez větrání. Nepoužívejte otevřený plamen, neohřívejte rozpouštědlo improvizovaně a nepracujte u zdrojů jisker. Díl nechte po vyhlazení dlouho odvětrat, protože změklý povrch je náchylný na otisky a deformace.
PLA a PETG se acetonem běžně nevyhlazují spolehlivě. U těchto materiálů je bezpečnější mechanické broušení, plnič, tmel nebo epoxidový nátěr. PVB je materiál navržený pro vyhlazování alkoholem, ale pokud tisknete běžné PLA, PETG, ABS nebo ASA, vždy se řiďte konkrétním filamentem a nejdřív otestujte kousek výtisku.
| Materiál | Lepené spoje | Broušení | Vyhlazení | Poznámka |
|---|---|---|---|---|
| PLA | Vteřinové lepidlo, epoxid | Snadné, pozor na zahřívání | Spíš tmel, plnič, epoxid | Dobré pro dekorace a prototypy, horší do tepla |
| PETG | Epoxid, lepidla na plasty, zdrsněný spoj | Houževnaté, někdy se maže | Spíš mechanicky a plničem | Výborné na funkční díly, chce dobrý základ pod barvu |
| ABS | Epoxid, rozpouštědlové lepení | Dobře brousitelné | Acetonové vyhlazení | Vyžaduje větrání a opatrnost při rozpouštědlech |
| ASA | Epoxid, rozpouštědlové lepení | Dobře brousitelné | Acetonové vyhlazení | Vhodné ven, dobrá volba pro hladké technické kryty |
| TPU | Pružná lepidla | Obtížnější | Nehodí se pro běžné chemické vyhlazení | Testujte pružnost spoje na odřezku |
| Resin | Vteřinové lepidlo, epoxid | Velmi jemné broušení | Leštění, lak | Při broušení používejte ochranu proti prachu |
Pro rychlý funkční díl odstraňte podpěry, srazte ostré hrany pilníkem, přebruste kontaktní plochy 240 až 400 a nechte bez barvy. U otvorů používejte vrták ručně nebo při nízkých otáčkách, aby se plast nepřehřál.
Pro hladký kryt elektroniky slepte díly epoxidem nebo vteřinovým lepidlem s čepy, zatmelte spáry, přebruste 240 až 400, nastříkejte plnič, přebruste 600, nastříkejte základ, barvu a pololesklý lak. Montážní plochy a závity maskujte.
Pro cosplay helmu nebo rekvizitu nejdřív spojte segmenty zevnitř, zpevněte je páskem plastu, skelnou tkaninou nebo epoxidem, zvenku zatmelte spáry, opakujte plnič a broušení, až vrstvy zmizí. Teprve potom začněte s barvou, patinou a lakem.
Pro figurku nebo dekoraci se vyplatí tisknout už s menší výškou vrstvy. Postprocessing pak nemusí bojovat s hlubokými schody. Použijte jemné pilníky, lokální tmel, plnič v tenkých vrstvách a barvu nanášejte raději postupně, aby nezalila jemné detaily.
První chyba je špatné pořadí. Když nalakujete díl před srovnáním spár, budete opravovat lak místo modelu. Správné pořadí je obvykle očistit, slepit, zpevnit, zatmelit, brousit, plnit, znovu brousit, základovat, barvit a lakovat.
Druhá chyba je přílišný tlak při broušení. Tlak neurychlí práci tolik jako správná hrubost papíru. Spíš ohřeje plast, ucpe smirek a vytvoří nerovnosti. Nechte brusivo pracovat a často ho měňte.
Třetí chyba je netestovat kompatibilitu. Některé spreje reagují s podkladem, některá lepidla křehnou a některá rozpouštědla poškodí detaily. Odřezek, nepovedený výtisk nebo vnitřní strana dílu vám ušetří zničený model.
Čtvrtá chyba je spěchat s vytvrzením. Suché na dotek neznamená připravené na broušení, maskování nebo montáž. Tmel, plnič, barva i lak potřebují čas. Pokud se brusný papír lepí nebo povrch dělá žmolky, počkejte déle.
Postprocessing je řemeslo. Po prvním výtisku možná nezmizí každá vrstva, ale velmi rychle zjistíte, které kroky mají největší efekt. Pro většinu běžných modelů platí jednoduché pravidlo: dobrý spoj, trpělivé broušení, tenké vrstvy tmelu a plniče, kvalitní základ a až potom barva. Když budete postupovat v tomto pořadí, i obyčejný FDM výtisk může vypadat jako hotový výrobek.


