Doprava zdarma od 1 999 Kč
Rychlá expedice
Ověřený obchod
Tisíce zákazníků


Doprava zdarma od 1 999 Kč
Karbonem plněné polyamidy patří mezi materiály, po kterých sáhnete ve chvíli, kdy už PLA, PETG ani ASA nestačí. Umí nabídnout vysokou tuhost, lepší rozměrovou stabilitu než čistý nylon, dobrou odolnost vůči teplu a profesionálně matný povrch. Zároveň ale nejsou univerzální zázrak. Vyžadují suchý filament, odolnou trysku, správnou podložku a u větších dílů často i vyhřívanou nebo alespoň uzavřenou komoru.
Nejčastěji se setkáte se třemi zkratkami: PA6-CF, PAHT-CF a PPA-CF. Všechny označují polyamid s příměsí sekaných karbonových vláken, ale každý míří trochu jinam. PA6-CF je pevný a tuhý technický nylon, PAHT-CF je praktičtější varianta pro díly vystavené teplu a vlhkosti a PPA-CF je nejvýkonnější volba pro náročné konstrukční díly.
CF znamená carbon fiber, tedy uhlíkové vlákno. U filamentů nejde o souvislé dlouhé vlákno jako u kompozitů pro letectví, ale o jemně nasekaná vlákna rozptýlená v plastu. Jejich úkol je zpevnit materiál, zvýšit tuhost a omezit smršťování při tisku.
Karbonová vlákna obvykle přinesou tyto výhody:
Mají ale i nevýhody. Karbonová vlákna jsou abrazivní, takže rychle ničí mosazné trysky. Také snižují tažnost materiálu. Díly jsou tuhé a pevné, ale při špatném návrhu nebo špatné orientaci vrstev mohou prasknout dříve než pružnější neplněný nylon.
PA6-CF je nylon 6 vyztužený karbonovým vláknem. Je oblíbený pro držáky, konzole, přípravky, kryty, díly do strojů a funkční prototypy, kde je důležitá pevnost a tuhost. V suchém stavu má často velmi dobré mechanické hodnoty a vysokou teplotní odolnost.
Typické použití:
Největší slabina PA6-CF je vlhkost. PA6 patří mezi polyamidy, které vodu nasávají velmi ochotně. Mokrá struna při tisku prská, dělá bubliny, povrch je chlupatý a pevnost dílu jde dolů. U přesných dílů navíc může absorbovaná vlhkost po vytištění změnit rozměry.
Pokud chcete z PA6-CF dostat dobrý výsledek, berte sušení jako povinný krok. Nestačí, že byl filament nový a vakuově zabalený. U technických nylonů je běžné sušit i novou cívku, tisknout přímo ze suchého boxu a po tisku materiál znovu uzavřít se silikagelem.
PAHT-CF znamená high temperature polyamide s karbonovým vláknem. V praxi jde často o směs polyamidů navrženou tak, aby zvládala vyšší teploty, měla dobrou rozměrovou stabilitu a nebyla tak citlivá na vodu jako klasické PA6.
PAHT-CF je dobrá volba, když potřebujete díl, který bude fungovat v reálném provozu, ale nechcete se pouštět do nejdražších a nejnáročnějších PPA materiálů. Hodí se na přípravky do dílny, díly v okolí motorů a elektroniky, držáky, kryty, upínky nebo malé série funkčních součástí.
Proti PA6-CF bývá PAHT-CF příjemnější v těchto situacích:
PAHT-CF stále vyžaduje sušení, tvrdou trysku a dobré nastavení první vrstvy. Není to materiál pro otevřenou levnou tiskárnu bez úprav. Oproti PA6-CF ale dokáže být tolerantnější k běžnému provozu a u některých směsí si lépe drží vlastnosti i po navlhnutí.
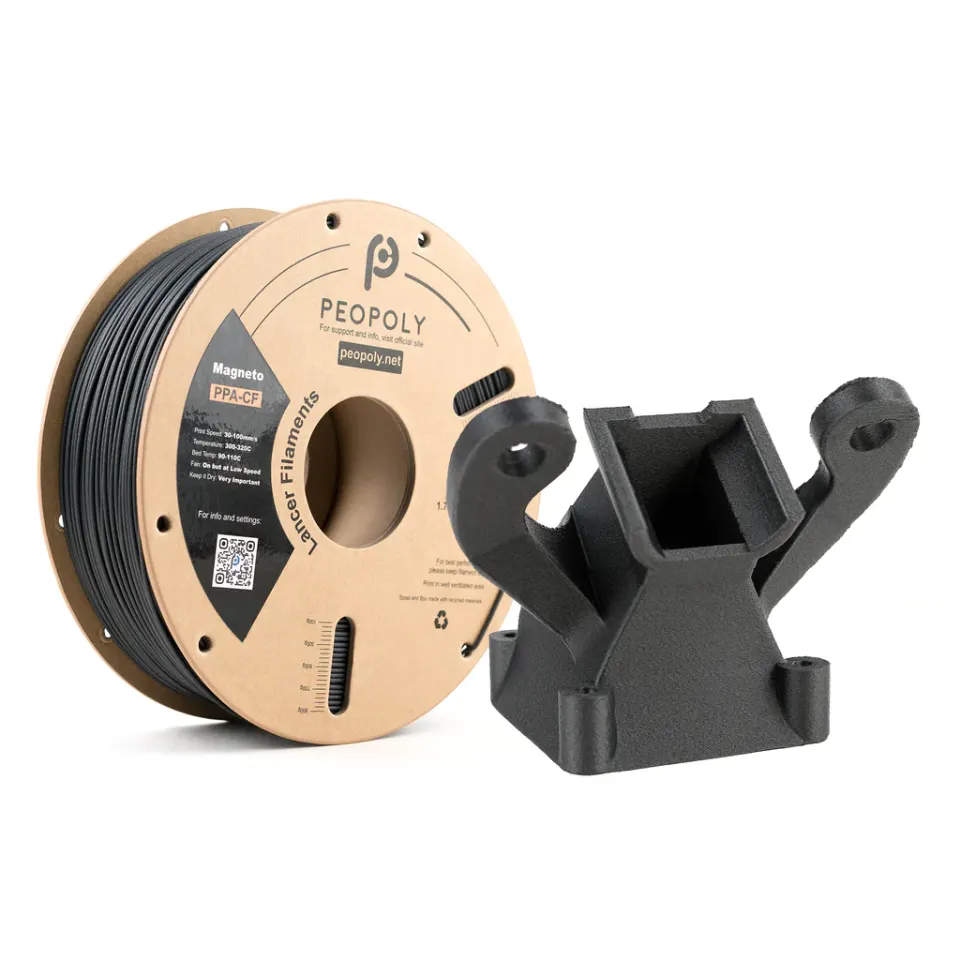
PPA-CF je polyftalamid vyztužený karbonem. PPA patří mezi výkonnější polyamidy a používá se tam, kde je potřeba vyšší pevnost, tuhost, chemická odolnost a tepelná stabilita. V praxi je to materiál pro díly, které se mají přiblížit průmyslovému použití.
PPA-CF dává smysl pro:
Oproti PA6-CF a PAHT-CF může PPA-CF nabídnout vyšší pevnost v tahu, vyšší modul pružnosti a lepší tepelnou rezervu. Zároveň je ale náročnější na tiskárnu. Vyžaduje vysokou teplotu trysky, vysokou teplotu podložky, stabilní komoru a pečlivé sušení. U větších dílů se vyplatí počítat s testovacími výtisky, protože geometrie, orientace a žíhání mají na výsledek velký vliv.
| Materiál | Silná stránka | Slabina | Kdy ho vybrat |
|---|---|---|---|
| PA6-CF | Velmi dobrá tuhost a pevnost | Vysoká citlivost na vlhkost | Mechanicky namáhané díly, přípravky, konzole |
| PAHT-CF | Lepší stabilita v teple a vlhku | Stále vyžaduje sušení a uzavřený tisk | Funkční díly do provozu, kryty, upínky, malé série |
| PPA-CF | Nejvyšší výkon a tepelná rezerva | Vyšší cena a nároky na tiskárnu | Konstrukční díly, automotive, průmyslové aplikace |
Pokud vybíráte první karbonový nylon, PAHT-CF je často nejrozumnější vstupní volba. PA6-CF zvolte, když chcete vysokou pevnost a máte zvládnuté sušení. PPA-CF vybírejte až ve chvíli, kdy opravdu potřebujete jeho vyšší výkon a máte tiskárnu, která zvládne stabilní vysokoteplotní tisk.
Pro všechny tři materiály platí několik společných požadavků.
Použijte kalenou, nerezovou, rubínovou, wolframovou nebo jinou abrazivzdornou trysku. Mosazná tryska se při tisku karbonových filamentů opotřebuje velmi rychle. To vede k horší přesnosti, širší stopě, přetékání materiálu a nakonec k nepředvídatelným rozměrům.
Pro technické díly se často vyplatí tryska 0,6 mm. Lépe propouští plněný materiál, snižuje riziko ucpání a umožní pevnější perimetry. Tryska 0,4 mm je použitelná, ale musí být kvalitní a čistá.
Počítejte s teplotami zhruba 260-310 °C podle konkrétního filamentu. PAHT-CF se často tiskne v rozsahu přibližně 260-290 °C, PA6-CF okolo 280-300 °C a PPA-CF přibližně 280-310 °C. Vždy se řiďte profilem konkrétní značky, protože směsi se liší.
Polyamidy mívají specifické nároky na přilnavost. Dobře fungují speciální nylonové povrchy, garolit, vhodná technická podložka nebo PEI s oddělovací vrstvou podle doporučení výrobce. Lepidlo není jen pro lepší přichycení, často funguje i jako separační vrstva, aby se povrch při sundávání dílu nepoškodil.
Uzavřená komora výrazně zvyšuje šanci na rovný díl bez praskání a kroucení. U menších dílů lze někdy uspět i bez aktivního ohřevu, ale u větších technických součástí je stabilní okolní teplota zásadní. Pro PPA-CF a větší PA díly je komora prakticky nutnost.
Suchý box není doplněk pro pohodlí, ale součást procesu. Materiál vysušte před tiskem, tiskněte přímo z boxu a po tisku ho skladujte uzavřený. Cílem je držet relativní vlhkost u filamentu nízko, ideálně pod 20 %.
Konkrétní profil vždy dolaďte podle značky filamentu a tiskárny, ale pro první test se můžete držet těchto zásad:
U technických dílů často dává větší smysl 4-6 perimetrů a 30-50% infill než 2 perimetry a 100% infill. Pevnost v reálném použití se typicky láme na orientaci vrstev, perimetrech a geometrii, ne jen na procentu výplně.
U karbonových polyamidů je rozdíl mezi pevností v rovině vrstev a pevností mezi vrstvami velmi důležitý. Díly bývají nejpevnější ve směru vláken a perimetrů. Pokud navrhujete držák, hák nebo páku, orientujte model tak, aby hlavní tahové napětí nešlo napříč vrstvami.
Praktický příklad: konzole zatížená ohybem by neměla být natočená tak, aby se síla snažila vrstvy od sebe odloupnout. Lepší je orientace, kde hlavní tah přebírají souvislé perimetry. Pokud to geometrie nedovolí, přidejte rádiusy, žebra, větší průřez nebo mechanické spojení šroubem.
Karbonový filament není náhrada za špatný návrh. Pevný materiál pomůže, ale ostré vnitřní rohy, slabé krčky a tah přes vrstvy zůstanou slabým místem.
Žíhání může zvýšit tepelnou stabilitu a někdy i mechanické vlastnosti. U PA6-CF se často používají teploty kolem 80-100 °C, u PAHT-CF zhruba 80-130 °C a u PPA-CF i vyšší rozsahy podle doporučení výrobce. Doba se pohybuje v řádu několika hodin.
Žíhání ale může změnit rozměry, způsobit deformaci nebo zvýraznit vnitřní pnutí. Proto se nevyplatí začínat rovnou finálním dílem. Nejprve vytiskněte zkušební vzorek podobné tloušťky a tvaru, změřte ho před žíháním i po něm a až potom nastavte kompenzace.
Nejčastější chyba je tisk mokrého filamentu. Poznáte ho podle prskání v trysce, bublin, nerovnoměrné extruze, chlupatého povrchu a slabších vrstev. Řešení je jednoduché: vysušit a tisknout ze suchého boxu.
Druhá častá chyba je použití mosazné trysky. U pár gramů materiálu se nemusí stát nic dramatického, ale při delším tisku se otvor zvětšuje a profil přestane sedět. Pro karbonové filamenty používejte abrazivzdornou trysku od začátku.
Třetí chyba je příliš agresivní chlazení. Ventilátor pomůže s převisy, ale u nylonů může zhoršit spojení vrstev a zvýšit deformace. Začněte s nízkým chlazením nebo bez něj a přidávejte jen tolik, kolik vyžaduje geometrie.
Čtvrtá chyba je špatná orientace modelu. Materiál může mít skvělé tabulkové hodnoty, ale když je díl namáhaný přes vrstvy, výsledek zklame. U konstrukčních dílů plánujte orientaci už při modelování.
Vyberte PA6-CF, pokud chcete velmi tuhý a pevný díl, máte sušičku, suchý box a dokážete kontrolovat vlhkost. Je vhodný pro přípravky, technické držáky a mechanické díly, které nebudou dlouhodobě pracovat v mokrém prostředí bez ověření rozměrové stability.
Vyberte PAHT-CF, pokud potřebujete spolehlivý provozní díl s dobrou tepelnou odolností a praktičtějším chováním vůči vlhkosti. Pro většinu pokročilých uživatelů je to nejuniverzálnější varianta z této trojice.
Vyberte PPA-CF, pokud potřebujete maximální výkon, vysokou tuhost, chemickou a tepelnou rezervu a jste připraveni na náročnější tisk. Dává smysl pro díly, u kterých cena materiálu není hlavní parametr a kde se vyplatí odladit proces.
PPA-CF, PA6-CF a PAHT-CF jsou materiály pro skutečně funkční 3D tisk. Umí vyrobit pevné držáky, přípravky, kryty i konstrukční díly, které se používají mimo vitrínu a mimo testovací lavici. Klíčem k úspěchu ale není jen koupit drahou cívku. Důležité je sušení, správná tryska, stabilní teplota, vhodná podložka a návrh dílu podle směru zatížení.
Pokud začínáte, zvolte PAHT-CF jako vyvážený materiál. Pokud chcete maximum pevnosti z nylonu a zvládnete vlhkost, sáhněte po PA6-CF. Pokud řešíte opravdu náročné průmyslové použití, PPA-CF nabídne největší rezervu, ale také nejvíc potrestá nedotažený tiskový proces.


