Doprava zdarma od 1 999 Kč
Rychlá expedice
Ověřený obchod
Tisíce zákazníků


Doprava zdarma od 1 999 Kč
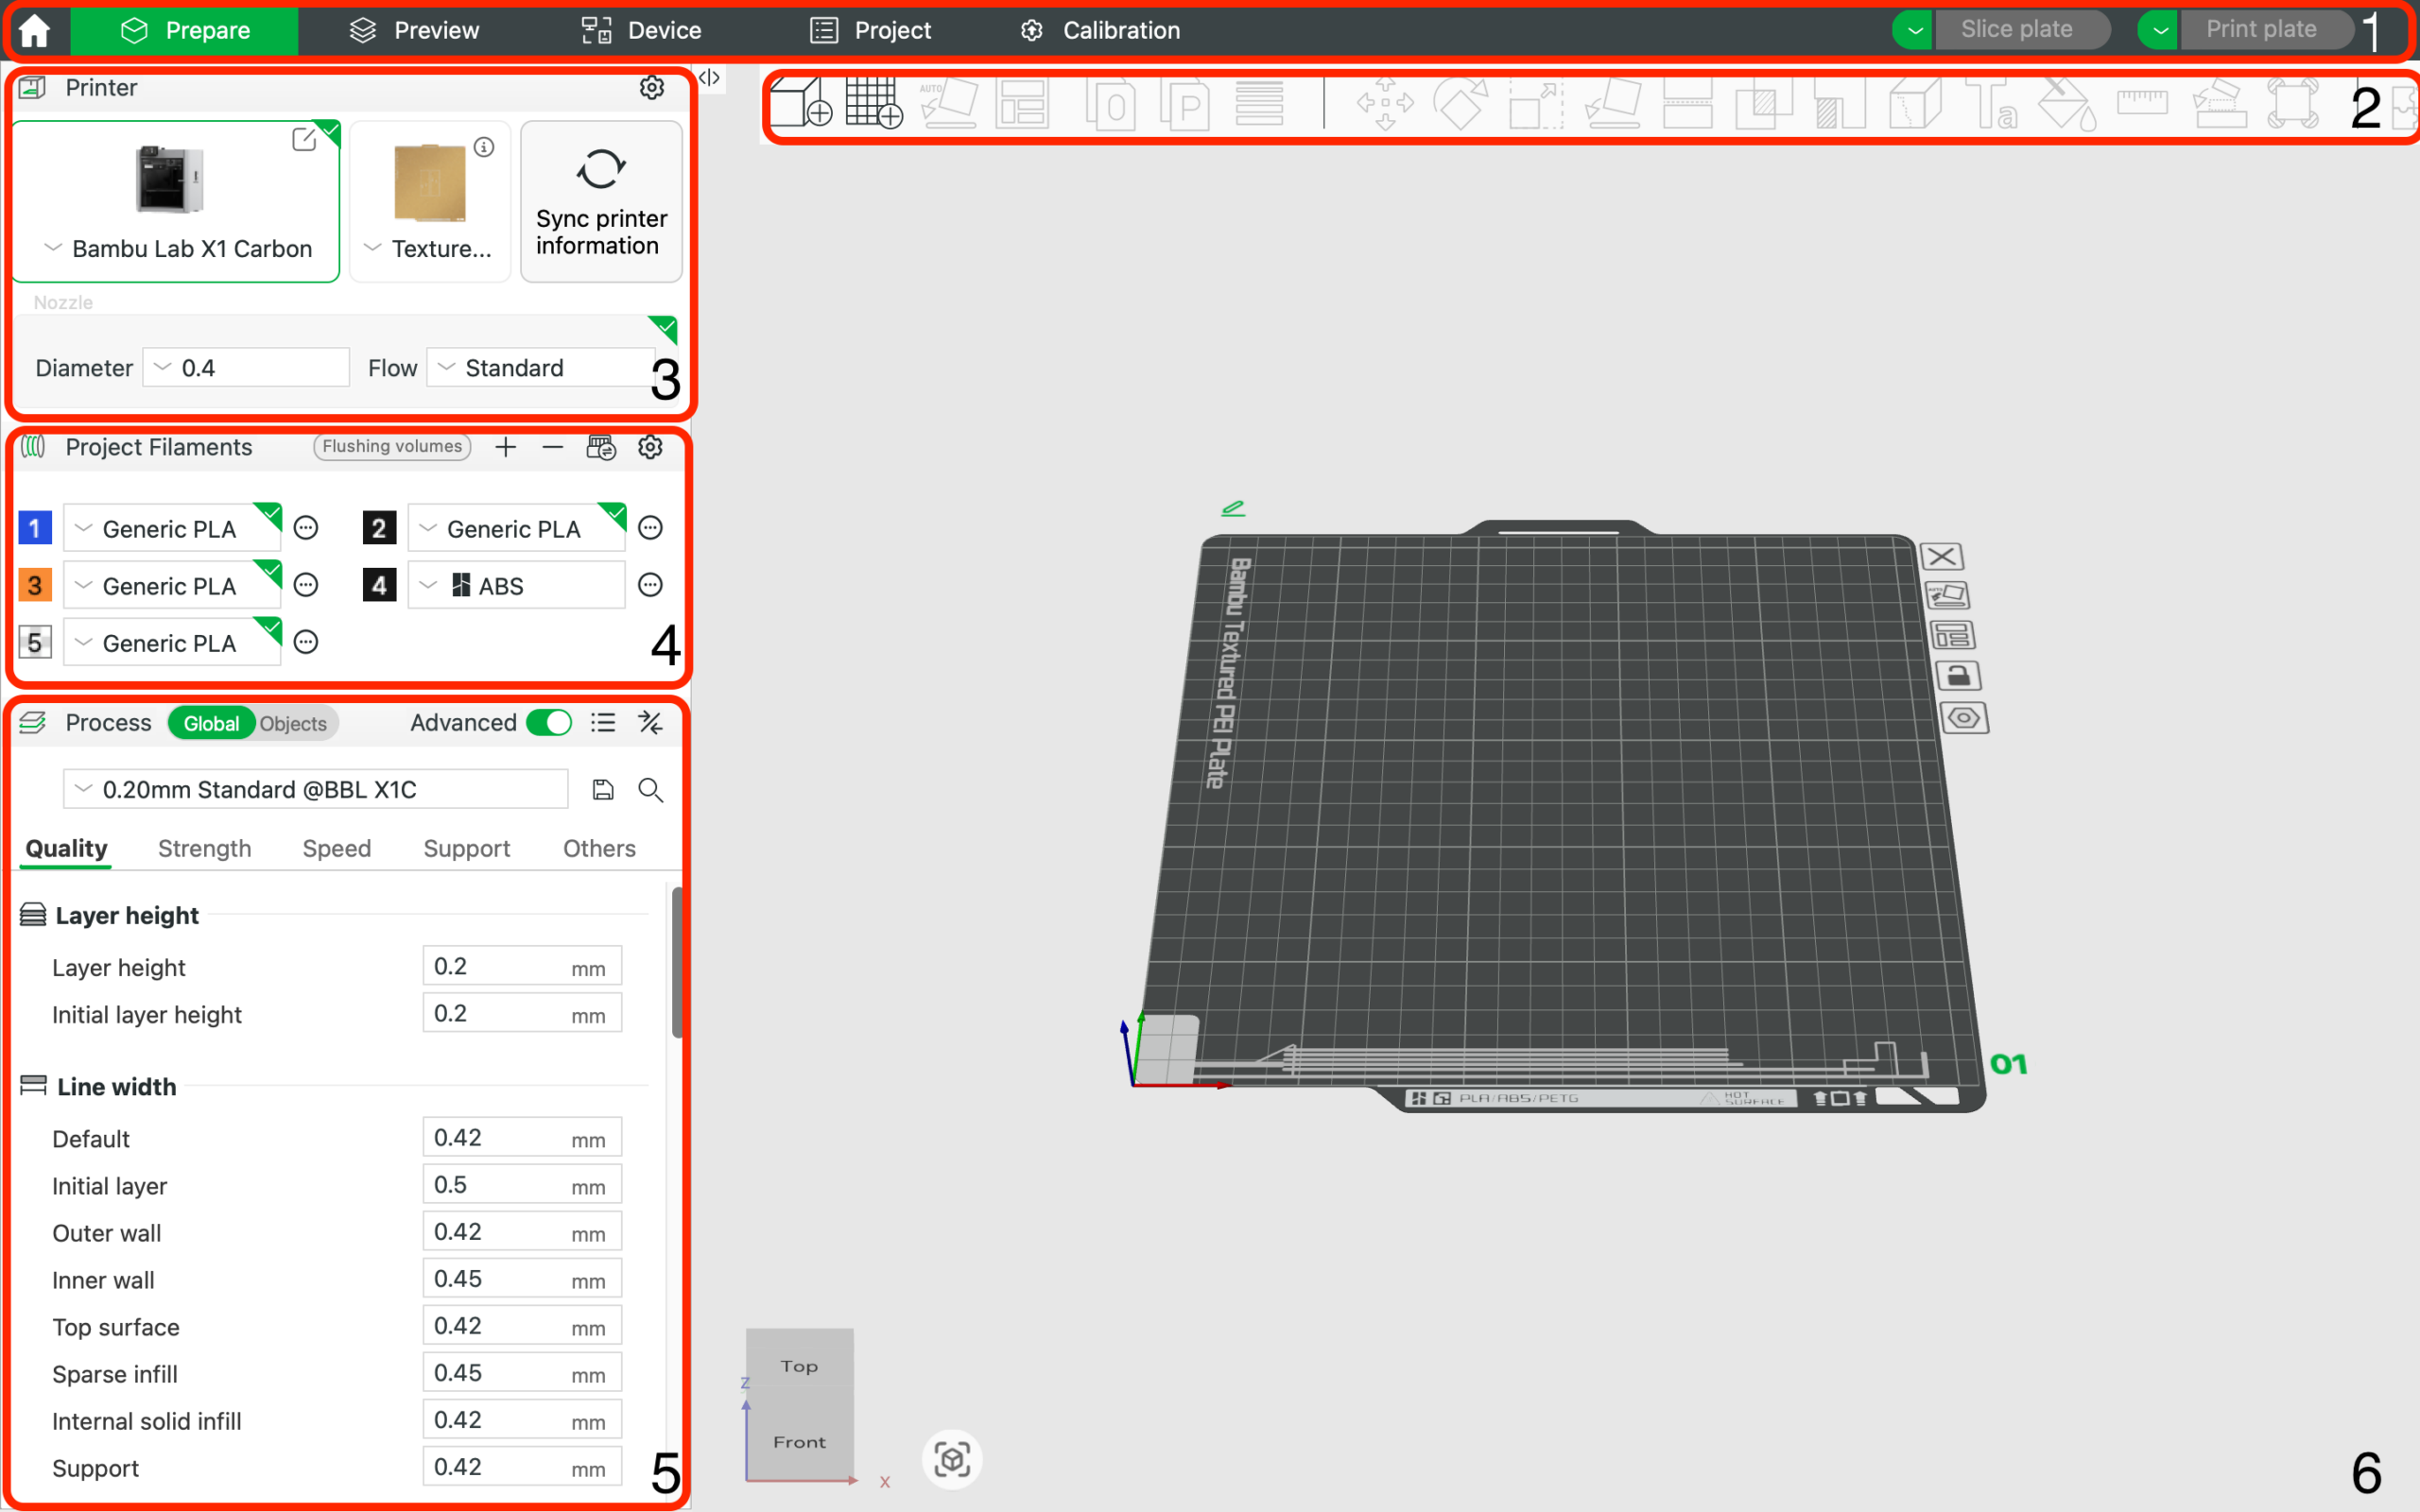
Bambu Studio je slicer, ve kterém se rozhoduje o většině věcí, které pak na výtisku uvidíte: vrstvy, rychlost, teploty, chlazení, podpěry, průtok filamentu, šev, výplň i vícebarevný tisk. Tiskárny Bambu Lab toho hodně automatizují, ale dobrý výsledek pořád nestojí jen na tlačítku „Slice“.
Největší rozdíl obvykle udělá správně zvolený profil tiskárny, desky a filamentu, potom kalibrace průtoku a rozumná práce s rychlostí. Když se naučíte, co v Bambu Studio měnit a co naopak nechat být, dostanete čistší stěny, přesnější rozměry, méně stringingu a spolehlivější první vrstvu.
Tento návod je praktický postup pro běžné uživatele tiskáren Bambu Lab. Hodí se pro řady A, P i X, a většina principů platí i pro další tiskárny podporované v Bambu Studio.
Před laděním zkontrolujte tři věci:
Pokud tisknete s tryskou 0,4 mm, ale ve sliceru máte profil pro 0,2 mm nebo 0,6 mm, kalibrace vám nepomůže. Stejně tak profil pro PLA nebude ideální pro PETG, ASA nebo TPU. Bambu Studio používá kombinaci profilu tiskárny, procesu a filamentu. Každý z nich ovlivňuje něco jiného:
Dobrá praxe je začít na výchozím profilu a uložit si vlastní kopii až ve chvíli, kdy víte, proč konkrétní hodnotu měníte. Nepřepisujte výchozí profily chaoticky. Lepší je mít například „PLA 3D tisk CZ - lesklé“ nebo „PETG černé - pevnost“ a v názvu poznat, k čemu profil slouží.
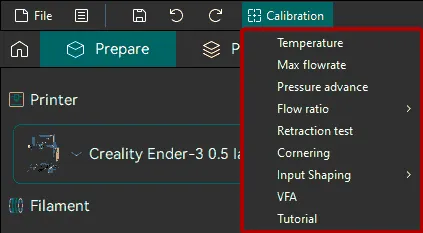
Když otevřete novou cívku, postupujte jednoduše:
Tím si ušetříte hodně náhodného zkoušení. Pokud začnete měnit teplotu, rychlost, průtok a retrakce najednou, nebudete vědět, která změna skutečně pomohla.
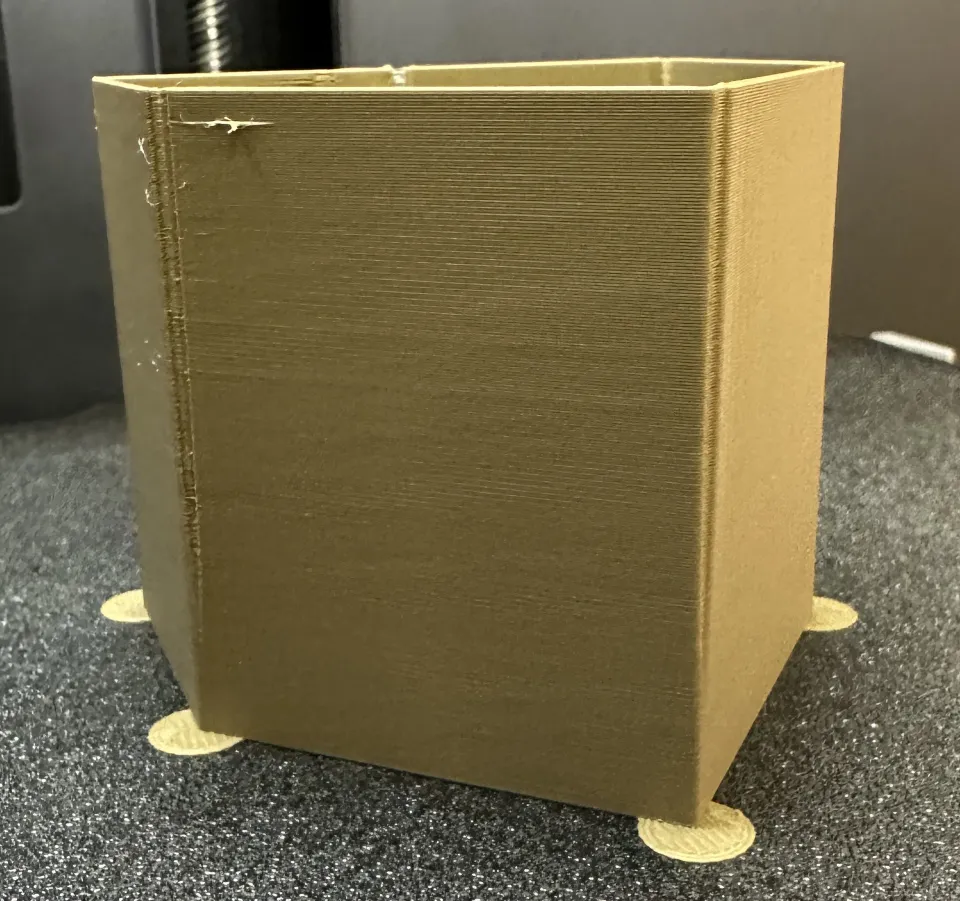
Flow Dynamics je kalibrace, která nastavuje, jak slicer kompenzuje tlak roztaveného filamentu v trysce. Často se o ní mluví jako o pressure advance nebo K faktoru. V praxi řeší hlavně to, aby tiskárna nepřetlačovala materiál v rozích a zároveň neměla podextrudované začátky čar.
Typické příznaky špatně nastavené Flow Dynamics:
Kalibraci spusťte v Bambu Studio přes kalibrační nástroje. U některých tiskáren a kombinací firmwaru může být dostupná automatická i ruční varianta. Pokud tiskárna podporuje automatickou kalibraci, je to pohodlný začátek. Ruční kalibrace se hodí, když chcete výsledek uložit do profilu filamentu a používat ho opakovaně.
Flow Dynamics má smysl dělat hlavně při změně filamentu, značky, barvy, trysky, tiskové teploty nebo maximálního objemového průtoku. U stejné cívky ji nemusíte opakovat před každým tiskem, pokud jsou výsledky stabilní.
Praktický příklad: tisknete PLA rychlým profilem a rohy malých technických dílů jsou lehce nafouklé. Nezačínejte snižováním rychlosti o polovinu. Nejdřív zkontrolujte Flow Dynamics, protože problém může být v kompenzaci tlaku, ne v mechanice tiskárny.
Flow Rate řeší něco jiného než Flow Dynamics. Zatímco Flow Dynamics ladí chování při rozjezdu a brzdění extruze, Flow Rate určuje celkové množství vytlačeného materiálu. V profilu filamentu se projeví jako průtokový poměr.
Špatný Flow Rate poznáte takto:
U nového filamentu doporučuji nejdřív udělat Flow Dynamics a až potom Flow Rate. Důvod je jednoduchý: pokud se tiskárna špatně chová při změně tlaku v trysce, může to zkreslit i vizuální hodnocení průtoku.
Při ručním vyhodnocení Flow Rate nesledujte jen nejhezčí střed kostky. Podívejte se na horní plochu pod světlem z boku. Ideální nastavení má čáry spojené, ale ne přelité. Pokud povrch vypadá jako rozoraný, průtok je příliš vysoký. Pokud mezi čarami vidíte jemné mezery, je nízký.
Teplota trysky ovlivňuje lesk, pevnost vrstev, stringing, převisy i maximální rychlost. Výchozí profil bývá dobrý start, ale mezi značkami filamentů jsou rozdíly. I dvě barvy stejného PLA se mohou chovat trochu jinak.
Používejte malé kroky, typicky 5 °C. Pokud PLA stringuje, zkuste jít níž. Pokud jsou vrstvy křehké nebo se perimetry špatně spojují, zkuste jít výš. U PETG bývá důležité najít kompromis mezi pevností a chlupacením. U ASA a ABS hlídejte hlavně stabilní prostředí, komoru a omezení průvanu.
Orientace pro běžné materiály:
| Materiál | Co ladit jako první | Typický problém |
|---|---|---|
| PLA | Flow Dynamics, Flow Rate, chlazení | stringing, lesklé přetoky, slabší převisy |
| PETG | teplota, průtok, chlazení | chloupky, přilepená podpěra, hrubá horní plocha |
| TPU | rychlost, průtok, sušení | nepravidelná extruze, stringing |
| ASA/ABS | teplota, komora, chlazení | kroucení rohů, praskání vrstev |
| PA/nylon | sušení, teplota, průtok | bublinky, slabé vrstvy, nestabilní povrch |
Nezapomeňte, že vlhký filament může napodobovat špatné nastavení sliceru. Pokud slyšíte praskání, vidíte bublinky nebo je povrch matný a pórovitý, nejdřív filament usušte.
Bambu tiskárny jsou rychlé, ale každý filament má limit, kolik materiálu se stihne roztavit a vytlačit. V Bambu Studio se to řeší hodnotou maximálního objemového průtoku. Když je limit příliš vysoký, slicer dovolí rychlosti, které hotend nebo konkrétní filament nezvládne.
Příznaky příliš vysokého objemového průtoku:
Pokud řešíte pevnost, nesledujte jen čas tisku. Rychlý tisk může vypadat dobře, ale díl bude slabší, protože se vrstvy hůř propojí. U technických dílů často pomůže snížit maximální objemový průtok nebo použít konzervativnější procesní profil.
Praktický příklad: držák z PETG má hezký povrch, ale praskne v místě namáhání. Místo zvyšování výplně z 25 % na 60 % zkuste nejdřív snížit rychlosti, zvýšit teplotu o 5 až 10 °C a ověřit, že filament není vlhký.
První vrstva rozhoduje o tom, jestli tisk vůbec doběhne. Bambu Studio umožňuje vybrat typ desky a podle toho upravuje teploty i chování první vrstvy. Vždy zkontrolujte, že v projektu odpovídá deska tomu, co je fyzicky v tiskárně.
Když první vrstva nedrží:
Když je první vrstva příliš rozmáčknutá, bývá spodní hrana dílu širší. U přesných technických součástek potom pomůže kompenzace první vrstvy nebo drobná úprava návrhu modelu. Neřešte to přehnaným odtrháváním modelu z podložky, protože si můžete poškodit povrch desky.
Nejčastější kombinace je tryska 0,4 mm a výška vrstvy 0,2 mm. Je rychlá a univerzální. Pro detailnější modely můžete použít 0,16 mm nebo 0,12 mm. Pro velké funkční díly naopak dává smysl 0,24 mm nebo 0,28 mm, pokud to profil a geometrie dovolí.
Nižší vrstva neznamená automaticky lepší díl. Získáte jemnější povrch ve směru Z, ale tisk trvá déle a někdy se zvýrazní jiné vady, například přehřívání malých detailů. Vyšší vrstva zkrátí tisk, ale potřebuje větší průtok materiálu a může zhoršit převisy.
Pro praktické rozhodování:
Bambu Studio má více typů podpěr včetně stromových podpěr. Před zapnutím podpěr pro celý model zkuste model otočit. Často stačí změnit orientaci o 45 nebo 90 stupňů a podpěry téměř zmizí.
U podpěr sledujte hlavně:
Pokud máte AMS, je velmi lákavé použít PETG jako oddělovací vrstvu pro PLA nebo naopak. Funguje to dobře, protože se materiály k sobě hůř lepí. Počítejte ale s delším tiskem a větší spotřebou kvůli proplachování. Pro jeden malý podpěrný dotyk to často nedává smysl. Pro složitý model s velkou kontaktní plochou už ano.
Když jde podpěra špatně odstranit, nezvyšujte hned mezeru dramaticky. Příliš velká mezera zhorší spodní povrch modelu. Měňte hodnoty postupně a tiskněte malý výřez problematické části.
Viditelný šev je běžná vlastnost FDM tisku. Bambu Studio umožňuje ovlivnit, kde se šev umístí. Pro dekorativní modely ho schovejte na zadní stranu nebo do rohu. U válcových dílů může být lepší náhodné rozmístění, ale jen pokud vám nevadí drobné tečky po obvodu.
Pro čistší stěny pomáhá:
Horní plocha se ladí hlavně průtokem, počtem horních vrstev a vzorem výplně. Pokud je horní plocha děravá, přidejte horní vrstvy nebo zvyšte hustotu výplně pod ní. Pokud je hrubá a přelitá, zkontrolujte Flow Rate.
Funkční díly obvykle potřebují víc stěn, ne jen víc výplně. Místo 2 stěn a 50% výplně zkuste 4 stěny a 25 až 35% výplně. Často dostanete pevnější a čistší díl bez zbytečného času navíc.
U AMS je nejdůležitější správně přiřadit filamenty a nepodcenit proplachování. Bambu Studio umí vícemateriálový tisk velmi pohodlně, ale fyzika se obejít nedá. Když přecházíte z černé na bílou, potřebujete výrazně víc proplachu než mezi podobnými barvami.
Praktické tipy:
Novější verze Bambu Studio přidávají také funkce pro míchání a řízení barevných přechodů. Berte je jako pokročilé nástroje. U důležité zakázky vždy nejdřív vytiskněte malý vzorek, protože náhled barvy nemusí přesně odpovídat výsledku na konkrétním filamentu a geometrii.
Nejdřív usušte filament, hlavně PETG, TPU a nylon. Potom snižte teplotu po 5 °C a zkontrolujte, jestli není zbytečně vysoký průtok. U velmi lesklých filamentů může pomoci mírně pomalejší tisk.
Spusťte Flow Dynamics kalibraci. Pokud problém zůstává, snižte rychlost vnější stěny nebo zrychlení. U malých technických dílů je čistý roh důležitější než rekordní čas tisku.
Zkontrolujte Flow Rate. Přelitá horní plocha znamená moc materiálu, mezery znamenají málo materiálu nebo málo horních vrstev. Pomoci může také nižší rychlost horní vrstvy.
Zvyšte teplotu, snižte rychlost, zkontrolujte objemový průtok a vysušte filament. U pevnostních dílů používejte více stěn a správnou orientaci modelu.
Vyčistěte desku, ověřte výběr podložky v Bambu Studio a spusťte vyrovnání. Pokud se odlepují rohy, přidejte brim a omezte průvan.
Po několika týdnech používání můžete mít v Bambu Studio mnoho vlastních profilů. Pokud je nepojmenujete rozumně, rychle ztratíte přehled. Doporučuji jednoduchý formát:
Materiál - značka/barva - účel - tryska
Například:
PLA - černé matné - detail - 0.4PETG - transparentní - pevnost - 0.4ASA - venkovní díly - 0.4TPU 95A - pomalu - 0.4Když měníte jen proces, pojmenujte ho podle výsledku: 0.20 rychlý prototyp, 0.16 hladký povrch, 0.24 pevný díl. Vyhnete se profilům typu test2 final opravdu final, které za měsíc nikdo nepochopí.
Pro běžný tisk z PLA na trysce 0,4 mm začněte takto:
U PETG přidejte větší důraz na sušení, opatrnější chlazení a čistou desku. U ASA a ABS řešte prostředí kolem tiskárny, ne jen slicer. U TPU zpomalte a nesnažte se tisknout rychlostí PLA.
Bambu Studio umí hodně věcí automaticky, ale nejlepší výsledky vzniknou ve chvíli, kdy víte, které nastavení řeší který problém. Pro nový filament si vytvořte jednoduchý rituál: správný profil, první vrstva, Flow Dynamics, Flow Rate, potom teplota a rychlost.
Pokud se tisk nepovede, neměňte deset hodnot najednou. Najděte příznak, upravte jednu věc a vytiskněte malý test. Právě tenhle klidný postup je rozdíl mezi náhodným laděním a opakovatelným tiskem.


