Doprava zdarma od 1 999 Kč
Rychlá expedice
Ověřený obchod
Tisíce zákazníků


Doprava zdarma od 1 999 Kč
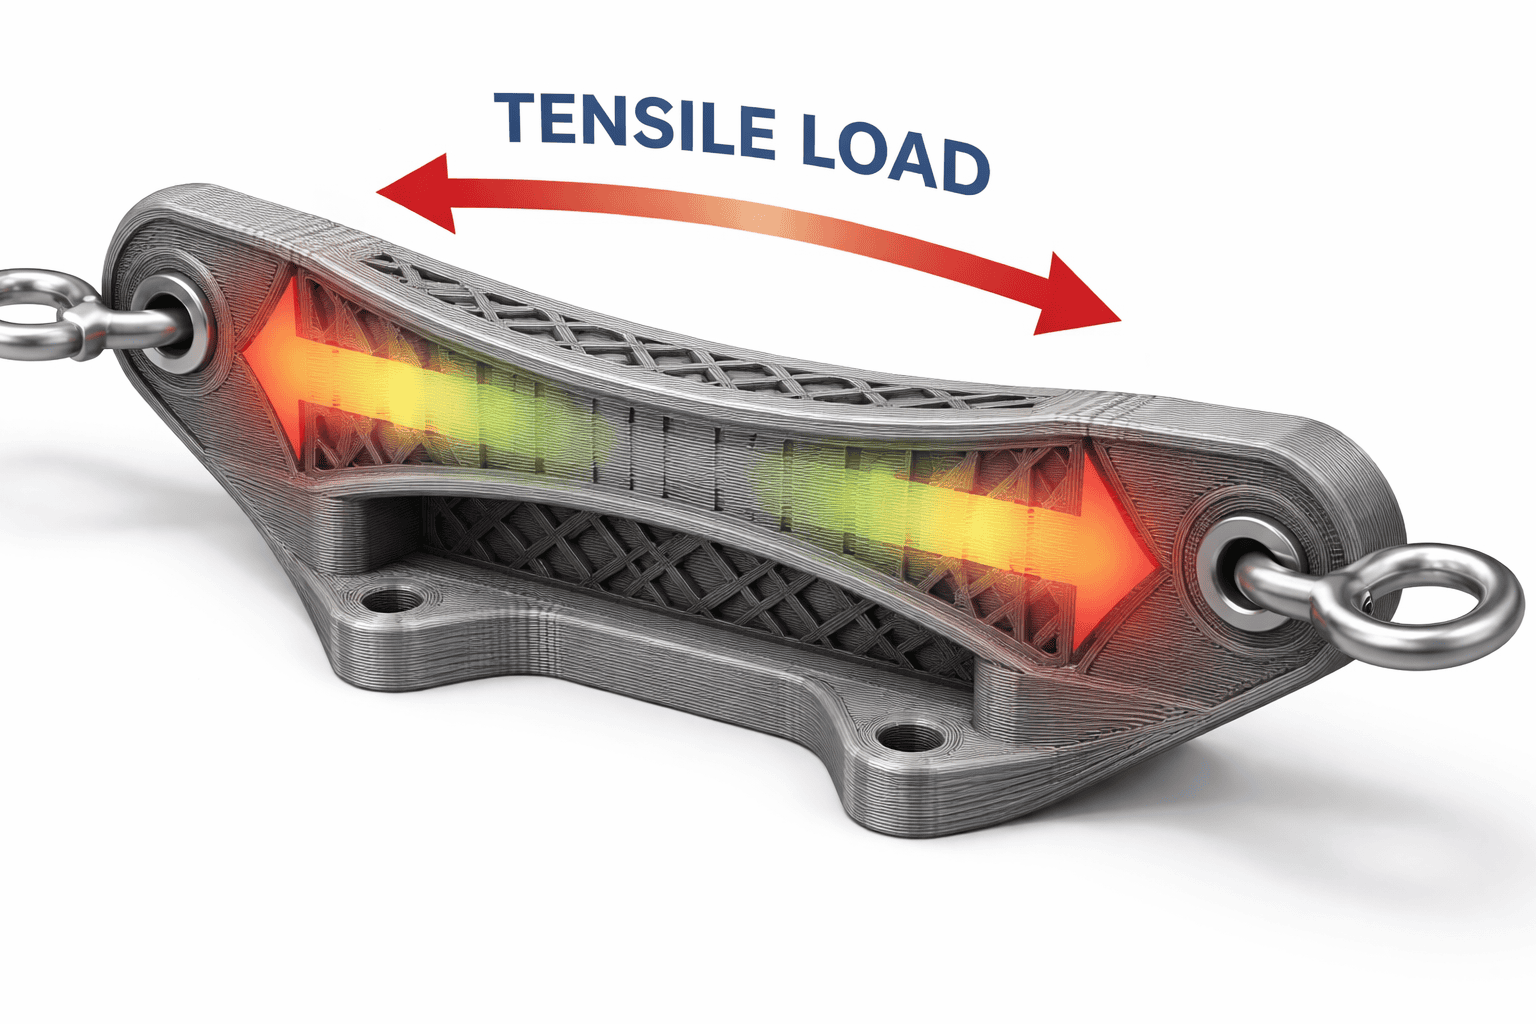
Pevnost FDM výtisku nevzniká jedním magickým nastavením ve sliceru. Je to souhra materiálu, směru zatížení, orientace modelu, počtu stěn, výplně, výšky vrstvy a kvality spojení mezi vrstvami. Proto se dva díly ze stejného filamentu mohou chovat úplně jinak: jeden vydrží každodenní používání, druhý praskne po prvním dotažení šroubu.
U FDM tisku je nejdůležitější pochopit, že výtisk není stejně pevný ve všech směrech. V rovině vrstev vede tryska souvislou stopu plastu, zatímco ve směru Z drží díl hlavně na přilnutí jednotlivých vrstev k sobě. Když se díl namáhá tak, že se vrstvy od sebe odtrhávají, obvykle selže mnohem dříve než při zatížení po směru vrstev.
Níže najdete praktický postup, jak nastavovat pevné FDM výtisky pro držáky, kryty, úchyty, náhradní díly, přípravky do dílny i prototypy.
Pokud chcete začít bez dlouhého testování, použijte tento výchozí profil pro běžný funkční díl z PETG nebo kvalitního PLA:
| Nastavení | Doporučení |
|---|---|
| Materiál | PETG pro houževnatost, PLA pro tuhost a přesnost, ASA/ABS pro vyšší teplotu |
| Orientace | Hlavní tah a ohyb veďte po směru vrstev, ne přes vrstvy |
| Stěny | 3-5 perimetrů u trysky 0,4 mm |
| Horní a spodní vrstvy | 5-7 vrstev podle výšky vrstvy a velikosti dílu |
| Výplň | 20-35 % pro většinu funkčních dílů, 40-60 % pro silně namáhané díly |
| Vzor výplně | Gyroid pro univerzální zatížení, grid nebo triangles pro tužší technické díly |
| Výška vrstvy | 0,16-0,24 mm s tryskou 0,4 mm |
| Teplota | Spíše horní část doporučeného rozsahu filamentu, po ověření bez přetékání |
| Chlazení | U PETG, ASA, ABS a nylonu méně ventilátoru, u PLA rozumný kompromis |
Berete to jako start, ne jako dogma. U kritického dílu vytiskněte krátký test ve stejné orientaci a zkuste ho zlomit rukou, zatížit šroubem nebo změřit průhyb. Malý test často ušetří hodiny tisku i zničený finální díl.
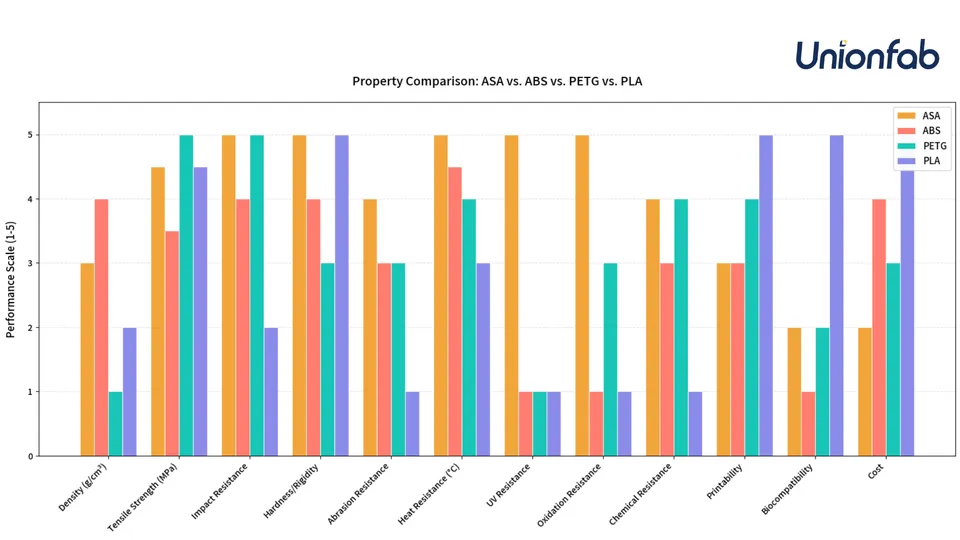
PLA má vysokou tuhost a často velmi dobrou pevnost v tahu. Pro přesné díly, šablony, držáky na pokojovou teplotu a prototypy je výborné. Jeho slabinou je křehkost a nízká teplotní odolnost. Držák v autě, kryt u motoru nebo díl vystavený slunci se z PLA může zdeformovat, i když byl při pokojové teplotě velmi pevný.
PETG je obvykle lepší volba pro praktické díly, které mají snášet nárazy, pružné namáhání nebo venkovní prostředí. Není tak tuhý jako PLA, ale méně se láme křehce a mívá dobré spojení mezi vrstvami. Typický příklad je úchyt, spona, kryt stroje, distanční podložka nebo díl, který občas spadne na zem.
ABS a ASA dávají smysl tam, kde rozhoduje vyšší teplotní odolnost a houževnatost. ASA je navíc vhodnější ven díky lepší odolnosti vůči UV záření. Počítejte ale s nutností uzavřenější tiskárny, správné teploty komory nebo alespoň omezení průvanu. Špatně vytištěný ABS díl s prasklinami mezi vrstvami nebude pevnější jen proto, že materiál v tabulce vypadá lépe.
Nylon, polykarbonát a kompozitní filamenty mohou být velmi odolné, ale jsou náročnější. Nylon musí být suchý, jinak ztrácí kvalitu povrchu i mechaniku. Materiály s uhlíkovým vláknem bývají tuhé a rozměrově stabilní, ale nemusí být automaticky houževnatější v každém směru. U abrazivních filamentů používejte tvrzenou trysku.
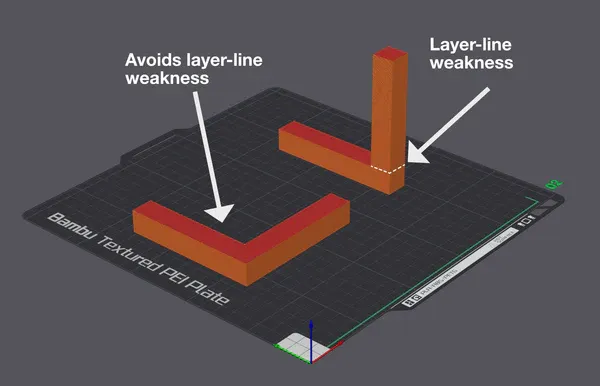
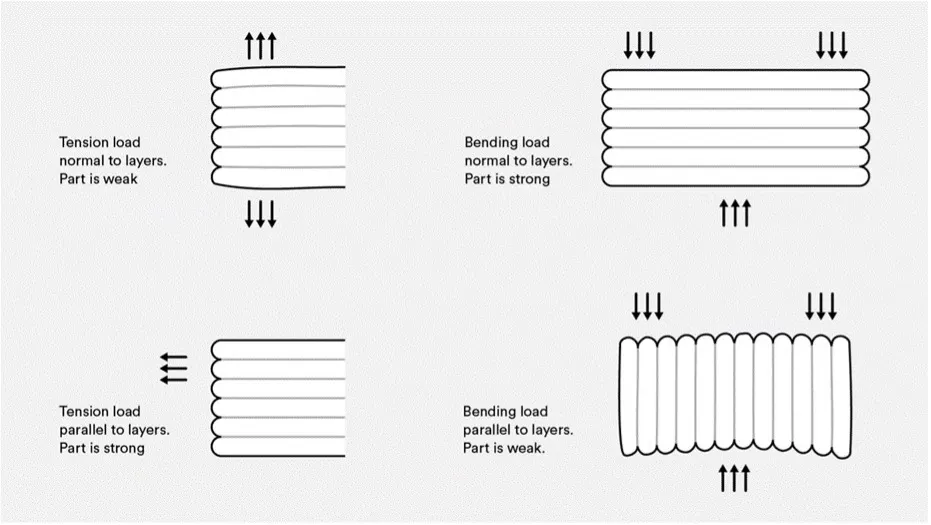
Orientace je často důležitější než výplň. Před slicováním si položte jednoduchou otázku: kde se bude díl snažit prasknout?
Představte si háček na zavěšení kabelu. Když ho vytisknete nastojato, vrstvy budou ležet jako vodorovné plátky přes krček háčku. Zátěž pak tahá vrstvy od sebe a háček může prasknout čistě po vrstvě. Když stejný háček položíte tak, aby směr tahu běžel podél extrudovaných linek, využijete pevnost souvislé plastové stopy.
U konzole ve tvaru L je podobný problém v rohu. Pokud se roh při zatížení otevírá přes vrstvy, riziko delaminace roste. Pomůže otočení dílu, větší rádius v rohu, žebra, více stěn nebo rozdělení modelu na dvě části, které se po tisku sešroubují ve výhodnější orientaci.
U otvorů pro šrouby zvažte, zda šroub neroztahuje vrstvy od sebe. Pro opakované šroubování jsou vhodné teplem zatavovací závitové vložky, větší průměr stěny kolem otvoru a dost materiálu mezi otvorem a okrajem dílu.
Začátečníci často zvednou výplň z 20 % na 80 % a čekají dramaticky pevnější díl. Ve skutečnosti u mnoha tvarů nese velkou část ohybu a rázu vnější skořepina. Proto bývá přidání perimetrů účinnější než extrémní výplň.
S tryskou 0,4 mm znamenají 2 stěny zhruba 0,8 mm plastu po obvodu. Tři stěny už dají přibližně 1,2 mm, čtyři kolem 1,6 mm a pět kolem 2,0 mm. U držáku, který se ohýbá, často pocítíte rozdíl mezi 2 a 4 stěnami víc než rozdíl mezi 20 % a 40 % výplně.
Praktické pravidlo:
Nezapomeňte na horní a spodní vrstvy. Tenký vršek nad řídkou výplní se může propadat, praskat nebo působit měkce. U výšky vrstvy 0,2 mm je 5-7 horních vrstev dobrý základ pro funkční díly.
Výplň podpírá horní vrstvy, propojuje stěny a pomáhá roznést zatížení uvnitř dílu. Není ale vždy efektivní tisknout skoro plný blok plastu. Vyšší výplň zvyšuje hmotnost, čas tisku, spotřebu materiálu a u některých materiálů i vnitřní pnutí.
Pro orientaci:
| Použití | Výplň |
|---|---|
| Vizuální modely, krytky, lehké díly | 5-15 % |
| Běžné držáky, krabičky, přípravky | 15-30 % |
| Namáhané funkční díly | 30-45 % |
| Lokálně silně zatížené díly | 45-60 % nebo lokální zesílení |
| Speciální případy | 80-100 %, jen když víte proč |
Plná výplň není automaticky nejlepší. U velkého dílu může přinést pnutí, kroucení a dlouhý tisk. Často je lepší přidat stěny, změnit orientaci, zvětšit kritický průřez nebo použít lokální modifikátor výplně jen kolem šroubu, čepu nebo místa rázu.
Gyroid je výborná univerzální volba. Roznáší zatížení ve více směrech, nemá tvrdé křížení čar v jedné vrstvě a dobře funguje pro díly, u kterých nevíte přesně, odkud přijde síla. Hodí se pro kryty, držáky, ergonomické díly a obecné funkční tisky.
Grid a triangles dávají tužší vnitřní strukturu a u technických dílů mohou dobře fungovat v ohybu. Nevýhodou může být hromadění materiálu v kříženích a větší riziko drhnutí trysky, pokud tiskárna nebo filament nejsou dobře seřízené.
Cubic a adaptive cubic jsou dobré pro větší objemové díly, kde chcete pevnou podporu bez zbytečné spotřeby. Adaptive cubic umí šetřit materiál uvnitř velkých modelů a zahušťovat strukturu blíže ke stěnám.
Rectilinear je rychlý a jednoduchý. Pro prototypy a běžné díly stačí, ale pro namáhané součástky obvykle sáhnete po gyroidu, gridu, triangles nebo lokálně zesílené konstrukci.
Výška vrstvy ovlivňuje detail, dobu tisku i spojení mezi vrstvami. Nižší vrstva znamená jemnější povrch a často lepší kontakt mezi stopami, ale tisk trvá déle a rozdíl v pevnosti není nekonečný. Příliš vysoká vrstva může zhoršit přimáčknutí materiálu do předchozí vrstvy a snížit soudržnost.
S tryskou 0,4 mm je praktické držet se přibližně v rozsahu 0,16-0,24 mm. Pro přesné a pěkné funkční díly zkuste 0,16 nebo 0,20 mm. Pro větší držáky, kde nevadí hrubší povrch, může být 0,24 mm rozumný kompromis. Pokud jdete k 0,28 mm a výš, ověřte pevnost na testu a hlídejte kvalitu vrstev.
Šířka extruze je často podceňovaná. Mírně širší linka než průměr trysky může zlepšit spojení stop vedle sebe. U trysky 0,4 mm bývá šířka 0,42-0,48 mm běžná, u pevných dílů lze po kalibraci zkusit i o něco více. Pro velké pevné díly může být ještě účinnější větší tryska, například 0,6 mm. Silnější stopy vytvoří robustnější stěny za kratší čas.
Pevnost mezi vrstvami závisí na tom, jak dobře se nová stopa plastu spojí s předchozí. Příliš nízká teplota, příliš vysoká rychlost nebo moc silné chlazení mohou způsobit, že vrstvy sice vypadají správně, ale při zátěži se oddělí.
U funkčních dílů obvykle tiskněte spíše v horní části doporučeného teplotního rozsahu filamentu. Neznamená to tisknout co nejtepleji za každou cenu. Cílem je lepší spojení vrstev bez nadměrného stringingu, deformací, přetékání a ztráty detailu.
Chlazení nastavujte podle materiálu. PLA ventilátor potřebuje, ale u pevnostních dílů nemusí být vždy nutné chladit na maximum. PETG často snese méně ventilátoru, ASA a ABS obvykle chtějí omezené chlazení a stabilní teplé prostředí. Nylon, PC a další technické materiály vyžadují suchý filament a stabilní podmínky ještě více.
Vlhký filament poznáte podle prskání, bublinek, chlupatého povrchu, slabších vrstev a nestabilní extruze. U PETG a nylonu je sušení před tiskem jedna z nejlepších investic do pevnosti.
Pevný díl začíná už v CADu. Ostré vnitřní rohy soustředí napětí a praskají dříve. Přidejte rádiusy, žebra, větší průřezy v krčku a dost materiálu kolem otvorů. Pokud má díl nést šroub, nedávejte otvor těsně k okraji. Pokud má díl pružit, navrhněte pružnou část jako delší a plynulejší, ne jako tenký ostrý jazýček.
U velkých držáků je často lepší přidat žebra než zvyšovat celý objem výplně. Žebro přesně tam, kde vzniká ohyb, přidá pevnost cíleně a bez zbytečné hmotnosti. U opakovaně namáhaných dílů pomáhá také zvětšení rádiusů a odstranění zářezů, ve kterých by začala trhlina.
Pro závity používejte závitové vložky, průchozí šrouby s maticí nebo větší plastový závit podle zatížení. Malý samořezný šroub v tenké stěně může fungovat na kryt, ale ne na díl, který se často rozebírá.
Zvolte PETG, 4 stěny, 25-35 % gyroid, výšku vrstvy 0,2 mm a orientaci tak, aby ohyb neodtrhával vrstvy. Otvory pro šrouby obklopte dostatečnou stěnou a přidejte zaoblení v místě přechodu ramene do základny.
Použijte PLA, PETG nebo ASA podle teploty prostředí. Stačí 2-3 stěny a 10-20 % výplň, protože kryt většinou nenese velké zatížení. Pevnost zlepší hlavně sloupky pro šrouby, rádiusy a dostatečná tloušťka kolem závitů.
Začněte s PETG, ASA, nylonem nebo PC podle teploty a chemie v prostředí. Dejte 5-6 stěn, 35-50 % výplň a větší trysku, pokud nevadí hrubší detail. Kritická místa kolem čepů, šroubů a hran zesilte geometrií, ne jen výplní.
PLA bude přesné, ale může prasknout křehce. PETG nebo nylon obvykle snese ohyb lépe. Orientujte díl tak, aby vrstvy neležely přes nejtenčí místo jako stránky knihy. Přidejte rádius v kořeni páčky a vyhněte se ostrému zářezu.
Pro pevný FDM tisk nehledejte jedno univerzální procento výplně. Nejdřív řešte orientaci a směr vrstev, potom materiál, stěny a geometrii. Výplň je důležitá, ale u mnoha dílů není hlavním nositelem pevnosti. Rozumný základ pro funkční díl je 3-5 stěn, 20-40 % vhodné výplně, správná orientace, dobré spojení vrstev a materiál vybraný podle skutečného použití.
Když má díl opravdu něco vydržet, berte FDM tisk jako konstrukční proces, ne jen jako vyplnění modelu plastem. Nejpevnější výtisk je ten, u kterého tvar, materiál a směr vrstev pracují společně.


