Doprava zdarma od 1 999 Kč
Rychlá expedice
Ověřený obchod
Tisíce zákazníků


Doprava zdarma od 1 999 Kč
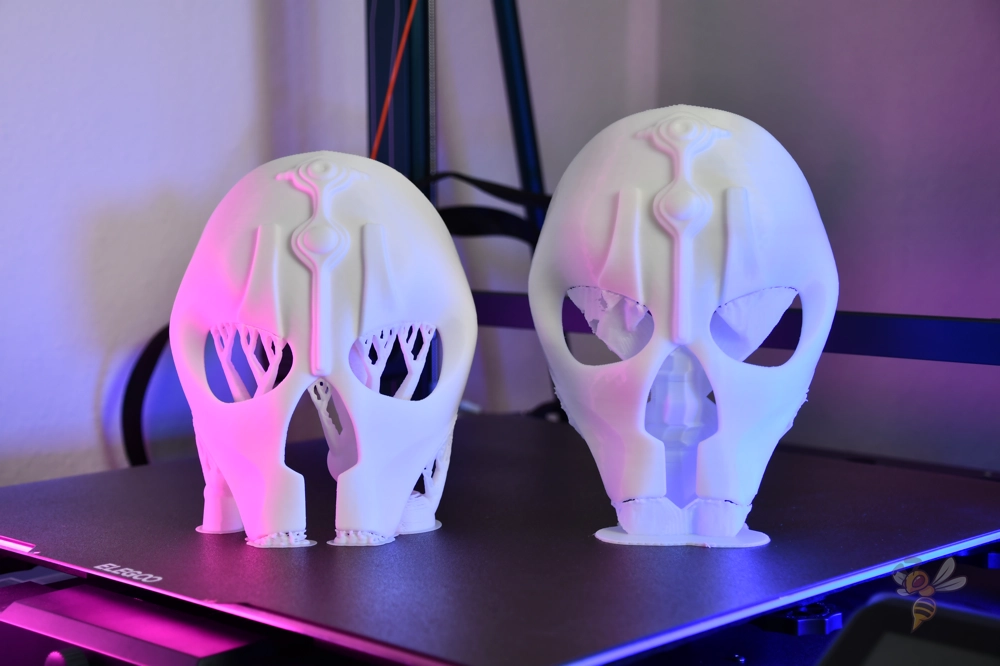
Podpory jsou dočasná konstrukce, která drží části modelu, pod nimiž by jinak při tisku nebyl žádný materiál. Bez nich by se některé převisy prohýbaly, vlákna by padala do vzduchu a detail by skončil jako změť plastu. Zároveň ale platí, že každá podpora prodlužuje tisk, spotřebuje filament a po odstranění může zanechat stopu na povrchu.
Cílem tedy není zapínat podpory vždy. Cílem je použít jich jen tolik, kolik model opravdu potřebuje, a nastavit je tak, aby držely tvar při tisku, ale po vychladnutí šly čistě odstranit.
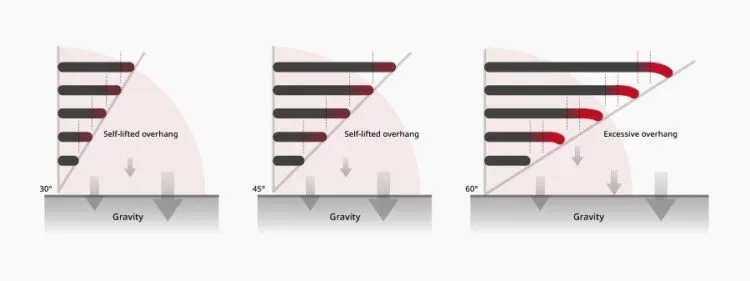
FDM tiskárna pokládá materiál po vrstvách. Nová vrstva se musí alespoň částečně opírat o vrstvu pod sebou. Jakmile model obsahuje část začínající ve vzduchu, dlouhý převis nebo detail s malou styčnou plochou, slicer navrhne podporu.
Typické situace, kdy podpory dávají smysl:
Hodnota 45 stupňů je bezpečný výchozí bod. Dobře seřízená tiskárna s PLA, nižší vrstvou a silným chlazením zvládne často i 55 nebo 60 stupňů. PETG, ABS, ASA nebo pružné materiály bývají náročnější a často vyžadují opatrnější nastavení.
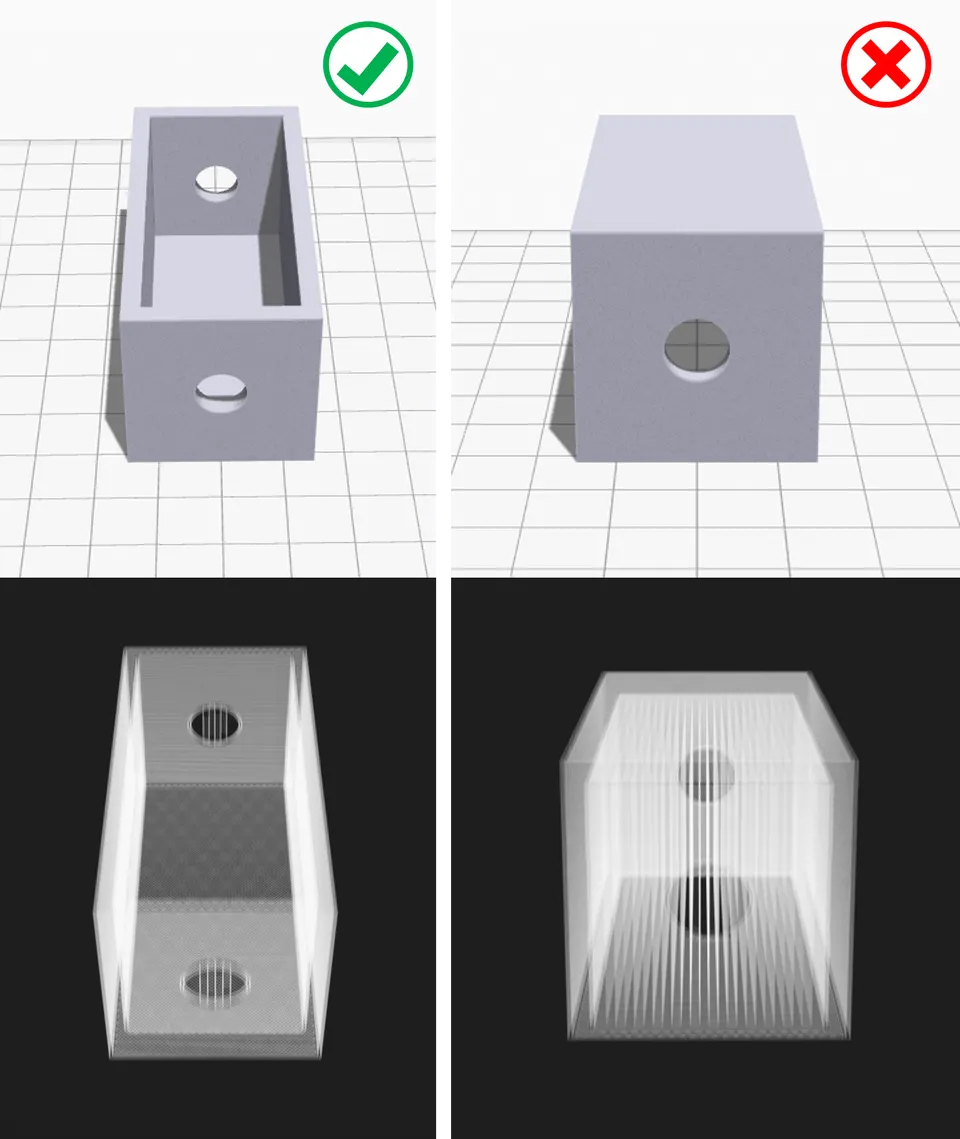
Nejlepší podpora je ta, kterou vůbec nemusíte tisknout. Před slicováním si model prohlédněte a zkuste najít orientaci, ve které budou důležité pohledové plochy nahoře nebo na boku a problematické převisy se zmenší.
Praktický postup:
Tento krok umí ušetřit desítky minut tisku a hodně následného broušení.
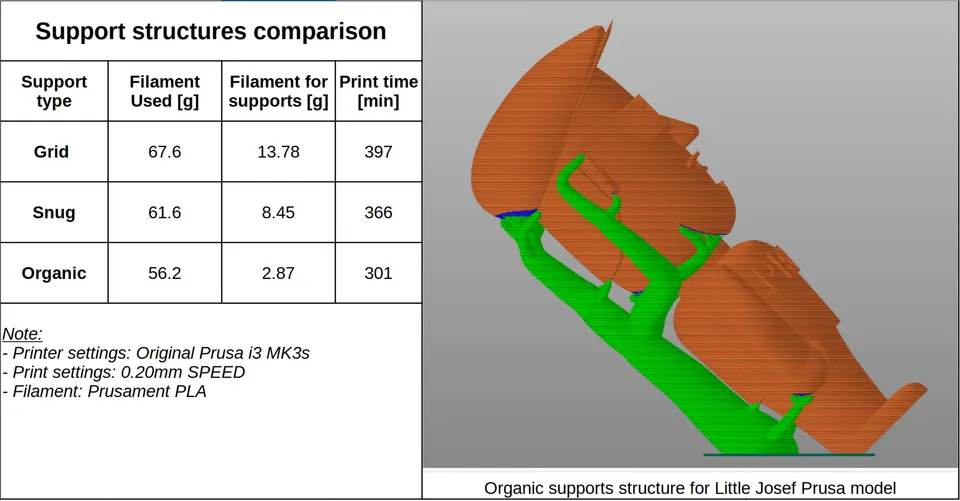
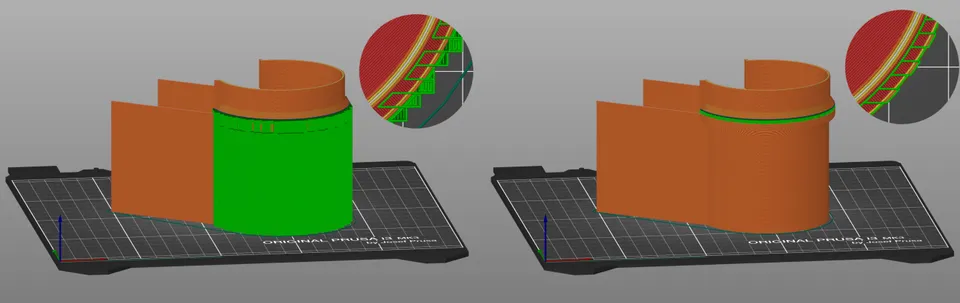
Ve slicerech najdete několik stylů podpor. Názvy se liší, princip je podobný.
Klasické podpory tvoří pravidelnou mřížku nebo sloupky pod převisem. Jsou stabilní a hodí se pro větší rovné plochy, technické díly a situace, kde má podpora nést větší váhu. Nevýhodou je větší kontakt s modelem a častější stopy po odstranění.
Stromové nebo organické podpory rostou jako větve a dotýkají se modelu jen v potřebných místech. Výborně se hodí na figurky, sošky, dekorace a organické tvary. Obvykle spotřebují méně materiálu a snáze se odstraňují, ale u velmi těžkých převisů je potřeba zkontrolovat stabilitu.
Podpory pouze z podložky začínají jen na tiskové ploše. To je šetrné k modelu, protože podpory nezačínají na hotové části výtisku. Ne vždy ale dosáhnou na všechny převisy.
Podpory všude mohou růst i z již vytištěného modelu. Zachrání složitou geometrii, ale zanechávají více stop a hůře se čistí.
Ručně malované podpory, vynucovače a blokátory jsou nejlepší volba, když automatika přidává zbytečně moc materiálu. Vynutíte podporu jen pod kritickým místem nebo naopak zakážete podporu tam, kde by šla špatně odstranit.
Každá tiskárna, tryska a značka filamentu se chová trochu jinak. Následující hodnoty berte jako praktický start pro trysku 0,4 mm, výšku vrstvy 0,2 mm a běžné PLA.
| Nastavení | Doporučený začátek | Co změnit, když výsledek není dobrý |
|---|---|---|
| Úhel převisu | 50 stupňů | Snižte na 45 stupňů pro jistotu, zvyšte na 55 až 60 stupňů pro méně podpor |
| Umístění podpor | Z podložky, pokud to stačí | Přepněte na všude jen u opravdu složité geometrie |
| Hustota podpor | 10 až 15 % | Zvyšte u těžkých převisů, snižte pro snazší odstranění |
| Rozhraní podpory | Zapnuto, 2 až 4 vrstvy | Více vrstev zlepší spodní povrch, ale může ztížit odstranění |
| Horní Z odstup | Přibližně 1 výška vrstvy | Zvyšte, pokud se podpora přivaří, snižte, pokud se převis propadá |
| XY odstup | 0,35 až 0,6 mm | Zvyšte při lepení ke stěnám, snižte u malých detailů |
| Vzor podpory | Rectilinear, zig-zag nebo stromový styl | Pevnější vzory drží lépe, ale obvykle se hůř lámou |
Nejdůležitější hodnoty jsou Z odstup, rozhraní podpory a hustota. Když jde podpora špatně dolů, nezačínejte náhodným přepínáním všech voleb. Nejdřív zvětšete horní Z odstup nebo XY odstup, potom snižte hustotu a až poté měňte celý typ podpor.
PLA je nejvděčnější. Dobře chladne, zvládá slušné převisy a podpory se obvykle lámou čistě. U PLA často funguje výchozí Z odstup okolo jedné vrstvy.
PETG je houževnatý a rád se lepí k podporám. Použijte větší odstup, nižší hustotu podpor a raději organické nebo stromové podpory, pokud to model dovolí. Příliš husté rozhraní se u PETG může chovat jako napevno přivařená plocha.
ABS a ASA potřebují stabilní teplotu a méně agresivní chlazení. Podpory musí být dost pevné, aby se při smršťování neodlepily. Počítejte s tím, že povrch nad podporou může být hrubší než u PLA.
TPU a další pružné materiály jsou pro podpory nepříjemné. Podpory se ohýbají místo lámání a čištění je pomalé. U pružných dílů se vyplatí model přeorientovat nebo upravit konstrukci tak, aby podpor bylo minimum.
Rozpustné nebo oddělovací materiály dávají smysl u vícemateriálového tisku. Rozhraní podpory může být z materiálu, který se s hlavním modelem nespojí nebo se rozpustí. Výsledek je čistší, ale tisk trvá déle, vyžaduje více přepínání materiálu a více odpadu při čištění trysky.
Po slicování se nedívejte jen na odhad času. Otevřete náhled vrstev a pomalu projděte kritická místa.
Zkontrolujte hlavně:
U složitého modelu se vyplatí vytisknout malý výřez nebo zmenšenou zkušební verzi. Ušetříte filament i nervy.
S odstraněním nespěchejte. Výtisk nechte vychladnout. Teplý plast je měkčí, snadněji se deformuje a drobné detaily se mohou ohnout.
Doporučený postup:
Při práci s nožem řežte vždy od ruky a od detailu, který chcete zachovat. Kousky podpor umí při prasknutí odskočit, proto se u tvrdých a křehkých materiálů hodí ochranné brýle.
Podpory jsou přivařené k modelu. Zvětšete horní Z odstup, zvětšete XY odstup, snižte hustotu podpor nebo zmenšete počet vrstev rozhraní. Zkontrolujte také teplotu tisku a průtok, protože přetlačování materiálu podpory zhoršuje.
Spodní strana převisu je ošklivá a prověšená. Zmenšete Z odstup, zapněte nebo zpevněte rozhraní podpory, snižte výšku vrstvy a zlepšete chlazení. U dlouhých mostů pomůže nižší rychlost a správně nastavený bridge flow.
Podpory se během tisku lámou. Zvyšte hustotu, přidejte brim, použijte pevnější vzor nebo přepněte na klasické podpory. U stromových podpor snižte agresivní úhly větví a zkontrolujte, zda mají dostatečný kontakt s podložkou.
Podpory zanechávají stopy na pohledové ploše. Otočte model, použijte podpory pouze z podložky nebo ručně zakažte kontakt na viditelných místech. U dekorativních modelů často pomůže organický styl.
Slicer generuje podpor zbytečně moc. Zvyšte úhel převisu, zapněte podporu jen z podložky, použijte blokátory nebo podporu ručně namalujte jen do kritických míst.
Figurka s bradou, rukama a vlasy. Začněte organickými podporami z podložky. Ručně přidejte podporu pod bradu a konečky rukou. Pohledovou část obličeje držte bez kontaktu s podporami, pokud to geometrie dovolí.
Technický držák s vodorovným ramenem. Pokud je pevnost důležitější než vzhled, použijte klasické podpory s rozhraním. Hustotu dejte okolo 15 až 20 % a po tisku počítejte s lehkým očištěním spodní plochy.
Krabička s otvory a vnitřním osazením. Nejprve zkuste změnit orientaci. Podpory uvnitř malé krabičky se často špatně vyndávají. Pokud jsou nutné, použijte blokátory v místech, kam se po tisku nedostanete nástrojem.
Dlouhý most mezi dvěma stěnami. Krátký most tiskárna často zvládne bez podpory. U delšího mostu raději přidejte jednu úzkou podporu uprostřed, aby se z jednoho dlouhého mostu staly dva kratší.
Podpory nejsou známka špatného modelu. Jsou to nástroj, který umožní vytisknout tvary, které by jinak FDM tiskárna nezvládla. Nejlepší výsledky ale vznikají kombinací správné orientace modelu, rozumného množství podpor, dobře nastaveného odstupu a kontroly náhledu vrstev.
Začněte jednoduchým pravidlem: používejte podpory jen tam, kde plast nemá pod sebou oporu, a vždy přemýšlejte, jak je po tisku odstraníte. Čím lépe to vyřešíte ve sliceru, tím méně práce vás čeká u hotového výtisku.


