Co je metoda 3D tisku DLMS / DMLS?
V odborné literatuře i v praxi se setkáte se zkratkami DMLS, SLM nebo obecným názvem PBF (Powder Bed Fusion). V češtině se někdy nepřesně píše DLMS, ale správný název technologie je:
- DMLS – Direct Metal Laser Sintering – přímé laserové spékání kovového prášku
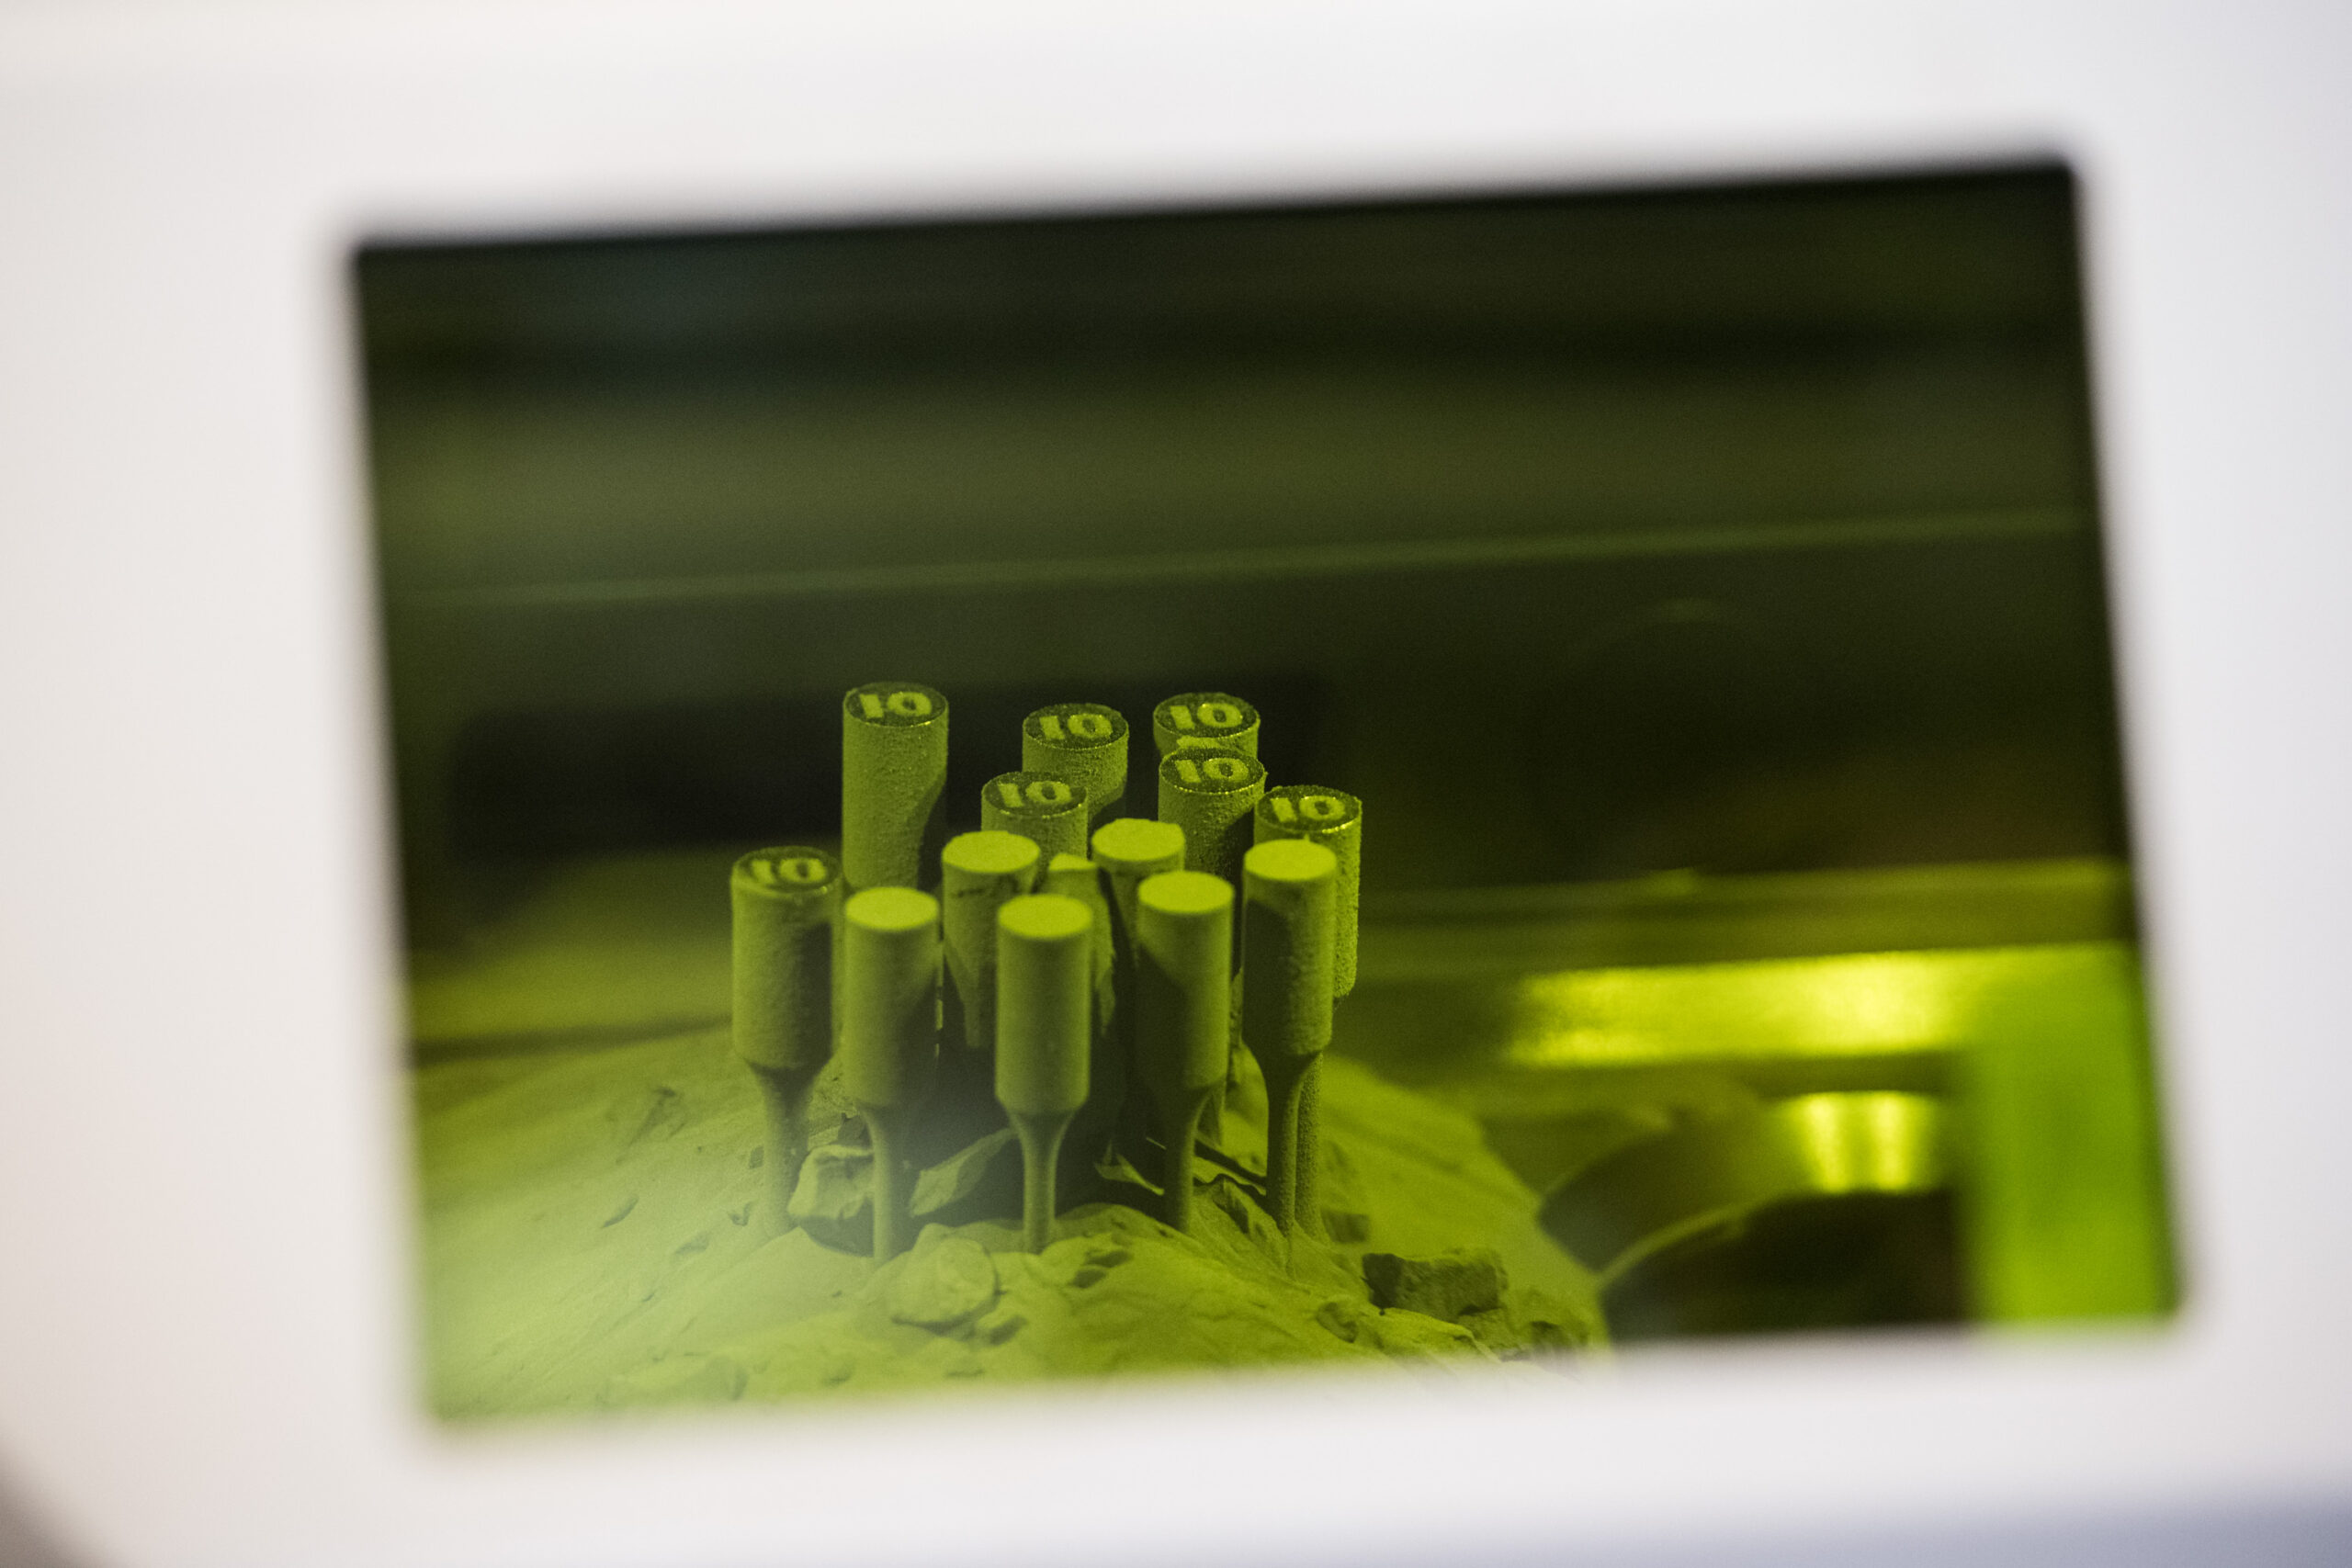
DMLS je metoda 3D tisku kovů z prášku pomocí laseru. Do tenké vrstvy kovového prášku v uzavřené komoře míří výkonný laser, který selektivně taje (resp. speká) prášek podle dat z 3D modelu. Vrstvu po vrstvě tak vzniká plně funkční kovový díl s vysokou hustotou a mechanickou pevností.
Podle klasifikace ASTM spadá DMLS do rodiny powder bed fusion (PBF) – technologie, kam patří i Selective Laser Melting (SLM) a Electron Beam Melting (EBM). DMLS a SLM jsou si v praxi velmi blízké – liší se hlavně historicky a podle výrobců strojů.(en.wikipedia.org)
Jak DMLS funguje krok za krokem
Proces DMLS začíná digitalizací a končí plně kovovým dílem připraveným k opracování či montáži.
1. Příprava 3D modelu
- Konstrukce dílu v CAD (SolidWorks, Fusion 360, Inventor atd.).
- Export do formátu STL / 3MF.
- Import do softwaru tiskárny, nastavení orientace, podpěr a parametrů procesu.
- Rozřezání modelu na tenké vrstvy (typicky 20–60 μm).(en.wikipedia.org)
2. Příprava stroje a prášku
- Do zásobníku se nasype kovový prášek (nerez, titan, hliník, Inconel, kobalt–chrom atd.).(us.arrk.com)
- Stavební komora se vyplní inertním plynem (argon nebo dusík) a sníží se obsah kyslíku pod velmi nízkou úroveň, aby se prášek při vysokých teplotách neoxidoval.(sinterit.com)
3. Nanášení vrstvy prášku
- Recoater (čepel nebo válec) rovnoměrně rozprostře na stavební platformu tenkou vrstvu prášku (řádově desítky mikrometrů).
- Platforma je výškově přesně řízena v ose Z.
4. Laserové spékání / tavení
- Výkonný vláknový laser skenuje po povrchu vrstvy podle tvaru daného průřezu dílu.
- V místě dopadu laseru dochází k roztavení a spojení částic prášku do kompaktního kovu.
- Nekontaktované oblasti zůstávají jako sypký prášek, který později poslouží jako nosný materiál a lze jej recyklovat.(element.com)
5. Opakování vrstev
- Po dokončení jedné vrstvy platforma klesne o tloušťku vrstvy (např. 40 μm).
- Nanese se nová vrstva prášku a proces laserového spékání se opakuje.
- Tímto způsobem se díl „staví“ zdola nahoru, až je hotový celý model.
6. Chlazení a vyjmutí dílu
- Po dotištění se komora nechá zchladnout, aby se minimalizovalo vnitřní pnutí.
- Přebytečný prášek se odsaje a přefiltruje pro další použití.
- Díl je stále připevněn ke stavební platformě a obvykle obsahuje podpory.
7. Postprocessing
Následuje řada kroků, které jsou u DMLS standardní součástí procesu:
- Tepelné zpracování / „stress relief“ – snížení vnitřního pnutí.
- Odebrání podpěr (řezání, frézování, broušení).
- Případně HIP (Hot Isostatic Pressing) pro dosažení téměř 100% hustoty a odstranění mikrodefektů.
- Finální opracování: CNC obrábění, broušení, leštění, povrchové úpravy.
Jaké materiály lze DMLS tisknout?
Jednou z největších výhod DMLS je široká škála kovových materiálů, které lze použít. Typicky jde o:
- Nerezové oceli – například 316L pro chemický, potravinářský a všeobecný průmysl.
- Titanové slitiny (Ti6Al4V) – letectví, implantáty, sportovní vybavení.
- Hliníkové slitiny (např. AlSi10Mg) – lehké konstrukce v automotive a letectví.
- Nikl‑based super slitiny (Inconel) – vysokoteplotní a korozně odolné díly v energetice, turbínách a letectví.
- Kobalt‑chrom – stomatologie, medicínské implantáty.
- Speciální oceli pro nástrojárny (konformní chlazení forem, lisovací nástroje).(us.arrk.com)
Díky materiálům, které jsou často totožné se sériově používanými slitinami, mohou být díly z DMLS plnohodnotně nasazeny v provozu, ne jen jako prototypy.
Výhody DMLS oproti klasickému obrábění
1. Geometrická svoboda a topologická optimalizace
Díky tisku po vrstvách je možné navrhovat velmi složité tvary, které by frézováním, soustružením nebo litím byly:
- extrémně drahé,
- nebo zcela nerealizovatelné.
Patří sem:
- vnitřní kanálky (např. konformní chlazení forem),
- lattice struktury pro úsporu hmotnosti,
- organické tvary výsledkem topologické optimalizace.
2. Konsolidace dílů a nižší hmotnost
DMLS umožňuje spojit více dílů do jednoho celku, čímž se:
- zkrátí montáž,
- sníží počet spojů a potenciálních míst poruch,
- výrazně sníží hmotnost – například u leteckých dílů často o 20–25 %.(businessresearchinsights.com)
3. Kratší dodací lhůty a menší zásoby
Pro kusovou a malosériovou výrobu může být DMLS výrazně rychlejší než zajišťování nástrojů, forem a klasické výroby. To se hodí zejména pro:
- prototypy a ověření funkce,
- náhradní díly na vyžádání,
- customizované komponenty (např. pacient‑specifické implantáty).
4. Vysoká hustota a mechanické vlastnosti
Moderní DMLS systémy dokáží dosáhnout velmi vysoké hustoty tištěných dílů; při vhodných parametrech a následném HIP se výsledky blíží nebo vyrovnají dílům z klasicky vyráběných polotovarů. To je zásadní pro letecký a zdravotnický sektor.(sinterit.com)
Omezení a nevýhody DMLS
DMLS ale není univerzální náhrada všech technologií. Má několik významných limitů:
1. Vysoké pořizovací a provozní náklady
- Tiskárny pro DMLS jsou výrazně dražší než FDM/FFF nebo pryskyřicové stroje – často v řádu stovek tisíc eur.
- Kovové prášky jsou nákladné a vyžadují pečlivé skladování a manipulaci.
- Provoz vyžaduje vyškolenou obsluhu a přísná bezpečnostní pravidla (prach, inertní plyny, vysoké teploty).
Proto se DMLS zatím používá hlavně tam, kde přidaná hodnota převáží náklady – tedy v letectví, zdravotnictví, energetice a high‑end průmyslu.
2. Potřeba podpěr a orientace dílu
- Většina převisů pod cca 45° vyžaduje podpěry, které drží roztavený kov na místě a odvádějí teplo.
- Nesprávná orientace dílu může vést k deformacím, prasklinám nebo špatné kvalitě povrchu.
- Podpěry je nutné po tisku odstranit, často obráběním.
U DMLS jsou proto znalosti o návrhu pro aditivní výrobu (DfAM) klíčové.(en.wikipedia.org)
3. Hrubší povrch a nutný postprocessing
- Povrch tištěných dílů bývá hrubší než u obráběných dílů (kvůli velikosti prášku 50–100 μm a tloušťce vrstev).(en.wikipedia.org)
- Pro přesné dosedací a funkční plochy je nutné CNC opracování.
4. Omezený stavební objem
- Většina DMLS tiskáren má stavební komoru v řádu stovek milimetrů (např. 250 × 250 × 300 mm, 300 × 300 × 400 mm).
- Větší díly je nutné segmentovat a následně spojovat – svařováním, šrouby, lepením.
DMLS vs. SLM – jaký je rozdíl?
Pojmy DMLS a SLM (Selective Laser Melting) se často používají téměř zaměnitelně.
- Historicky je DMLS obchodní název firmy EOS, původně zdůrazňující spékání kovových prášků (zejména slitin).
- SLM označuje plné tavení kovového prášku do homogenní struktury.
V praxi dnes většina průmyslových zařízení označovaných jako DMLS dosahuje plného přetavení prášku, takže rozdíl je spíše v detailech:
- DMLS se častěji uvádí pro slitiny, kde řízené „spekání“ pomáhá zvládnout různé teploty tání.
- SLM se často používá pro čisté kovy (např. titan, hliník), kde je žádoucí plné tavení s co nejvyšší hustotou.
Pro konstruktéra a uživatele je důležitější konkrétní stroj, nastavení procesů a následné tepelné zpracování, než slovní rozdíl mezi těmito zkratkami.(sinterit.com)
Typické aplikace DMLS v praxi
1. Letecký a kosmický průmysl
DMLS je dnes jednou z klíčových technologií pro letectví a kosmonautiku:
- Lehká a pevná konstrukční žebra, držáky, konzoly.
- Díly pro raketové motory a palivové systémy.
- Turbínové komponenty a high‑temp části motorů.
Studie trhu ukazují, že aerospace a obranný sektor tvoří přibližně 35–40 % podílu na trhu s DMLS službami, především kvůli požadavku na úsporu hmotnosti a vysoký výkon.(businessresearchinsights.com)
2. Zdravotnictví a stomatologie
V medicíně DMLS umožňuje:
- pacient‑specifické implantáty (kyčle, páteřní implantáty, lebeční náhrady),
- zubní náhrady a můstky z kobalt‑chromu,
- lehké titanové konstrukce, které podporují osteointegraci (lattice struktury).
Díky kombinaci biokompatibility, vysoké pevnosti a možnosti customizace se kovový 3D tisk stává standardní součástí moderní ortopedie a stomatologie.(thebusinessresearchcompany.com)
3. Automobilový a motorsport
V automotive se DMLS zatím používá hlavně u vývojových a závodních programů:
- odlehčené držáky, konzoly, části podvozků,
- komplexní součásti motorů a výfuků, optimalizované pro proudění,
- nástroje a vstřikovací formy s konformním chlazením, zkracující výrobní cykly.
U sériové výroby stále hraje roli cena, ale s postupným zlevňováním kovových technologií se očekává širší průnik do běžných modelů.
DMLS umožňuje vyrábět vstřikovací formy a nástroje s vnitřními kanály kopírujícími geometrii výlisku. Výsledkem je:
- rychlejší a rovnoměrnější chlazení,
- kratší cyklus výroby plastových dílů,
- lepší kvalita povrchu.
Toto použití je typické například pro výrobu forem pro automotive, spotřební elektroniku nebo obaly.
Trendy a budoucnost DMLS (2025+)
Růst trhu kovového 3D tisku
Trh s kovovým 3D tiskem, včetně DMLS, velmi rychle roste:
- Odhady hovoří o růstu globálního trhu metal additive manufacturing z jednotek miliard dolarů v roce 2024 na více než 30–40 miliard USD okolo roku 2034–2035.(thebusinessresearchcompany.com)
- Samotné DMLS služby mají podle některých analýz růst tempem přes 20 % ročně.
Hlavními tahouny jsou aerospace, zdravotnictví, automobilový průmysl a energetika.
Multi‑laser systémy a větší stroje
Nové generace DMLS strojů využívají více laserů v jedné komoře, což výrazně zrychluje tisk. Roste také podíl velkoformátových systémů se stavebním objemem přes 300 mm v každé ose, které umožňují tisk větších dílů v jednom kroku.(businessresearchinsights.com)
Lepší softwarové nástroje a monitoring
Rozšiřují se nástroje pro:
- topologickou optimalizaci (snížení hmotnosti při zachování pevnosti),
- simulaci deformací a pnutí během tisku,
- on‑line monitoring lázně a vrstvy, který pomáhá odhalit defekty už během stavby.
Tím se z DMLS stává opakovatelný a kontrolovaný výrobní proces, vhodný pro sériovou výrobu, nejen prototypování.
Udržitelnost a recyklace prášků
Prášky se v DMLS procesu z velké části recyklují – přebytečný materiál lze znovu použít po prosátí a kontrole. Rostoucí pozornost se věnuje i:
- energetické náročnosti strojů,
- využití recyklovaných kovů v práškové formě,
- sledovatelnosti materiálu po celý jeho životní cyklus.
Základní návrhové zásady pro DMLS
Pokud uvažujete o výrobě dílu metodou DMLS, je dobré znát několik praktických pravidel návrhu:
- Myslete na orientaci dílu – snažte se minimalizovat velké plochy s úhlem < 45° vůči práškovému loži, které by vyžadovaly masivní podpěry.
- Ponechejte přídavky na obrábění – pro přesné dosedací plochy, závitové zóny nebo uložení ložisek navrhněte přídavek 0,1–0,5 mm pro následné CNC opracování.(en.wikipedia.org)
- Vyhněte se uzavřeným dutinám naplněným práškem – kde nepůjde přebytečný prášek vysypat či odsát, případně navrhněte servisní otvory.
- Optimalizujte tloušťky stěn – příliš tenké stěny mohou být náchylné k deformacím, příliš masivní objemy zase vedou k nahromadění pnutí.
- Využijte lattice struktury – tam, kde není nutný plný materiál, snižují hmotnost a šetří prášek i čas tisku.
Pro první projekty se vyplatí konzultovat návrh s dodavatelem DMLS služeb – často mají vlastní doporučení a design guideliny podle konkrétních strojů a materiálů.
Shrnutí: kdy dává DMLS smysl?
DMLS (DLMS) je špičková metoda 3D tisku kovů, která umožňuje vytvářet lehké, pevné a velmi složité kovové díly přímo z prášku, bez potřeby forem a rozsáhlého obrábění.
Dává největší smysl, pokud:
- potřebujete maximální výkon (letectví, motorsport, energetika),
- řešíte customizované nebo pacient‑specifické díly (implantáty, stomatologie),
- chcete využít topologickou optimalizaci a konformní chlazení,
- vyrábíte menší série nebo prototypy s vysokou přidanou hodnotou.
Naopak pro velké série jednoduchých dílů z běžných ocelí nebo hliníku bude stále ekonomicky výhodnější klasické obrábění, lití nebo lisování.
Pro uživatele 3D tisku je DMLS důležitým mezníkem: ukazuje, že aditivní výroba už dávno není jen o plastových modelech, ale stále více o reálných, zatížených kovových komponentech, které vstupují do sériové výroby.